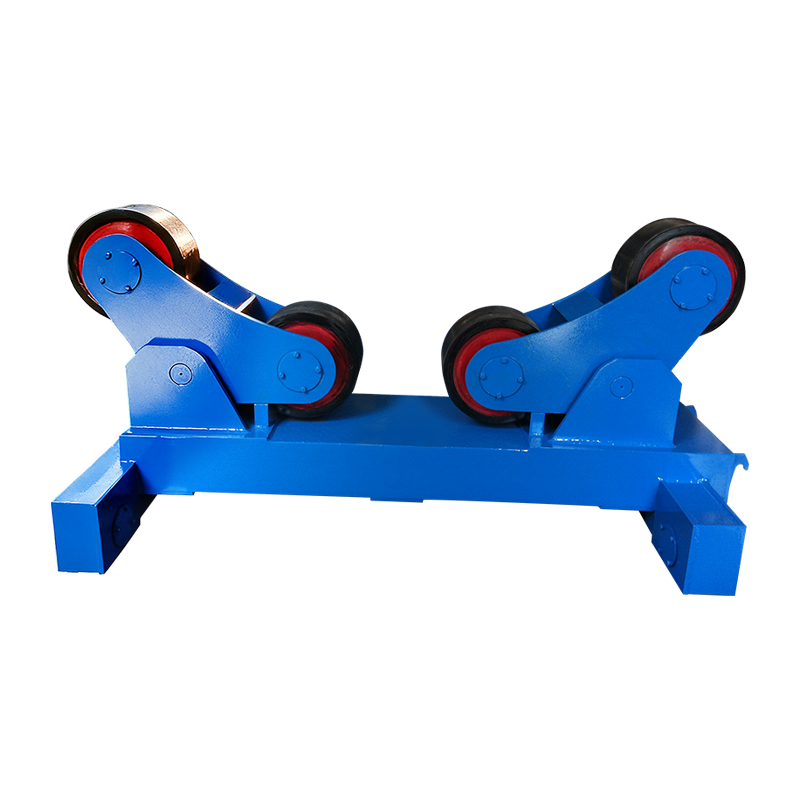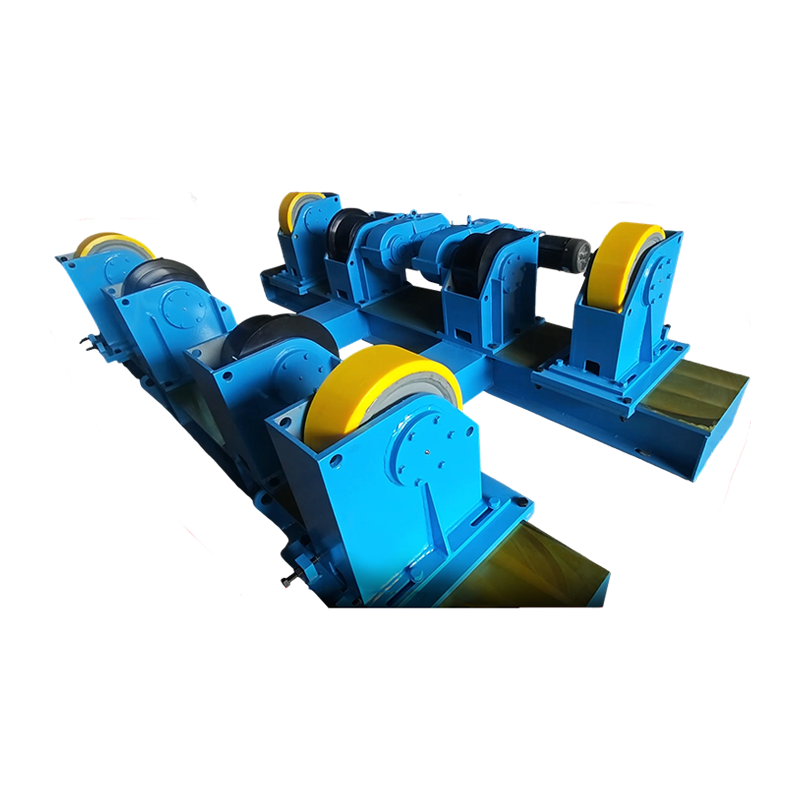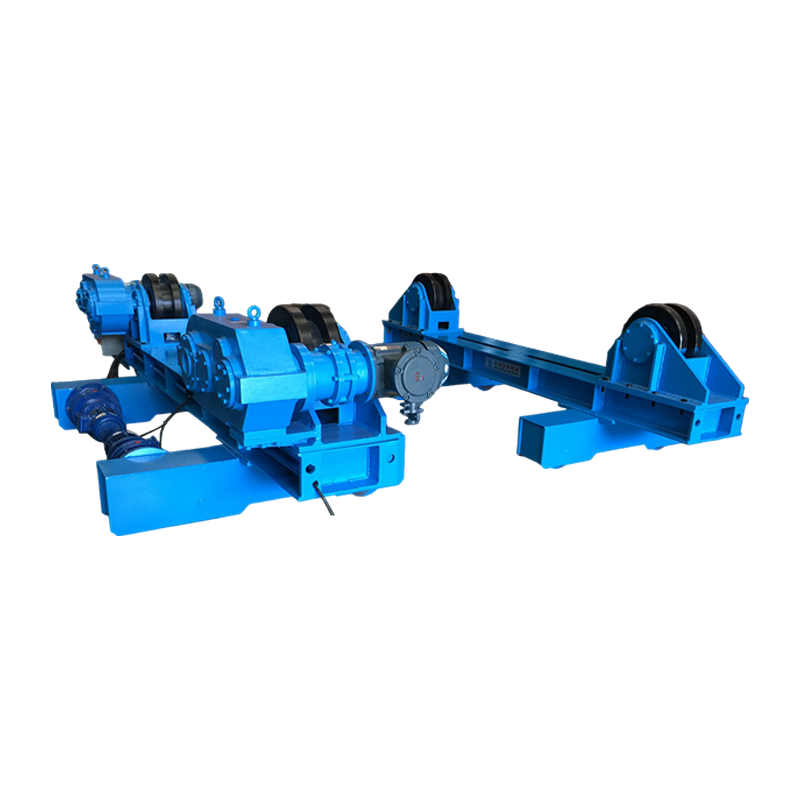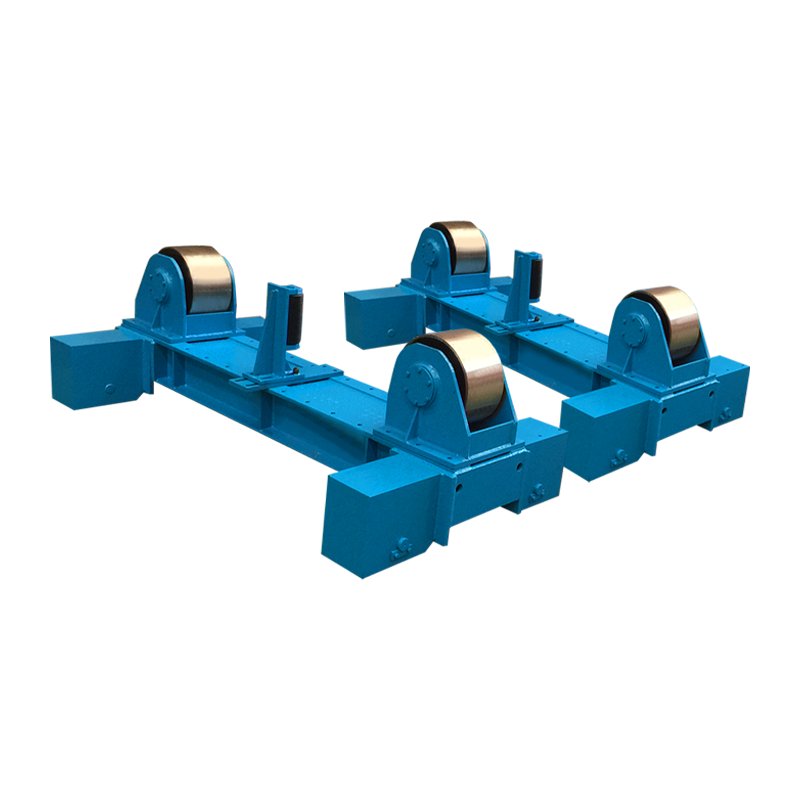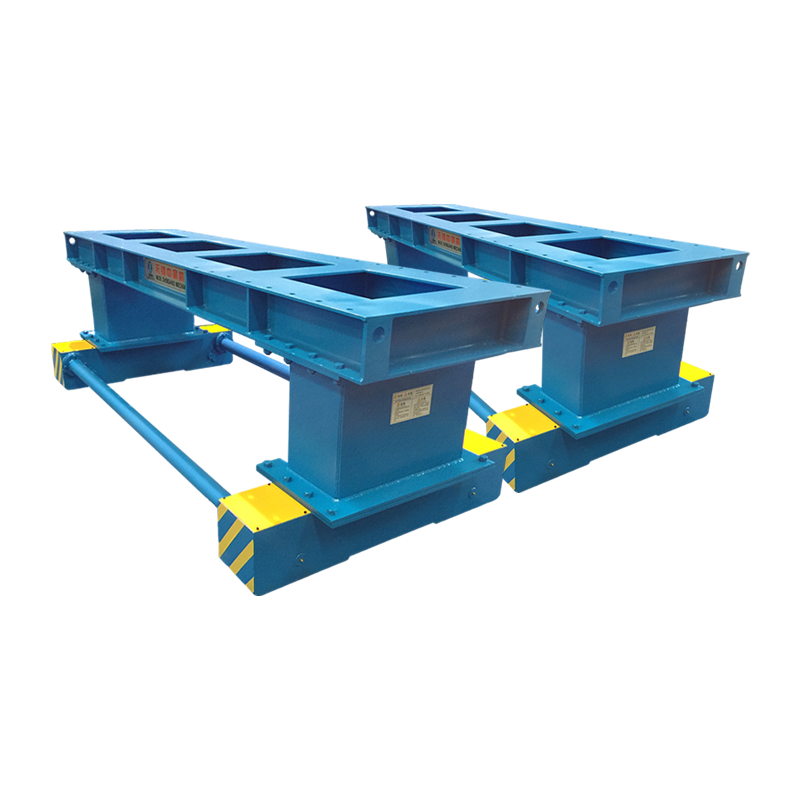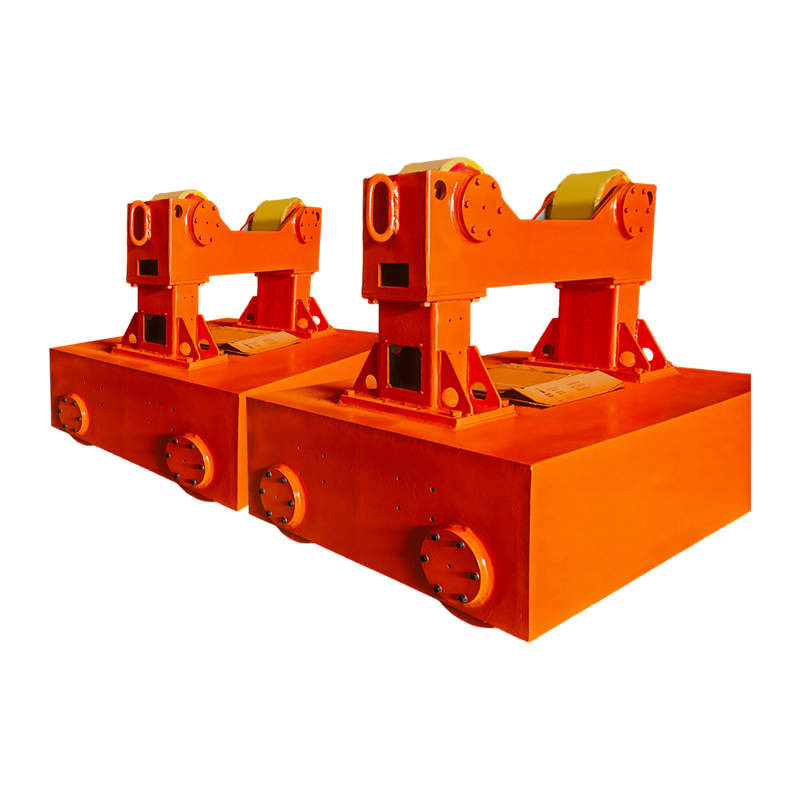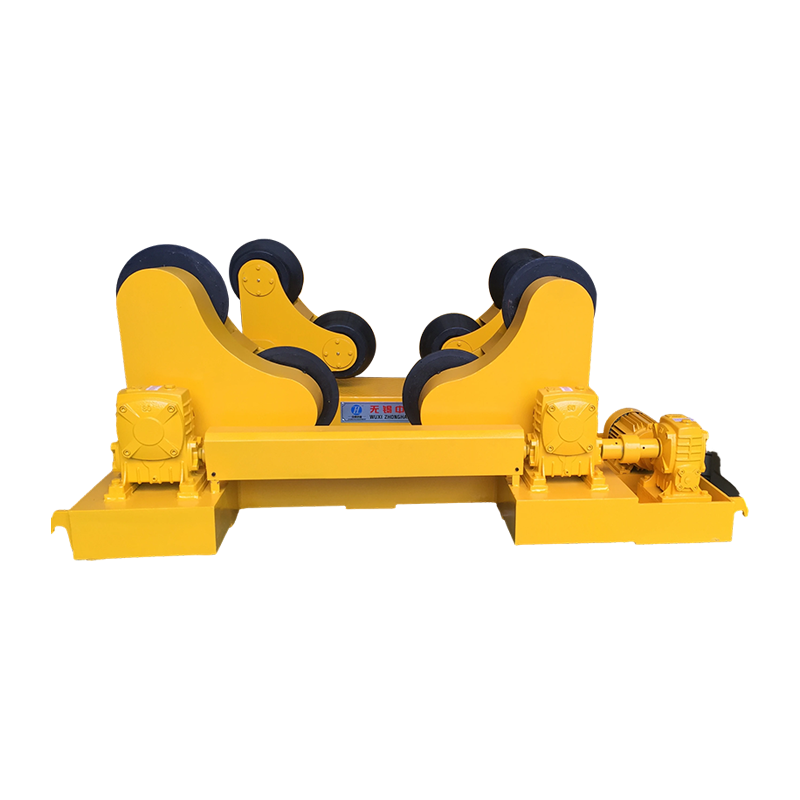
A โรเตเตอร์เชื่อม เป็นตัวกำหนดตำแหน่งทางอุตสาหกรรมที่รองรับและหมุนชิ้นงานทรงกระบอกหรือทรงกลมอย่างต่อเนื่อง เช่น ท่อ ภาชนะรับแรงดัน ถัง และหม้อต้มน้ำ ด้วยความเร็วที่ควบคุมได้ในระหว่างกระบวนการเชื่อม ช่วยเพิ่มคุณภาพการเชื่อมและความสามารถในการผลิตโดยการเปิดใช้งาน การเชื่อมเส้นรอบวงอัตโนมัติในตำแหน่งแบน (1G) ทำให้ไม่ต้องให้ช่างเชื่อมเปลี่ยนตำแหน่งรอบๆ ชิ้นส่วนที่อยู่นิ่ง การศึกษาในร้านค้าที่ผลิตสินค้าหนักแสดงให้เห็นว่า โรเตเตอร์เชื่อมช่วยลดเวลาการจัดตำแหน่งแบบแมนนวลลง 40–60% และปรับปรุงความสม่ำเสมอของเม็ดบีดเมื่อเทียบกับการเชื่อมในตำแหน่งคงที่ ในขณะเดียวกันก็ช่วยลดความเมื่อยล้าของช่างเชื่อมบนตะเข็บที่มีเส้นรอบวงยาว สำหรับสถานที่ประกอบการผลิตใดๆ ที่ต้องจัดการรอยเชื่อมทรงกระบอกที่มีเส้นผ่านศูนย์กลางมากกว่า 200 มม. a โรเตเตอร์เชื่อม เป็นหนึ่งในการลงทุนด้านอุปกรณ์ที่ให้ผลตอบแทนสูงสุด
Rotator การเชื่อมคืออะไร? คำจำกัดความ ส่วนประกอบ และวิธีการทำงาน
โรเตเตอร์การเชื่อมประกอบด้วยชุดลูกกลิ้งตั้งแต่สองตัวขึ้นไปที่ติดตั้งบนโครงแข็งที่ทำหน้าที่ประคองชิ้นงานทรงกระบอกและหมุนด้วยความเร็วที่ควบคุมได้อย่างแม่นยำ ในขณะที่หัวเชื่อมหรือหัวเชื่อมยังคงอยู่กับที่ด้านบนหรือด้านข้างข้อต่อ แทนที่จะเคลื่อนย้ายอุปกรณ์การเชื่อมไปรอบๆ ชิ้นส่วน โรเตเตอร์จะเคลื่อนชิ้นส่วนผ่านจุดเชื่อม ซึ่งเป็นการเปลี่ยนแปลงพื้นฐานในแนวทางที่ช่วยให้มุมของคบเพลิงสม่ำเสมอ ความเร็วการเคลื่อนที่ที่สม่ำเสมอ และอินพุตความร้อนที่สม่ำเสมอรอบๆ เส้นรอบวงทั้งหมด
องค์ประกอบหลัก 3 ประการใด ๆ โรเตเตอร์เชื่อม ระบบคือ:
- หน่วยขับเคลื่อน: ประกอบด้วยลูกกลิ้งแบบใช้มอเตอร์ที่ขับเคลื่อนด้วยมอเตอร์ไฟฟ้าและกระปุกเกียร์ หน่วยขับเคลื่อนจะควบคุมความเร็วในการหมุน โดยทั่วไปจะมีตั้งแต่ 0.1 ถึง 1 รอบต่อนาที บนรุ่นอุตสาหกรรม และเชื่อมต่อกับตัวควบคุมความเร็วเพื่อการปรับที่แม่นยำ
- หน่วยคนขี้เกียจ: ชุดประกอบลูกกลิ้งแบบพาสซีฟที่รองรับส่วนปลายสุดของชิ้นงาน โดยหมุนตามการหมุนที่ขับเคลื่อนโดยชุดขับเคลื่อน และสามารถปรับความกว้างได้เพื่อรองรับท่อหรือเส้นผ่านศูนย์กลางท่อที่แตกต่างกัน
- แผงควบคุม / PLC: ควบคุมความเร็วการหมุน ทิศทาง เริ่ม/หยุด และในรุ่นขั้นสูง การซิงโครไนซ์กับแหล่งพลังงานการเชื่อมสำหรับรอบการเชื่อมตามเส้นรอบวงอัตโนมัติเต็มรูปแบบ
ชิ้นงานวางอยู่ในร่อง V หรือแท่นวางพื้นผิวเรียบที่เกิดจากคู่ลูกกลิ้ง มุมลูกกลิ้งและระยะห่างจะกำหนดช่วงเส้นผ่านศูนย์กลางหน้าสัมผัสที่โรเตเตอร์สามารถรองรับได้ มาตรฐานอุตสาหกรรมมากที่สุด โรเตเตอร์เชื่อมs จัดการเส้นผ่านศูนย์กลางจาก 100 มม. ถึง 3,500 มม ด้วยรุ่นสำหรับงานหนักที่ขยายได้ถึง 6,000 มม. และมากกว่านั้นสำหรับการผลิตภาชนะขนาดใหญ่
ประเภทของโรเตเตอร์ในการเชื่อม: การออกแบบใดที่เหมาะกับการใช้งานของคุณ
โรเตเตอร์เชื่อมมีสี่ประเภทหลัก ซึ่งแต่ละประเภทเหมาะกับความสามารถในการรับน้ำหนัก รูปทรงของชิ้นงาน และระดับของระบบอัตโนมัติที่แตกต่างกัน การเลือกประเภทที่ไม่ถูกต้องถือเป็นข้อผิดพลาดด้านข้อมูลจำเพาะที่พบบ่อยที่สุดและมีค่าใช้จ่ายสูงในการตั้งค่าโรงงานแปรรูป
1. Rotator การเชื่อมแบบธรรมดา (ลูกกลิ้งมุมคงที่)
โรเตเตอร์การเชื่อมแบบธรรมดาใช้เฟรมลูกกลิ้งมุม V คงที่ และเป็นประเภทที่ใช้กันอย่างแพร่หลายมากที่สุดในการผลิตท่อและภาชนะทั่วไป ทั้งโครงขับเคลื่อนและโครงไอเดลอร์อยู่ในมุมคงที่ — โดยทั่วไปจะเป็น 30° หรือ 45° — ทำให้เกิดแท่นที่มั่นคงสำหรับชิ้นงานทรงกลม ระยะห่างของลูกกลิ้งสามารถปรับได้ด้วยตนเองโดยการเลื่อนเฟรมไปตามรางฐานเพื่อเปลี่ยนเส้นผ่านศูนย์กลางที่รองรับ ความสามารถในการโหลดมีตั้งแต่ 1 ตันถึงมากกว่า 3,000 ตัน ต่อคู่ การออกแบบนี้คุ้มค่าที่สุดสำหรับโรงงานที่ทำงานโดยใช้เส้นผ่านศูนย์กลางท่อมาตรฐานที่สม่ำเสมอ
2. Rotator การเชื่อมแบบปรับได้เอง (ลูกกลิ้งปรับแนวได้เอง)
โรเตเตอร์การเชื่อมแบบปรับได้เองจะปรับมุมลูกกลิ้งให้สอดคล้องกับเส้นผ่านศูนย์กลางของชิ้นงานโดยอัตโนมัติ ช่วยลดการวางตำแหน่งเฟรมแบบแมนนวล ชุดลูกกลิ้งแต่ละชุดใช้โครงหมุนที่เปิดหรือปิดภายใต้น้ำหนักของชิ้นงาน โดยคงมุมสัมผัสที่เหมาะสมในช่วงเส้นผ่านศูนย์กลางกว้าง โดยทั่วไป 150 มม. ถึง 3,000 มม - โดยไม่ต้องปรับด้วยตนเอง ซึ่งจะช่วยลดเวลาในการติดตั้งได้อย่างมาก เมื่อร้านค้าต้องจัดการกับท่อขนาดต่างๆ ตลอดทั้งวัน การออกแบบที่ปรับแนวได้เองยังกระจายโหลดอย่างสม่ำเสมอบนพื้นผิวลูกกลิ้ง ช่วยลดการสึกหรอของลูกกลิ้งเฉพาะจุด
3. การกลึงม้วนด้วยความสามารถในการเชื่อมหัวถัง
ลูกกลิ้งสำหรับงานหนักที่ออกแบบมาสำหรับการสร้างภาชนะรับความดันและถังเก็บถูกสร้างขึ้นเพื่อรองรับทั้งการเชื่อมเปลือกทรงกระบอกและการเชื่อมแบบฝาท้าย (หัว) หน่วยเหล่านี้มีลูกกลิ้งยางหน้ากว้างหรือโพลียูรีเทนที่ให้พื้นผิวที่ไม่เป็นรอยสำหรับภาชนะที่เสร็จแล้วหรือเคลือบ และระบบขับเคลื่อนแบบลดเกียร์ซึ่งสามารถรักษาความเร็วในการหมุนที่ช้ามากและแม่นยำได้ - ต่ำที่สุด 0.01 รอบต่อนาที — สำหรับการเชื่อมอาร์กจมอยู่ใต้น้ำ (SAW) ผนังหนา
4. Rotator เชื่อมด้วยมอเตอร์พร้อมการรวม CNC / PLC
โรเตเตอร์การเชื่อมที่ผสานรวม CNC จะซิงโครไนซ์ความเร็วการหมุนของชิ้นงานโดยตรงกับอัตราการป้อนลวดเชื่อม ความเร็วการเคลื่อนที่ และพารามิเตอร์ของแหล่งพลังงานสำหรับการเชื่อมผ่านเส้นรอบวงอัตโนมัติเต็มรูปแบบ ระบบเหล่านี้ใช้ในการผลิตแกนม้วนท่อในปริมาณมาก การสร้างแท่นขุดเจาะนอกชายฝั่ง และการผลิตภาชนะรับความดันแบบอัตโนมัติ ความแม่นยำในการซิงโครไนซ์ความเร็วของ ±0.5% ช่วยให้มั่นใจได้ถึงความร้อนที่ป้อนเข้าต่อความยาวหน่วย — สำคัญมากสำหรับการเชื่อมที่เป็นไปตามรหัสบนส่วนประกอบที่ได้รับแรงดันภายใต้มาตรฐาน ASME, EN 13480 หรือ ISO 15614
เปรียบเทียบประเภท Rotator การเชื่อม
| ประเภท | ช่วงเส้นผ่านศูนย์กลาง | กำลังรับน้ำหนัก | เวลาตั้งค่า | ระดับอัตโนมัติ | แอปพลิเคชั่นที่ดีที่สุด |
| ธรรมดา | 100 มม. – 3,500 มม | 1 – 1,000 ตัน | ปรับเอง (10–20 นาที) | ขั้นพื้นฐาน | ท่อมาตรฐาน เส้นผ่านศูนย์กลางสม่ำเสมอ |
| การปรับตัวเอง | 150 มม. – 3,000 มม | 1 – 300 ตัน | อัตโนมัติ (<2 นาที) | ปานกลาง | แกนม้วนท่อเส้นผ่านศูนย์กลางผสม |
| ลูกกลิ้งกลึงงานหนัก | 500 มม. – 6,000 มม | 10 – 2,000 ตัน | คู่มือ (แตกต่างกันไป) | ขั้นพื้นฐาน to Moderate | ภาชนะรับความดัน, ถังเก็บ |
| ซีเอ็นซี / PLC แบบบูรณาการ | 100 มม. – 4,000 มม | 1 – 500 ตัน | โปรแกรม (<5 นาที) | ระบบอัตโนมัติเต็มรูปแบบ | การเชื่อมที่มีปริมาณมากและเป็นไปตามรหัส |
คำบรรยายภาพ: การเปรียบเทียบประเภทโรเตเตอร์การเชื่อมหลักสี่ประเภทในช่วงเส้นผ่านศูนย์กลาง ความสามารถในการรับน้ำหนัก เวลาการตั้งค่า ระดับระบบอัตโนมัติ และการใช้งานในอุตสาหกรรมหลัก
ข้อมูลจำเพาะที่สำคัญในการประเมินเมื่อเลือกเครื่องหมุนการเชื่อม
ความสามารถในการรับน้ำหนักและช่วงเส้นผ่านศูนย์กลางเป็นข้อกำหนดสองประการที่ไม่สามารถต่อรองได้ — คุณสมบัติอื่นๆ ทั้งหมดถือเป็นคุณสมบัติรองหากโรเตเตอร์ไม่สามารถรองรับชิ้นงานตามขนาดที่ต้องการได้อย่างปลอดภัย คำแนะนำที่มีโครงสร้างสำหรับข้อกำหนดเฉพาะที่สำคัญแต่ละข้อมีดังนี้
กำลังรับน้ำหนัก
ระบุความสามารถในการรับน้ำหนักของโรเตเตอร์อย่างน้อย 1.25× น้ำหนักชิ้นงานที่หนักที่สุดที่คาดการณ์ไว้เสมอ เพื่อให้มีความปลอดภัยและคำนึงถึงโหลดแบบไดนามิกระหว่างการเร่งความเร็วและการลดความเร็วของการหมุน เรือที่มีน้ำหนัก 8 ตันต้องมีเครื่องหมุนเหวี่ยงอย่างน้อยที่สุด 10 ตัน . การบรรทุกเกินพิกัดของโรเตเตอร์ในการเชื่อมจะบีบอัดลูกกลิ้งเกินความสามารถในการรับน้ำหนัก ทำให้เกิดการโก่งตัวของเฟรม และเสี่ยงต่อการพลิกคว่ำของชิ้นงาน ซึ่งเป็นอันตรายร้ายแรงต่อความปลอดภัย
ช่วงความเร็วในการหมุน
ความเร็วในการหมุนต้องสอดคล้องกับกระบวนการเชื่อมและเส้นผ่านศูนย์กลางของชิ้นงาน เพื่อรักษาความเร็วการเคลื่อนที่ของส่วนโค้งที่ข้อต่อที่ถูกต้อง RPM ที่ต้องการคำนวณดังนี้: ความเร็วในการเดินทาง (มม./นาที) ۞ (π × เส้นผ่านศูนย์กลางเป็นมม.) . ตัวอย่างเช่น การเชื่อมท่อขนาดเส้นผ่านศูนย์กลาง 600 มม. ที่ความเร็วเคลื่อนที่ 400 มม./นาที ต้องใช้ความเร็วโดยประมาณ 0.21 รอบต่อนาที . การเชื่อมอาร์กแบบจุ่ม (SAW) บนภาชนะที่มีผนังหนาอาจใช้เวลาเพียงเล็กน้อยเท่านั้น 0.03–0.08 รอบต่อนาที ; อาจต้องใช้ราก TIG ผ่านท่อสเตนเลสผนังบาง 0.5–1.5 รอบต่อนาที .
วัสดุลูกกลิ้ง
การเลือกวัสดุลูกกลิ้งส่งผลโดยตรงต่อการปกป้องพื้นผิวชิ้นงานและอายุการใช้งานของลูกกลิ้ง ลูกกลิ้งเหล็กเป็นมาตรฐานสำหรับท่อเหล็กโครงสร้างที่ไม่เคลือบผิวและมีความทนทานสูงสุด ต้องใช้ลูกกลิ้งเคลือบยางหรือโพลียูรีเทนสำหรับภาชนะที่เคลือบ ทาสี หรือขัดเงา เพื่อป้องกันพื้นผิวที่เสียหาย ลูกกลิ้งโพลียูรีเทนยังให้การยึดเกาะที่ดีขึ้นบนพื้นผิวเรียบ ซึ่งช่วยลดการลื่น — สำคัญอย่างยิ่งกับภาชนะหนักที่ต้องการแรงบิดสูง คาดว่าจะเปลี่ยนฝาครอบลูกกลิ้งโพลียูรีเทนทุกครั้ง 12–24 เดือน ในการใช้งานการผลิตอย่างต่อเนื่อง
เชื่อมกราวด์ปัจจุบัน
ไม่ควรปล่อยให้กระแสเชื่อมไหลผ่านแบริ่งลูกกลิ้งโรเตเตอร์ — สิ่งนี้ทำให้เกิดรูพรุนด้วยไฟฟ้าของการแข่งขันแบริ่งและความล้มเหลวอย่างรวดเร็ว โรเตเตอร์ที่ใช้กับกระบวนการที่มีกระแสไฟสูง (เช่น SAW ที่ 600–1,200 A) ต้องมีแปรงต่อสายดินเฉพาะบนโครงโรเตเตอร์ หรือใช้แคลมป์กราวด์การเชื่อมแยกต่างหากที่ติดโดยตรงกับชิ้นงาน โรเตเตอร์ระดับพรีเมียมหลายตัวรวมอยู่ด้วย แปรงกราวด์แบบรวม ที่สัมผัสกับพื้นผิวชิ้นงานและให้เส้นทางกลับที่มีความต้านทานต่ำ ช่วยปกป้องตัวขับเคลื่อนและแบริ่งไอเดลอร์
ป้องกันการดริฟท์ / ยับยั้งชั่งใจตามแนวแกน
ชิ้นงานทรงกระบอกมีแนวโน้มที่จะเคลื่อนที่ในแนวแกน (เดิน) ไปตามแกนลูกกลิ้งในระหว่างการหมุน — ปรากฏการณ์ที่เกิดจากความไม่ตรงแนวเล็กน้อยระหว่างเส้นศูนย์กลางของตัวขับเคลื่อนและลูกกลิ้งไอเดลอร์ โรเตเตอร์คุณภาพสูงแก้ไขปัญหานี้โดยการปรับลูกกลิ้งทำมุม (เอียงเข้าไปในลูกกลิ้งขับเคลื่อน 1–3°) ระบบควบคุมอิเล็กทรอนิกส์ป้องกันการดริฟท์อัตโนมัติ หรือแผ่นแรงขับตามแนวแกนแบบกลไก การเคลื่อนตัวของแกนที่ไม่สามารถควบคุมได้จะเคลื่อนรอยเชื่อมออกจากหัวเชื่อม ทำให้เกิดรอยเชื่อมที่ไม่อยู่ตรงกลาง และหัวไฟอาจชนกับปลายชิ้นงานได้
Rotator การเชื่อมกับ Positioner การเชื่อม: อะไรคือความแตกต่าง?
โรเตเตอร์ในการเชื่อมและตัวกำหนดตำแหน่งการเชื่อมจะควบคุมชิ้นงานระหว่างการเชื่อม แต่ตอบสนองความต้องการทางเรขาคณิตและการเคลื่อนที่โดยพื้นฐานที่แตกต่างกัน ทั้งสองอย่างสับสนนำไปสู่การใช้งานอุปกรณ์ในทางที่ผิด — ตัวกำหนดตำแหน่งไม่สามารถเปลี่ยนตัวหมุนสำหรับภาชนะทรงกระบอกยาวได้ และตัวหมุนไม่สามารถเปลี่ยนตัวกำหนดตำแหน่งสำหรับชุดประกอบที่มีหน้าแปลนหรือไม่สมมาตรได้
| คุณสมบัติ | โรเตเตอร์เชื่อม | เครื่องกำหนดตำแหน่งการเชื่อม |
| การเคลื่อนไหวเบื้องต้น | การหมุนอย่างต่อเนื่องรอบแกนนอน | หมุนเอียงเกี่ยวกับหัวจับยึด/โต๊ะ |
| รูปร่างชิ้นงาน | เฉพาะทรงกระบอก/กลมเท่านั้น | รูปร่างใดๆ (หน้าแปลน, ฉากยึด, กรอบ) |
| ประเภทรอยเชื่อม | ตะเข็บเส้นรอบวง (เส้นรอบวง) | ข้อต่อทุกประเภท (เนื้อ, ก้น, ซับซ้อน) |
| ความยาวชิ้นงานสูงสุด | ไม่จำกัด (หลายหน่วยคนขี้เกียจ) | จำกัดด้วยความจุส่วนยื่นของหัวจับ |
| ช่วงโหลดทั่วไป | 1 – 3,000 ตัน | 0.03 – 100 ตัน |
| การตั้งค่าสำหรับเรือยาว | เพิ่มหน่วยคนขี้เกียจ — ไม่จำกัดความยาว | ทำไม่ได้เกินระยะยื่นเกิน ~3 เมตร |
| ตำแหน่งการเชื่อมสำเร็จแล้ว | แบน / 1G (เส้นรอบวง) | แบน แนวนอน หรือเหนือศีรษะตามต้องการ |
คำบรรยายภาพ: การเปรียบเทียบโรเตเตอร์ในการเชื่อมและตัวกำหนดตำแหน่งการเชื่อมแบบเคียงข้างกันในคุณลักษณะทั้ง 7 ประการ เพื่อชี้แจงการเลือกอุปกรณ์ที่ถูกต้องตามรูปทรงของชิ้นงานและประเภทของข้อต่อ
อุตสาหกรรมและการใช้งานที่ต้องอาศัยโรเตเตอร์ในการเชื่อม
โรเตเตอร์ในการเชื่อมเป็นสิ่งที่ขาดไม่ได้ในทุกอุตสาหกรรมที่ผลิตอุปกรณ์รับแรงดันทรงกระบอก โครงสร้าง หรือกระบวนการ อัตราการใช้มีความสัมพันธ์โดยตรงกับเส้นผ่านศูนย์กลางของภาชนะ นั่นคือ เส้นผ่านศูนย์กลางที่สูงกว่า 300 มม. การเชื่อมตามเส้นรอบวงด้วยตนเองจะช้า ไม่สอดคล้องกัน และสร้างความเครียดตามหลักสรีระศาสตร์เพียงพอที่ ROI ของโรเตเตอร์มักจะได้รับภายใน 6-18 เดือนของการใช้งานในการผลิต
- น้ำมันและก๊าซ: การเชื่อมเส้นรอบวงของท่อ การผลิตไรเซอร์ แกนท่อร่วมใต้ทะเล และการเชื่อมเปลือกถังเก็บ LNG โรเตเตอร์รองรับการเชื่อมอาร์กใต้น้ำกับความหนาของผนังตั้งแต่ 10 มม. ถึง 80 มม. บนท่อแรงดันภายใต้มาตรฐาน API 1104 และ ASME B31.4
- การผลิตภาชนะรับความดัน: ถังที่เป็นไปตามมาตรฐาน ASME Section VIII และ PED ได้แก่ เครื่องปฏิกรณ์ เครื่องแลกเปลี่ยนความร้อน คอนเดนเซอร์ ตัวแยก - ล้วนต้องมีการควบคุมการเชื่อมตามเส้นรอบวง โรเตเตอร์ช่วยให้สามารถอุ่นเครื่องล่วงหน้าและควบคุมอุณหภูมิระหว่างทางได้อย่างสม่ำเสมอ โดยให้แนวเชื่อมอยู่ในตำแหน่งเรียบตลอดลำดับมัลติพาส
- พลังงานลม: ส่วนหอกังหันลมนอกชายฝั่งและบนบก (โดยทั่วไปจะมีเส้นผ่านศูนย์กลาง 4–6 ม. และความหนาของผนัง 20–30 มม.) เป็นหนึ่งในงานเชื่อมแบบหมุนที่ใหญ่ที่สุด โดยต้องใช้โรเตเตอร์ที่มีความจุเกิน 200–500 ตัน ต่อชุด
- การต่อเรือ: เพลาใบพัด ท่อทรัสเตอร์ ถังบัลลาสต์ และส่วนตัวถังทรงกระบอกล้วนใช้โรเตเตอร์ในร้านประกอบชิ้นส่วนก่อนติดตั้งก่อนการติดตั้งบนเรือ
- การขุดและการรวม: โรงสีลูกกลม เตาเผาแบบหมุน เครื่องฟอกแบบดรัม และการผลิตดรัมสายพานลำเลียง ล้วนเกี่ยวข้องกับเปลือกทรงกระบอกที่มีผนังหนาซึ่งใช้งานได้จริงกับการเชื่อมแบบใช้เครื่องหมุนช่วยเท่านั้น
- เคมีภัณฑ์และปิโตรเคมี: คอลัมน์ เครื่องปฏิกรณ์ และภาชนะสำหรับกระบวนการที่มีโลหะผสมแปลกใหม่ (ดูเพล็กซ์สเตนเลส อินโคเนล ไทเทเนียม) ได้รับประโยชน์เป็นพิเศษจากการเชื่อมตำแหน่งแบนที่ใช้โรเตเตอร์ ซึ่งช่วยลดการหยุดชะงักของสระเชื่อมที่เกิดจากแรงโน้มถ่วงในวัสดุที่เชื่อมยาก
ผลผลิตและคุณประโยชน์ด้านคุณภาพของการใช้เครื่องหมุนการเชื่อม
ผลผลิตหลักที่ได้รับจากโรเตเตอร์ในการเชื่อมมาจากการทำให้อาร์คการเชื่อมต่อเนื่องมากกว่าการหยุดและเปลี่ยนตำแหน่ง แต่ประโยชน์ด้านคุณภาพมีความสำคัญเท่าเทียมกันและลดต้นทุนการทำงานซ้ำได้โดยตรง
ผลผลิตเพิ่มขึ้น
- เวลาอาร์คออนเพิ่มขึ้นจาก 20–35% (แบบแมนนวล) เป็น 60–80% ด้วยการเชื่อมกึ่งอัตโนมัติแบบใช้โรเตอร์ช่วย และสูงถึง 90–95% ในระบบอัตโนมัติเต็มรูปแบบ โรงประกอบการเชื่อมท่อที่มีเส้นผ่านศูนย์กลาง 500 มม. สามารถสร้างข้อต่อเส้นรอบวงแบบเต็มได้โดยใช้ส่วนโค้งเดียวที่ไม่ขาดตอน เทียบกับลำดับการหยุด-รีสตาร์ท 4-6 ครั้งในการเชื่อมด้วยมือ
- อัตราการทับถมของ SAW บนภาชนะที่มีผนังหนาที่รองรับ rotator 15–25 กก./ชม — ประมาณ 5–8× ของอัตราการสะสมของ SMAW แบบแมนนวลบนข้อต่อเดียวกัน
- ลดความเหนื่อยล้าของช่างเชื่อม บนตะเข็บเส้นรอบวงยาวหมายถึงความเข้มข้นที่ยั่งยืนผ่านการดำเนินการเชื่อมหลายชั่วโมง ช่วยลดอัตราข้อผิดพลาดเมื่อสิ้นสุดกะ
การปรับปรุงคุณภาพการเชื่อม
- ความเร็วในการเดินทางสม่ำเสมอ ควบคุมโดยโรเตเตอร์ ช่วยลดการเปลี่ยนแปลงของมนุษย์ในการลุกลามของคบเพลิง ส่งผลให้ความกว้างของลูกปัดสม่ำเสมอและการเจาะรอบเส้นรอบวงเต็ม ซึ่งมีความสำคัญอย่างยิ่งต่อการยอมรับการทดสอบด้วยภาพรังสีและอัลตราโซนิก
- ตำแหน่งการเชื่อมแบบเรียบ (1G) ทั่วทั้งข้อต่อช่วยขจัดความหย่อนคล้อยของสระเชื่อมที่เกิดจากแรงโน้มถ่วงที่เกิดขึ้นในตำแหน่ง 2G (แนวนอน), 5G (ท่อคงที่) และ 6G (ท่อเอียง) ช่วยลดความพรุนและอัตราข้อบกพร่องที่ตัดราคาโดยประมาณ 35–55% เมื่อเทียบกับการเชื่อมท่อแบบตายตัว
- การควบคุมอุณหภูมิระหว่างทางที่สม่ำเสมอ บำรุงรักษาง่ายกว่าเมื่อการเชื่อมหมุนอย่างต่อเนื่องผ่านจุดตรวจสอบคงที่ ช่วยให้เซ็นเซอร์ IR หรือเทอร์โมมิเตอร์แบบสัมผัสสามารถวัดทุกจุดของเส้นรอบวงโดยไม่ต้องเปลี่ยนตำแหน่ง
การบำรุงรักษาเครื่องเชื่อม Rotator: การรักษาอุปกรณ์ที่เชื่อถือได้ในการผลิต
การบำรุงรักษาเชิงป้องกันตามปกติของตัวหมุนการเชื่อมจะมีค่าใช้จ่ายเพียงเล็กน้อยของเวลาหยุดทำงานและค่าใช้จ่ายในการเปลี่ยนตลับลูกปืนที่เกิดจากการละเลย — แบริ่งลูกกลิ้งที่ชำรุดเพียงตัวเดียวในโรเตเตอร์ขนาด 200 ตันอาจส่งผลให้สูญเสียการผลิต 2-3 วันและมีค่าซ่อมแซม 5,000-15,000 ดอลลาร์สหรัฐฯ
- รายวัน: ตรวจสอบพื้นผิวลูกกลิ้งว่ามีรอยเชื่อมที่ฝังอยู่ รอยตัด หรือจุดแบนหรือไม่ ขจัดเศษที่กระเด็นออกด้วยแปรงลวดหรือที่ขูดก่อนที่จะแข็งตัว และทำให้พื้นผิวเสียหายต่อชิ้นงานหรือการหมุนที่ไม่สมดุล ตรวจสอบว่าต่อสายดินแน่นดีแล้ว
- รายสัปดาห์: หล่อลื่นโซ่ขับเคลื่อน กระปุกเกียร์ และแบริ่งเพลาลูกกลิ้งตามข้อกำหนดของผู้ผลิต ตรวจสอบว่าแผงควบคุมแสดงการตั้งค่าความเร็วที่แม่นยำและการหยุดฉุกเฉินทำงานอย่างถูกต้อง ตรวจสอบสลักเกลียวยึดลูกกลิ้งว่ามีการคลายการสั่นสะเทือนหรือไม่
- รายเดือน: ตรวจสอบระดับและสภาพน้ำมันเกียร์ ตรวจสอบฝาครอบลูกกลิ้งโพลียูรีเทนหรือยางว่ามีการตัด ฉีกขาด หรือแข็งตัวหรือไม่ วัดเส้นผ่านศูนย์กลางลูกกลิ้งด้วยคาลิเปอร์ — การสึกหรอที่ไม่เท่ากันระหว่างตัวขับเคลื่อนและลูกกลิ้งไอเดลอร์ทำให้เกิดการเปลี่ยนแปลงความเร็วที่พื้นผิวชิ้นงาน
- เป็นประจำทุกปี: การตรวจสอบชุดขับเคลื่อนทั้งหมด รวมถึงแปรงมอเตอร์ (ถ้าเป็น DC) ระยะแบริ่งของกระปุกเกียร์ และความสมบูรณ์ของการเชื่อมของเฟรม ปรับเทียบการควบคุมความเร็วใหม่โดยเทียบกับการอ้างอิงมาตรรอบ เปลี่ยนแบริ่งลูกกลิ้งทันทีหากชั่วโมงการทำงานเกินช่วงเวลาที่ผู้ผลิตแนะนำ — โดยทั่วไป 8,000–12,000 ชั่วโมงการทำงาน .
คำถามที่พบบ่อยเกี่ยวกับเครื่องเชื่อมโรเตเตอร์
คำถามที่ 1: Welding rotator และ Pipe rotator แตกต่างกันอย่างไร?
ข้อกำหนดนี้สามารถใช้แทนกันได้เป็นส่วนใหญ่ในการใช้งานร้านค้าทั่วไป ก โรเตเตอร์เชื่อม เป็นหมวดหมู่ที่กว้างกว่า — ครอบคลุมถึงระบบลูกกลิ้งขับเคลื่อนใดๆ ที่หมุนชิ้นงานทรงกระบอกสำหรับการเชื่อม รวมถึงท่อ ภาชนะ และดรัม "Pipe rotator" เป็นคำที่ไม่เป็นทางการซึ่งส่วนใหญ่มักใช้กับเครื่องที่มีน้ำหนักเบาซึ่งมีขนาดเฉพาะสำหรับการผลิตท่อและแกนท่อ โรเตเตอร์ท่อทั้งหมดเป็นโรเตเตอร์สำหรับการเชื่อม แต่ม้วนกลึงภาชนะสำหรับงานหนักที่ออกแบบมาสำหรับถังและภาชนะรับแรงดันมักเรียกว่าโรเตเตอร์เชื่อมหรือม้วนกลึงแทนที่จะเป็นโรเตเตอร์ท่อ
คำถามที่ 2: ฉันจะคำนวณความเร็วของโรเตเตอร์ที่ถูกต้องสำหรับกระบวนการเชื่อมของฉันได้อย่างไร
ใช้สูตร: RPM = ความเร็วเคลื่อนที่ (มม./นาที) ÷ (π × เส้นผ่านศูนย์กลางชิ้นงานเป็นมม.) . สำหรับท่อขนาดเส้นผ่านศูนย์กลาง 500 มม. ที่เชื่อมด้วยความเร็วเคลื่อนที่ 350 มม./นาที: RPM = 350 ÷ (3.1416 × 500) = 0.223 รอบต่อนาที . สำหรับ SAW บนภาชนะขนาดเส้นผ่านศูนย์กลาง 2,000 มม. ที่ 250 มม./นาที: RPM = 250 ÷ (3.1416 × 2,000) = 0.040 รอบต่อนาที . ตรวจสอบเสมอว่า RPM เป้าหมายของคุณอยู่ในช่วงความเร็วที่ควบคุมได้ของโรเตเตอร์ก่อนซื้อ
คำถามที่ 3: โรเตเตอร์การเชื่อมสามารถใช้สำหรับกระบวนการอื่นนอกเหนือจากการเชื่อมได้หรือไม่?
ใช่. โรเตเตอร์เชื่อมยังใช้กันอย่างแพร่หลายในการเคลือบด้วยสเปรย์ความร้อน การพ่นสีและการเคลือบสีฝุ่น การตรวจสอบส่วนประกอบทรงกระบอกโดยไม่ทำลาย (NDT) และการดำเนินการตัดเฉือน เช่นการเจียรหรือขัดพื้นผิวทรงกระบอก กระบวนการใดๆ ที่ได้ประโยชน์จากการหมุนชิ้นงานทรงกลมอย่างสม่ำเสมอด้วยความเร็วที่ควบคุมได้ สามารถใช้ฮาร์ดแวร์โรเตเตอร์ตัวเดียวกันได้ — ระบบขับเคลื่อนและการควบคุมนั้นไม่เชื่อเรื่องพระเจ้าในกระบวนการผลิต โรงงานบางแห่งซื้อโรเตเตอร์สำหรับการตรวจสอบ NDT เป็นหลัก และใช้สำหรับการเชื่อมเป็นฟังก์ชันรอง
คำถามที่ 4: เครื่องโรเตเตอร์เชื่อมต้องใช้จำนวนเท่าใดสำหรับภาชนะขนาดยาว?
การกำหนดค่ามาตรฐานใช้ หนึ่งหน่วยขับเคลื่อนและหนึ่งหน่วยคนขี้เกียจต่อช่วงที่รองรับ . สำหรับเรือที่มีความยาวสูงสุดประมาณ 6-8 เมตร ชุดขับเคลื่อนหนึ่งชุดและชุดลูกกลิ้งหนึ่งชุดก็เพียงพอแล้ว สำหรับเรือที่ยาวกว่า เช่น เปลือกตัวแลกเปลี่ยนความร้อนหรือส่วนหอคอยสูง 12-20 เมตร ให้เพิ่มหน่วยไอเดลอร์เพิ่มเติมหนึ่งหน่วยสำหรับแต่ละลำ 4–6 เมตร มีความยาวเกินกว่าช่วงแรก เกณฑ์สำคัญคือเรือจะต้องไม่เบี่ยงเบนเกินกว่านั้น 1–2 มม ระหว่างจุดรองรับภายใต้น้ำหนักของตัวเอง เพื่อป้องกันไม่ให้แนวร่วมระหว่างการหมุน
คำถามที่ 5: อะไรทำให้ชิ้นงาน "เดิน" ในแนวแกนบนตัวหมุนสำหรับการเชื่อม และจะป้องกันได้อย่างไร
การเคลื่อนตัวของแกน (การเดิน) เกิดจากส่วนประกอบแรงตามแนวแกนสุทธิที่เกิดขึ้นเมื่อเส้นกึ่งกลางของตัวขับเคลื่อนและลูกกลิ้งไอเดลอร์ไม่ขนานกันอย่างสมบูรณ์ หรือเมื่อพื้นผิวชิ้นงานไม่เป็นทรงกระบอกอย่างสมบูรณ์ ป้องกันได้โดย: (1) การเขย่งเข้าลูกกลิ้งขับเคลื่อน 1–3° ดังนั้นพวกมันจึงสร้างแรงตามแนวแกนที่ตรงข้ามกันเล็กน้อย (2) การใช้ ระบบควบคุมอิเล็กทรอนิกส์ป้องกันการดริฟท์ ที่ตรวจสอบตำแหน่งแกนผ่านเซ็นเซอร์และปรับมุมลูกกลิ้งโดยอัตโนมัติ หรือ (3) ติดตั้งเครื่องกล แผ่นแรงขับตามแนวแกนหรือจุดสิ้นสุด ที่ปลายด้านหนึ่งของกรอบโรเตเตอร์ โรเตเตอร์แบบปรับเองระดับพรีเมี่ยมมักจะมีระบบป้องกันการดริฟท์แบบอิเล็กทรอนิกส์เป็นคุณสมบัติมาตรฐาน
คำถามที่ 6: ข้อควรระวังด้านความปลอดภัยใดบ้างที่จำเป็นในการใช้งานโรเตเตอร์การเชื่อม?
ข้อกำหนดด้านความปลอดภัยที่สำคัญ ได้แก่ : ไม่เกินความสามารถในการรับน้ำหนักที่กำหนด — การโอเวอร์โหลดทำให้เกิดความล้มเหลวของเฟรมลูกกลิ้งและการกลิ้งของชิ้นงาน เสมอ ยึดสายกราวด์เชื่อมเข้ากับชิ้นงานโดยตรง เพื่อป้องกันกระแสเชื่อมไหลผ่านแบริ่งลูกกลิ้ง ให้แน่ใจว่า พื้นด้านล่างและรอบๆ โรเตอร์ไม่มีคนอยู่ เมื่อหมุนภาชนะหนัก ติดตั้ง จุดสิ้นสุดทางกล เพื่อป้องกันการไหลบ่าตามแนวแกนบนพื้นลาดเอียง และอย่าปล่อยให้เรือที่กำลังหมุนอยู่โดยไม่มีใครดูแลด้วยความเร็วโดยที่ไม่มีระบบหยุดฉุกเฉินอัตโนมัติทำงานอยู่ ข้อกำหนด OSHA 1910.212 (การป้องกันเครื่องจักร) ใช้กับอุปกรณ์หมุนที่ขับเคลื่อนด้วยกำลัง รวมถึงโรเตเตอร์สำหรับการเชื่อมในโรงงานของสหรัฐอเมริกา
สรุป: Welding Rotator เป็นการลงทุนที่เหมาะสมสำหรับร้านค้าของคุณหรือไม่?
สำหรับโรงงานแปรรูปใดๆ ที่ทำการเชื่อมส่วนประกอบทรงกระบอกที่มีเส้นผ่านศูนย์กลางมากกว่า 200 มม. เป็นประจำ โรเตเตอร์การเชื่อมจะให้ ROI ที่วัดได้ภายใน 6–18 เดือน โดยการลดการสูญเสียเวลาอาร์คออน อัตราการทำงานซ้ำที่ลดลงจากการลดข้อบกพร่องในการเชื่อมแบบเรียบ และลดความล้าของช่างเชื่อมในงานตะเข็บยาว
การตัดสินใจเลือกมีพารามิเตอร์สี่ตัว ได้แก่ น้ำหนักชิ้นงานสูงสุด (ข้อมูลจำเพาะความสามารถในการรับน้ำหนักของไดรฟ์) ช่วงเส้นผ่านศูนย์กลาง (ระยะห่างและประเภทของลูกกลิ้งขับเคลื่อน) ช่วงความเร็วในการหมุนที่ต้องการ (การเลือกมอเตอร์และเกียร์ของไดรฟ์) และปริมาณการผลิต (ไดรฟ์เคสสำหรับการปรับเองเมื่อเทียบกับแบบทั่วไปและสำหรับการรวม CNC) จับคู่พารามิเตอร์ทั้งสี่อย่างแม่นยำ ใช้ปัจจัยด้านความปลอดภัย 1.25× กับความสามารถในการรับน้ำหนัก และระบุวัสดุลูกกลิ้งให้ตรงกับความต้องการพื้นผิวชิ้นงานของคุณ
มีการระบุอย่างดีดูแลรักษาอย่างเหมาะสม โรเตเตอร์เชื่อม ไม่ได้เป็นเพียงเครื่องมืออำนวยความสะดวกเท่านั้น แต่ยังเป็นสินทรัพย์การผลิตระดับการผลิตที่เพิ่มเพดานคุณภาพและความสามารถในการรับส่งข้อมูลของการดำเนินการแปรรูปทรงกระบอกใดๆ โดยตรง สำหรับร้านขายภาชนะรับความดัน ช่างประกอบท่อ และผู้ผลิตหอลม โดยเฉพาะสิ่งนี้ถือเป็นองค์ประกอบสำคัญของการผลิตการเชื่อมที่แข่งขันได้และปฏิบัติตามกฎระเบียบ