การเชื่อมสแตนเลสกับเหล็กกล้าคาร์บอนเป็นงานเชื่อมทั่วไปแต่ต้องใช้เทคนิคสูง เส้นทางที่เชื่อถือได้นั้นตรงไปตรงมา: เลือกตัวเติมออสเทนนิติกอัลลอยด์มากเกินไป เช่น ER309L ใช้ขั้นตอนการป้อนความร้อนต่ำ และป้องกันการปนเปื้อนของเหล็กจากด้านเหล็กกล้าคาร์บอน ในทางปฏิบัติ การตัดสินใจทั้ง 3 ประการนี้จะช่วยขจัดปัญหาการแตกร้าว ความแข็งที่มากเกินไป และความล้มเหลวในการกัดกร่อนก่อนวัยอันควร
แม้จะรับรู้ถึงความยากลำบาก แต่ข้อต่อโลหะที่แตกต่างกันระหว่างสเตนเลสและเหล็กกล้าคาร์บอนก็ปรากฏในโรงงานเคมี สายการผลิตอาหาร ระบบบำบัดน้ำ และงานโครงสร้างเหล็ก สิ่งสำคัญคืออย่าคิดว่าเป็นการเชื่อมวัสดุสองชนิดที่คล้ายคลึงกัน เป็นกระบวนการควบคุมในการจัดการการผสมและการเจือจาง
ทำไมการเชื่อมสเตนเลสกับเหล็กกล้าคาร์บอนจึงแตกต่าง
ปัญหาพื้นฐานคือเหล็กกล้าคาร์บอนและสเตนเลสมีความแตกต่างกันในด้านเคมี การขยายตัวทางความร้อน และการตอบสนองทางกล คาร์บอนจะย้ายจากเหล็กกล้าคาร์บอนไปยังโซนการเชื่อมระหว่างการให้ความร้อน ซึ่งสามารถสร้างแถบมาร์เทนไซต์ที่แข็งและเปราะที่แนวฟิวชั่นและชั้นสลายคาร์บอนที่อ่อนตัวลงที่ด้านเหล็กกล้าคาร์บอน นอกจากนี้ สเตนเลสออสเตนนิติกยังขยายตัวได้มากกว่าเหล็กกล้าคาร์บอนประมาณ 50 เปอร์เซ็นต์ ดังนั้นข้อต่อจึงเกิดความเค้นตกค้างอย่างมากหลังจากการทำความเย็น ในเวลาเดียวกัน การเจือจางจากโลหะฐานเหล็กกล้าคาร์บอนจะช่วยลดปริมาณโครเมียมและนิกเกิลในคราบเชื่อม หากโลหะตัวเติมไม่ได้อัลลอยด์มากเกินไป การเชื่อมที่เสร็จแล้วอาจมีความต้านทานการกัดกร่อนต่ำหรือมีความเหนียวต่ำ
- การอพยพของคาร์บอนทำให้เกิดความแข็งและการเปราะที่แปลเป็นภาษาท้องถิ่น
- การขยายตัวทางความร้อนที่ไม่ตรงกันจะเพิ่มความเครียดตกค้างและความเสี่ยงของการบิดเบี้ยว
- การเจือจางของการเชื่อมจะเปลี่ยนคุณสมบัติทางเคมีของโลหะที่สะสมอยู่
- การปนเปื้อนของเหล็กที่ด้านสเตนเลสสามารถทำให้เกิดสนิมได้ในภายหลัง
การเลือกโลหะฟิลเลอร์ที่เหมาะสม
คำตอบสั้นๆ คือ ให้ใช้ 309L หรือ 309Mo กับข้อต่อระหว่างเหล็กกล้าคาร์บอนกับสเตนเลสส่วนใหญ่ โลหะผสมนี้ให้โครเมียมและนิกเกิลสูงพอที่จะทนต่อการเจือจางจากเหล็กกล้าคาร์บอน และยังคงมีโครงสร้างการเชื่อมออสเทนนิติกที่มีความต้านทานการกัดกร่อนที่ดี 308ล ซึ่งได้รับการออกแบบสำหรับการเชื่อมสเตนเลส 304 เข้ากับตัวมันเอง ไม่มีโลหะผสมพิเศษเหล่านั้น และไม่แนะนำให้ใช้กับข้อต่อที่แตกต่างกัน
| ฟิลเลอร์ | ใช้ดีที่สุดสำหรับ | ลักษณะสำคัญ | ข้อพิจารณาที่สำคัญ |
|---|---|---|---|
| 308L | การเชื่อมสเตนเลส 304 เข้ากับตัวมันเอง | มีการกัดกร่อนสูงและสวยงาม | Cr/Ni ไม่เพียงพอสำหรับการเจือจางสูง สามารถสร้างมาร์เทนไซต์ได้ |
| 309L / 309Mo | เชื่อมสแตนเลสกับเหล็กคาร์บอน | ทนต่อการเจือจางได้ดี ต้านทานโครงสร้างที่แข็งตัวได้ | ตัวเลือกแรกสำหรับสภาพแวดล้อมการบริการส่วนใหญ่ |
| 316ล | การเชื่อมสเตนเลส 316 หรือการใช้งานที่มีรูพรุนสูงกว่า | โมลิบดีนัมเพิ่มความต้านทานการเกิดรูพรุน | ยังไม่เหมาะสำหรับการเจือจางเหล็กกล้าคาร์บอน ใช้ 309Mo แทน |
| 312 | ชุดค่าผสมที่แตกต่างกันและยากต่อการเชื่อม | มีเฟอร์ไรต์สูง ทนทานต่อการแตกร้าว | มีความแข็งแรงสูงแต่มีความเหนียวน้อยกว่า ต้องใช้ความร้อนต่ำ |
| ERNiCr-3 | บริการที่อุณหภูมิสูงและการหมุนเวียนความร้อน | การขยายตัวทางความร้อนต่ำที่ใช้นิกเกิลไม่ตรงกัน | ต้นทุนที่สูงขึ้น ทนต่อการแตกร้าวเมื่อยล้าได้ดีเยี่ยม |
สำหรับบริการที่มีอุณหภูมิสูงหรือมีการหมุนเวียนสูง โลหะเติมที่มีนิกเกิล เช่น ERNiCr-3 เป็นตัวเลือกที่ดีกว่า 309L โลหะเชื่อมที่อุดมด้วยนิกเกิลต้านทานการเคลื่อนตัวของคาร์บอนได้ดีกว่า และมีค่าสัมประสิทธิ์การขยายตัวใกล้เคียงกับเหล็กกล้าคาร์บอน ซึ่งช่วยลดความล้าจากความร้อน อย่างไรก็ตาม สำหรับการใช้งานทั่วไป 309L เป็นตัวเลือกที่ได้รับการพิสูจน์แล้วและคุ้มค่า
กระบวนการเชื่อมที่ดีที่สุดสำหรับข้อต่อที่ไม่เหมือนกัน
GTAW เป็นกระบวนการที่ดีที่สุดสำหรับงานเหล็กสเตนเลสถึงคาร์บอนที่สำคัญ แต่ GMAW, เอฟซีเอ และ SAW สามารถสร้างรอยเชื่อมที่ยอมรับได้โดยใช้พารามิเตอร์ที่เหมาะสม ปัจจัยควบคุม ได้แก่ การป้อนความร้อน ก๊าซป้องกัน และความเร็วในการเคลื่อนที่
- GTAW (TIG): ดีที่สุดสำหรับท่อผนังบางและรูตพาส เนื่องจากให้การควบคุมความร้อนที่แม่นยำและการสะสมตัวต่ำ ใช้แท่งเติม ER309L และแผ่นป้องกันอาร์กอนหรืออาร์กอนฮีเลียม
- GMAW (MIG): เหมาะสำหรับการผลิตที่มีความหนาปานกลาง ใช้สเปรย์พัลส์หรือการถ่ายโอนการลัดวงจรเพื่อจำกัดอินพุตความร้อน ก๊าซป้องกันอาร์กอนที่มี CO2 2–5% เป็นเรื่องปกติ หลีกเลี่ยง CO2 100%
- FCAW: เหมาะสำหรับการซ่อมแซมแผ่นหนาและงานสนาม ใช้ลวด E309LT1-1 และสารป้องกันผสมอาร์กอน/CO2 สำหรับการเชื่อมแบบเรียบและแนวนอน ต้องลบตะกรันระหว่างรอบ
- SAW: มีประสิทธิภาพสำหรับตะเข็บยาวตามยาวบนถังขนาดใหญ่หรือภาชนะรับความดัน ใช้ลวด 309L และฟลักซ์ที่เป็นกลางหรือสมดุลโครเมียม การควบคุมความร้อนอย่างระมัดระวังถือเป็นสิ่งสำคัญ
การเตรียมการร่วมกันและความสะอาด
ข้อต่อที่สะอาดและเตรียมอย่างถูกต้องมีชัยไปกว่าครึ่ง สิ่งสกปรก จาระบี ตะกรัน และฝุ่นจากการเจียรเหล็กกล้าคาร์บอนอาจทำให้เกิดความพรุนและคราบสนิมที่ด้านสเตนเลส ใช้แปรงและเครื่องมือสแตนเลสโดยเฉพาะ และห้ามใช้แปรงที่สัมผัสกับเหล็กคาร์บอน
- บดหรือกลึงผิวหน้าข้อต่อให้เป็นโลหะสว่างก่อนทำการเชื่อม
- ล้างจาระบีทั้งสองด้านด้วยอะซิโตนหรือตัวทำละลายที่ออกแบบมาสำหรับการเตรียมการเชื่อม
- สำหรับข้อต่อชนในแผ่นเพลท ให้ใช้ร่อง V เดี่ยวที่มีมุมรวม 60–70 องศา และหน้าตัดราก 1–2 มม.
- เมื่อทำการเชื่อมรูตพาส ให้ใช้แถบสำรองหรือล้างด้านหลังด้วยอาร์กอนเพื่อป้องกันการเกิดออกซิเดชัน
- แยกด้านเหล็กคาร์บอนและด้านสเตนเลสออกจากกันในระหว่างการประกอบ ใช้ที่หนีบแยกกันถ้าเป็นไปได้
การควบคุมการอุ่น อุณหภูมิระหว่างทาง และอินพุตความร้อน
การจัดการความร้อนเป็นตัวแปรที่สำคัญที่สุดหลังจากการเลือกฟิลเลอร์ ไม่จำเป็นต้องอุ่นข้อต่อส่วนใหญ่ แต่หากส่วนนั้นหนาหรือข้อต่อถูกจำกัดไว้อย่างแน่นหนา สามารถอุ่นได้สูงสุดที่ 100°C การอุ่นเครื่องที่สูงขึ้นจะช่วยเร่งการอพยพของคาร์บอนและสร้างแถบมาร์เทนไซต์ที่หนาขึ้น อุณหภูมิระหว่างทางควรอยู่ที่ต่ำกว่า 150°C และรอยเชื่อมควรสร้างด้วยเม็ดบีดแทนที่จะเป็นเกลียวกว้าง
| กระบวนการ | ปัจจุบัน | แรงดันไฟฟ้า | ความเร็วในการเดินทาง | อินพุตความร้อน (โดยประมาณ) |
|---|---|---|---|---|
| GTAW | 100–150 ก | 12–15 โวลต์ | 100–150 มม./นาที | 0.6–1.5 กิโลจูล/มม |
| GMAW (พัลส์) | 180–220 ก | 22–26 โวลต์ | 300–400 มม./นาที | 1.0–1.8 กิโลจูล/มม |
| FCAW | 220–280 อ | 26–30 โวลต์ | 350–450 มม./นาที | 1.2–2.0 กิโลจูล/มม |
กฎที่เป็นประโยชน์คือรักษาความร้อนที่ป้อนเข้าให้ต่ำที่สุดเท่าที่จะเป็นไปได้โดยไม่ทำให้ขาดฟิวชัน ใช้การผ่านระยะสั้นและปล่อยให้ข้อต่อเย็นลงระหว่างการผ่านเมื่ออุณหภูมิระหว่างทางเพิ่มขึ้น
การวางตำแหน่งและระบบอัตโนมัติเพื่อการเชื่อมที่เชื่อถือได้
การวางตำแหน่งชิ้นงานในทิศทางที่เหมาะสมที่สุดและการใช้การควบคุมความเร็วการเคลื่อนที่ของเครื่องจักรจะช่วยลดข้อบกพร่องในการเชื่อมโลหะที่แตกต่างกันได้อย่างมาก การเชื่อมด้วยมือแบบง่ายๆ สามารถทำงานได้ แต่การหมุนข้อต่อให้อยู่ในตำแหน่งราบเรียบนั้นมีความน่าเชื่อถือมากกว่ามาก
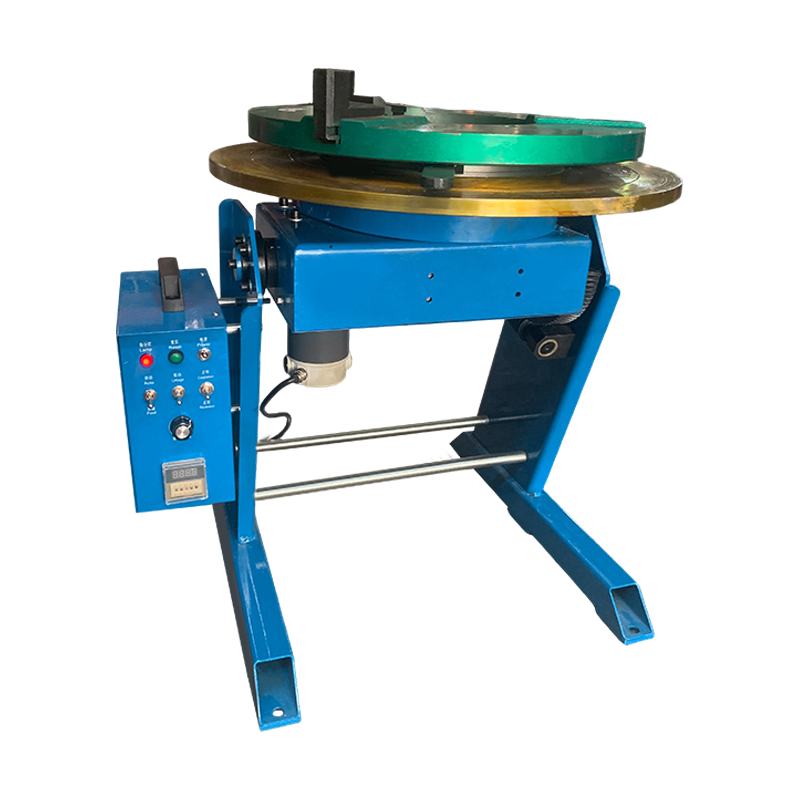
สำหรับการประกอบและข้อต่อเจาะขนาดเล็ก เครื่องกำหนดตำแหน่งการเชื่อมสามารถนำเสนอข้อต่อในมุมที่สะดวกและหมุนงานในขณะที่ช่างเชื่อมจะรักษาคบเพลิงให้คงที่
 เครื่องกำหนดตำแหน่งการเชื่อมแบบธรรมดาขนาด 1 ตันสำหรับการประกอบขนาดเล็ก เครื่องกำหนดตำแหน่งการเชื่อมแบบธรรมดานี้มีความจุพิกัด 1 ตัน และหมุนชุดประกอบเจาะขนาดเล็กให้เป็นมุมที่สะดวก ช่วยให้ช่างเชื่อมสามารถรักษาคบเพลิงให้คงที่และได้ตำแหน่งข้อต่อที่สม่ำเสมอ ดูผลิตภัณฑ์ →
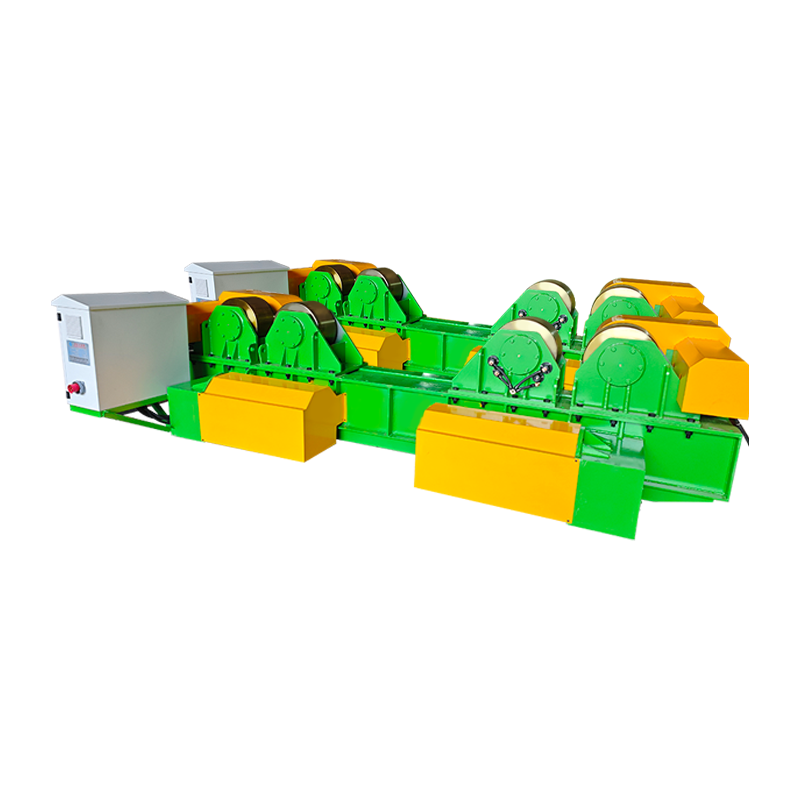
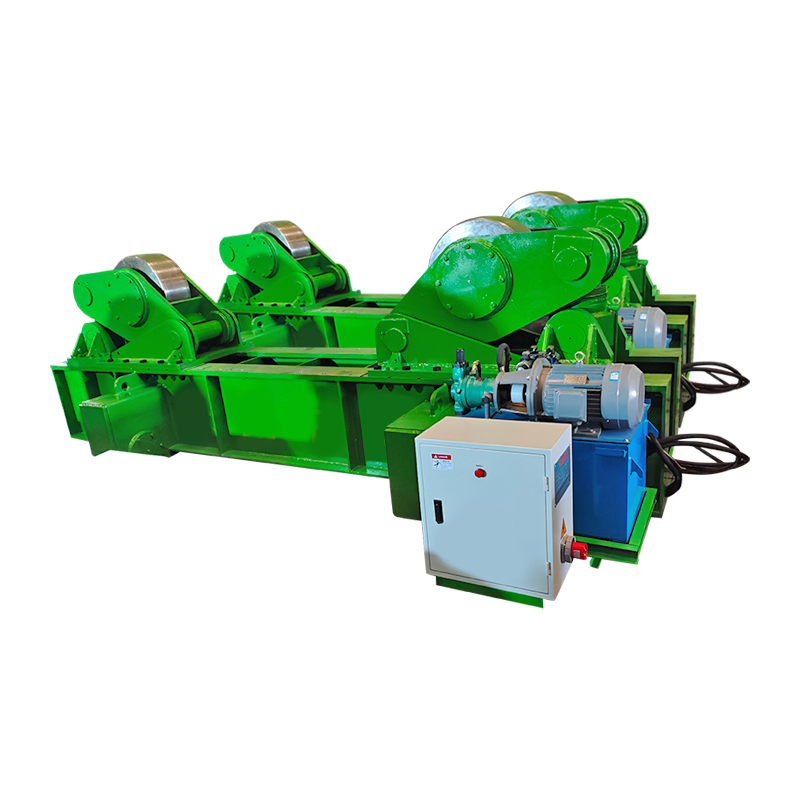
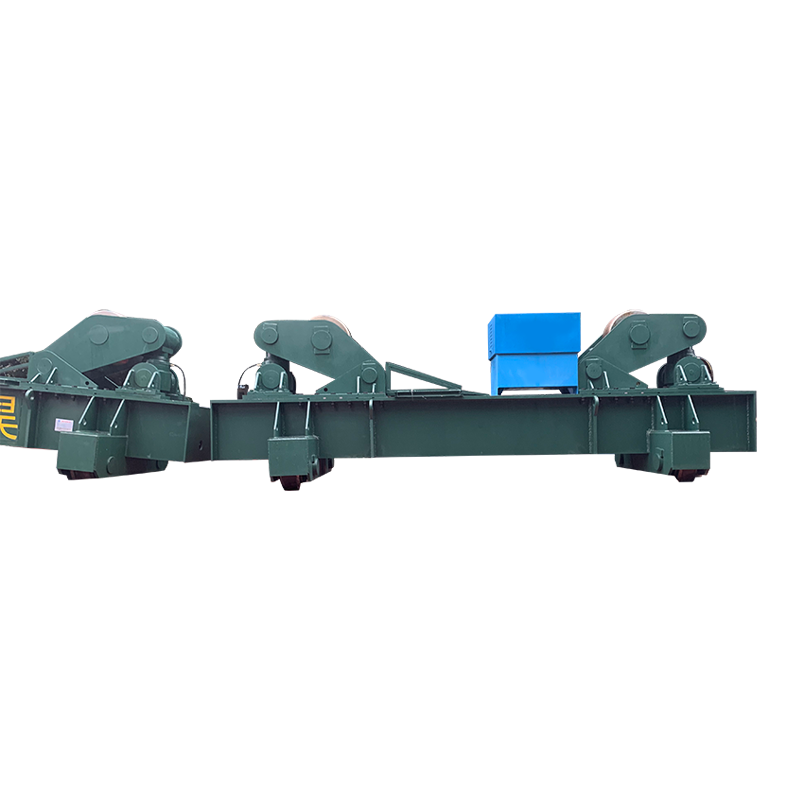
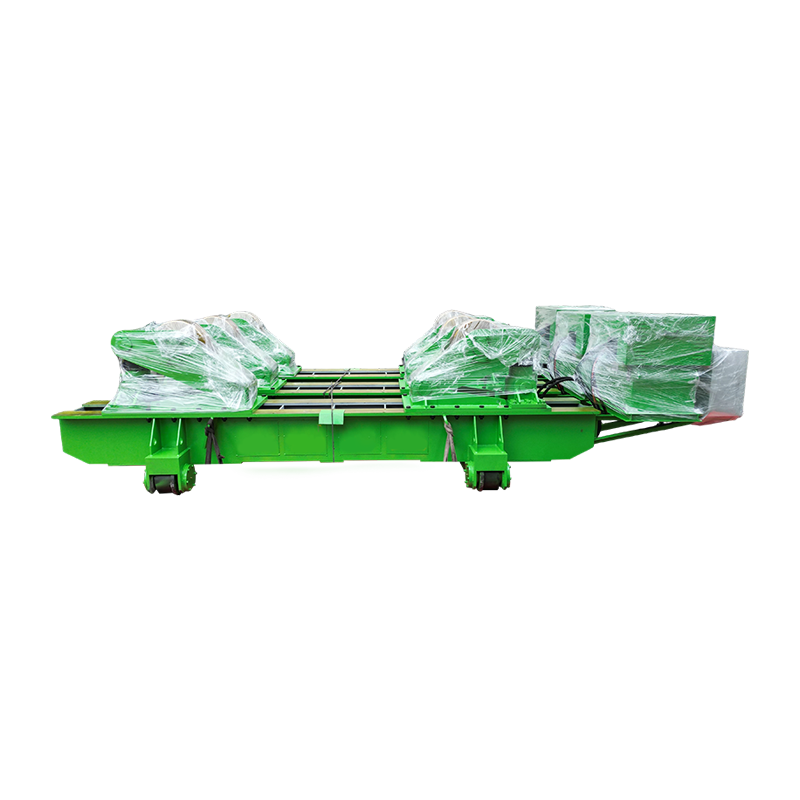
สำหรับเปลือกถัง แกนม้วนท่อ และส่วนทรงกระบอก เครื่องหมุนการเชื่อมจะเปลี่ยนตะเข็บด้วยความเร็วที่ควบคุม เพื่อให้สระเชื่อมยังคงอยู่ในตำแหน่งเรียบสม่ำเสมอ วิธีการนี้มีประโยชน์อย่างยิ่งเมื่องานสเตนเลสและเหล็กกล้าคาร์บอนรวมกันมีน้ำหนักมากเกินกว่าจะจัดการด้วยมือได้ คุณสามารถอ่านเพิ่มเติมเกี่ยวกับ การหมุนรอยเชื่อมช่วยลดการทำงานซ้ำในการผลิตถังโลหะและท่อได้อย่างไร .
 เครื่องหมุนเชื่อมขนาด 10 ตันพร้อมการเคลื่อนที่และการยกวงโคจรไฟฟ้า เครื่องโรเตเตอร์การเชื่อมขนาด 10 ตันที่มีการเคลื่อนตัวของวงโคจรด้วยไฟฟ้าและการยกด้วยไฟฟ้า ออกแบบมาเพื่อหมุนตะเข็บทรงกระบอกที่มีน้ำหนักมากด้วยความเร็วที่ควบคุมได้ ทำให้สระเชื่อมเรียบเสมอกันเพื่อผลลัพธ์ที่สม่ำเสมอ ดูผลิตภัณฑ์ →
สำหรับตะเข็บเชื่อมที่ยาวขึ้นซึ่งต้องใช้ GMAW หรือ SAW เครื่องมือควบคุมแบบเสาและบูมจะเคลื่อนหัวเชื่อมไปตามข้อต่อด้วยความเร็วที่สม่ำเสมอและรักษามุมของคบเพลิงให้คงที่ วิธีนี้จะขจัดความแปรปรวนของมนุษย์ซึ่งมักทำให้เกิดการเจือจางที่เพิ่มขึ้นอย่างรวดเร็วและรอบที่เย็นลง
 คอลัมน์และบูม 4030 แบบกำหนดเองพร้อมการเคลื่อนที่แบบวงโคจรไฟฟ้า เครื่องมือควบคุมแบบคอลัมน์และบูมแบบกำหนดเองพร้อมการเคลื่อนที่ของวงโคจรด้วยไฟฟ้า เคลื่อนหัวเชื่อมไปตามตะเข็บยาวด้วยความเร็วคงที่และมุมคงที่ ลดความแปรปรวนของมนุษย์สำหรับ GMAW หรือ SAW ดูผลิตภัณฑ์ →
การตั้งค่าเหล่านี้ไม่ได้ขจัดความจำเป็นในขั้นตอนที่ดี แต่ช่วยให้รักษาอุณหภูมิระหว่างทางต่ำและอินพุตความร้อนต่ำได้ง่ายขึ้นมากที่ 309L ยึดถือ
การตรวจสอบหลังการเชื่อมและการรักษาพื้นผิว
หลังจากการเชื่อม ให้ตรวจสอบรอยต่ออย่างระมัดระวัง โดยเฉพาะแนวฟิวชันที่ด้านเหล็กคาร์บอน ค่าความแข็งที่อ่านได้สูงกว่า 350 HV ในโซนนั้นมักจะบ่งชี้ว่าความร้อนที่ป้อนเข้าสูงเกินไปหรือตัวเติมไม่ถูกต้อง การตรวจสอบพื้นผิวด้วยการทดสอบการแทรกซึมสามารถเปิดเผยรอยแตกและความพรุนได้ ในขณะที่การทดสอบด้วยอัลตราโซนิกหรือการถ่ายภาพรังสีจะใช้เมื่อส่วนประกอบมีความสำคัญ
หากด้านสเตนเลสต้องเผชิญกับสื่อที่มีฤทธิ์กัดกร่อน ให้ขจัดรอยเปลี่ยนสีของรอยเชื่อมและชั้นออกไซด์ออกโดยการดองหรือการแปรงลวด จากนั้นจึงทำให้พื้นผิวแข็งตัว อย่าปล่อยให้อนุภาคเหล็กคาร์บอนติดอยู่ด้านสเตนเลสเพราะจะเกิดสนิมและสร้างเซลล์การกัดกร่อนที่เข้มข้น เมื่อต้องใช้การบรรเทาความเครียดตามรหัสแอปพลิเคชัน ให้รักษาอุณหภูมิให้ต่ำและสั้น ซึ่งเหมาะจะอยู่ที่ประมาณ 350–400°C เพื่อจำกัดการแพร่กระจายของคาร์บอน
อาการไม่ต่อเนื่องที่พบบ่อยและวิธีหลีกเลี่ยง
ข้อบกพร่องส่วนใหญ่ในการใช้วัสดุผสมนี้สามารถหลีกเลี่ยงได้หากคุณใช้ 309L หรือโลหะผสมนิกเกิล ควบคุมความร้อน และรักษาความสะอาดของข้อต่อ ตารางด้านล่างแสดงรายการปัญหาทั่วไปและการแก้ไข
| ข้อบกพร่อง | สาเหตุน่าจะ | การดำเนินการแก้ไข |
|---|---|---|
| ความพรุน | ฟลักซ์เปียก พื้นผิวมัน ขาดการกำบัง | ขจัดคราบไขมัน วัสดุสิ้นเปลืองแบบแห้ง ตรวจสอบการไหลของแก๊สและระยะห่างของหัวฉีด |
| แตกร้อน | กำมะถันหรือฟอสฟอรัสสูงในโลหะสามัญ อินพุตความร้อนสูง | ทำความสะอาดขอบข้อต่อ ใช้ฟิลเลอร์ 309L หรือ 312 อินพุตความร้อนต่ำ |
| การก่อตัวของมาร์เทนไซต์ | เจือจางสูง อุณหภูมิอินเตอร์พาสสูง | ใช้สารตัวเติมที่มีอัลลอยด์มากเกินไป รักษาอุณหภูมิระหว่างทางให้ต่ำกว่า 150°C; ลดการทอผ้า |
| ตัดราคา | กระแสไฟหรือความเร็วการเดินทางมากเกินไป | ลดกระแสเชื่อม ช้าลงเล็กน้อยหรือปรับมุมปืน |
| สนิมที่ด้านสแตนเลส | การปนเปื้อนของเหล็กจากแปรงหรือการบด | ใช้เครื่องมือสแตนเลสเฉพาะ ทำความสะอาดและกั้นหลังจากการเชื่อม |
คำถามที่พบบ่อย
ฉันสามารถเชื่อมสแตนเลสกับเหล็กคาร์บอนด้วย 308L ได้หรือไม่
คุณทำได้ แต่ไม่ใช่ความคิดที่ดี เหล็กกล้าคาร์บอนเจือจางสระเชื่อม 308L ซึ่งจะทำให้ปริมาณโครเมียมและนิกเกิลลดลงเพียงพอที่จะสร้างมาร์เทนไซต์และลดความต้านทานการกัดกร่อน 309L คือสารตัวเติมขั้นต่ำที่แนะนำสำหรับชุดค่าผสมที่ไม่เหมือนกันนี้
ฉันต้องอุ่นก่อนเชื่อมสเตนเลสกับเหล็กกล้าคาร์บอนหรือไม่?
โดยปกติแล้วไม่มี สำหรับส่วนที่หนาหรือข้อต่อที่ยึดแน่นหนา สามารถอุ่นได้สูงสุด 100°C อุณหภูมิที่สูงขึ้นจะเร่งการอพยพของคาร์บอนและสร้างชั้นที่เปราะที่เส้นฟิวชัน
รอยเชื่อมจะเป็นสนิมหรือไม่?
ด้านเหล็กคาร์บอนจะเกิดสนิมหากไม่มีการป้องกัน ด้านสเตนเลสควรทนต่อการกัดกร่อนได้หากพื้นผิวได้รับการทำความสะอาดและผ่านการเคลือบ และป้องกันการปนเปื้อนของเหล็ก เคลือบหรือทาสีด้านเหล็กคาร์บอนสำหรับงานภายนอก
ฉันสามารถใช้การเชื่อม MIG กับก๊าซป้องกัน CO2 100% ได้หรือไม่
มันไม่แนะนำ CO2 บริสุทธิ์จะเพิ่มคาร์บอนให้กับการเชื่อมและออกซิไดซ์โครเมียม ช่วยลดความต้านทานการกัดกร่อนของด้านสเตนเลส ใช้อาร์กอนผสมกับคาร์บอนไดออกไซด์ 2–5% หรืออาร์กอนกับออกซิเจน 1–2%