ไอบีมถูกสร้างขึ้นในสองวิธีพื้นฐาน: การรีดร้อนจากเหล็กแท่งเดี่ยวหรือการเชื่อมแผ่นเหล็กสามแผ่นเข้าด้วยกัน การรีดร้อนทำให้เกิดส่วนโครงสร้างมาตรฐานส่วนใหญ่ ในขณะที่การผลิตแบบเชื่อมจะสร้างคานแผ่นแบบกำหนดเอง ทางเลือกระหว่างสิ่งเหล่านี้ขึ้นอยู่กับขนาดส่วน ปริมาณ และความต้องการความคลาดเคลื่อนที่ต้องการ
ไอบีมคืออะไร?
ไอบีมคือส่วนประกอบเหล็กที่มีรางแนวตั้งและหน้าแปลนแนวนอน 2 อัน ซึ่งมีรูปร่างคล้ายตัวอักษร "I" รูปทรงจะวางวัสดุในปริมาณสูงสุดโดยที่ความเค้นดัดงอมากที่สุด ทำให้โปรไฟล์มีประสิทธิภาพเป็นพิเศษสำหรับทั้งแรงดัดงอและแรงตามแนวแกน
ความลึกของส่วน ความกว้างของหน้าแปลน และความหนาของราง ล้วนแตกต่างกันไปตามการใช้งานทางโครงสร้าง I-beam แบบรีดมาตรฐานเป็นไปตามตารางขนาดที่เผยแพร่ ในขณะที่คานแบบเชื่อมสามารถออกแบบให้มีขนาดใช้งานได้เกือบทุกขนาด
การผลิตไอบีมรีดร้อน
การรีดร้อนเป็นวิธีการทั่วไปในการผลิตคานไอมาตรฐาน เนื่องจากมีคุณสมบัติทางกลที่สม่ำเสมอ ความคลาดเคลื่อนต่ำ และมีปริมาณการผลิตสูงโดยมีต้นทุนต่อเมตรค่อนข้างต่ำ
การหลอมและการกลั่น
กระบวนการนี้เริ่มต้นด้วยการสร้างเหล็กหลอมโลหะผสมที่สะอาดด้วยเคมีที่แม่นยำ เศษเหล็กหรือเหล็กปฐมภูมิจะถูกหลอมในเตาอาร์คไฟฟ้าหรือเตาออกซิเจนขั้นพื้นฐาน และธาตุผสม เช่น แมงกานีส โครเมียม และนิกเกิล จะถูกเติมเพื่อให้ได้เกรดที่ต้องการ สิ่งเจือปน เช่น ซัลเฟอร์และฟอสฟอรัส จะถูกกำจัดออกในระหว่างการกลั่น เพื่อให้มั่นใจในการเชื่อมและความเหนียว
กำลังหล่อ
เหล็กหลอมที่ผ่านการกลั่นแล้วจะถูกหล่อเป็นเหล็กแท่งสี่เหลี่ยมหรือดอกบานซึ่งจะรีดเป็นโปรไฟล์สุดท้าย บิลเล็ตถูกทำให้แข็งตัว ปล่อยให้เย็น จากนั้นจึงนำไปอุ่นในเตาอุ่นที่อุณหภูมิประมาณ 1200°C ก่อนที่จะเริ่มรีด
กลิ้ง
เหล็กแท่งที่ผ่านการอุ่นจะถูกจัดรูปทรงเป็นโปรไฟล์ I โดยการส่งผ่านแท่นรีดตามลำดับในโรงรีดแบบสากล ม้วนแนวนอนและแนวตั้งจะค่อยๆ ก่อตัวเป็นแผ่นใยและหน้าแปลน การดำเนินการเกี่ยวข้องกับการกัดหยาบ การกลึงขั้นกลาง และกระบวนการเก็บผิวละเอียดขั้นสุดท้ายที่ควบคุมขนาดและสภาพพื้นผิวที่แน่นอน การกลิ้งเกิดขึ้นเหนืออุณหภูมิการตกผลึกเล็กน้อย ซึ่งช่วยปรับแต่งโครงสร้างของเกรนและปรับปรุงความแข็งแรงและความเหนียว
การรักษาความร้อน
หลังจากกลิ้งแล้ว ไอ-บีมจะได้รับอนุญาตให้เย็นลงตามธรรมชาติหรืออยู่ภายใต้การควบคุมวงจรความร้อน การทำให้เป็นมาตรฐาน การชุบแข็ง หรือการแบ่งเบาบรรเทาสามารถนำมาใช้สำหรับบริการที่มีความแข็งแรงสูงหรืออุณหภูมิต่ำได้ อัตราการเย็นตัวส่งผลโดยตรงต่อความแข็ง ความแข็งแรงของผลผลิต และความสามารถในการเชื่อมของชิ้นส่วนที่เสร็จแล้ว
การทดสอบและตรวจสอบ
ไอบีมรีดร้อนสำเร็จรูปได้รับการตรวจสอบองค์ประกอบทางเคมี ความต้านทานแรงดึง ความแข็งแรงคราก และการยืดตัว การตรวจสอบขนาดจะยืนยันความกว้างของหน้าแปลน ความหนาของราง ความยาว และความตรง ตามมาตรฐานที่เป็นที่ยอมรับ เช่น AISC หรือ EN การทดสอบแบบไม่ทำลาย—โดยทั่วไปแล้วจะเป็นการตรวจสอบอนุภาคด้วยคลื่นอัลตราโซนิกหรือแม่เหล็ก—อาจนำไปใช้กับการใช้งานที่รับน้ำหนักที่สำคัญได้
การผลิตไอบีมแบบเชื่อม
I-beam แบบเชื่อมหรือที่เรียกว่าคานแผ่น ประดิษฐ์จากแผ่นเหล็กสามแผ่นที่แยกจากกัน: แผ่นหนึ่งแผ่นและหน้าแปลนสองแผ่น วิธีการนี้จะถูกเลือกเมื่อส่วนรีดร้อนมีขนาดใหญ่เกินไป เมื่อต้องการความลึกที่ผิดปกติ หรือเมื่อขนาดแผ่นสามารถให้ความประหยัดที่ดีกว่าสำหรับโครงการเฉพาะ
การตัดและการเตรียมเพลท
แผ่นถูกตัดให้ได้ความกว้างและความยาวที่ต้องการโดยใช้การตัดด้วยเปลวไฟ CNC การตัดพลาสม่า หรือการเลื่อย โดยทั่วไปแผ่นเว็บและหน้าแปลนจะถูกยิงเพื่อขจัดตะกรันและขอบจะเอียงเมื่อต้องมีการเชื่อมแบบเจาะเต็ม
ฟิตอัพและเชื่อมแทค
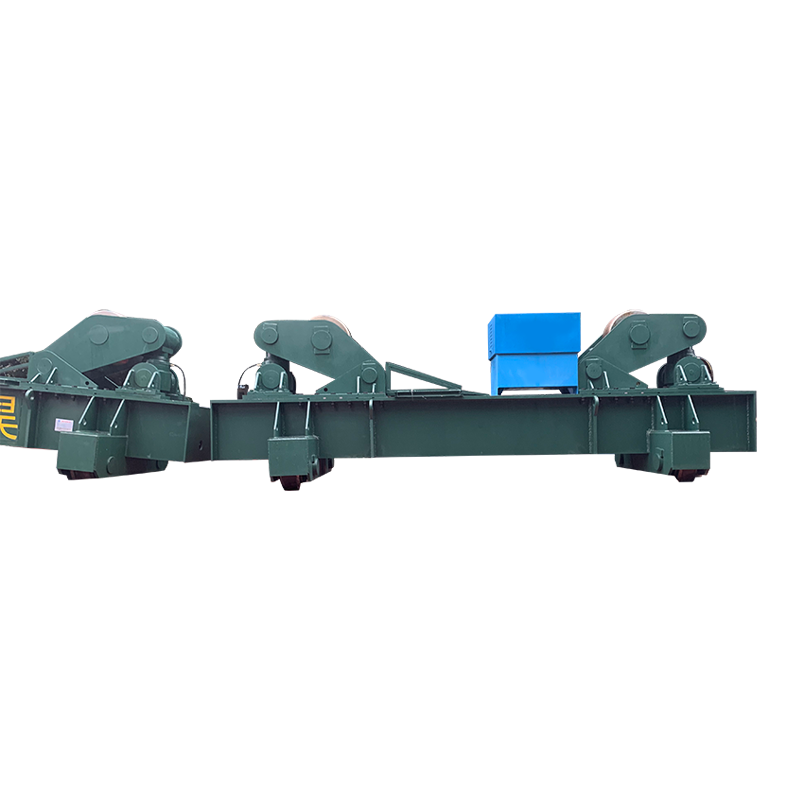
แผ่นตัดจะถูกยึดไว้ในฟิกซ์เจอร์ที่ยึดแผ่นตั้งฉากกับหน้าแปลน และใช้การเชื่อมแบบแทคเพื่อรักษารูปร่างของการประกอบ เครื่องโรเตเตอร์เชื่อมแบบพอดีตัวพร้อมการยกแบบไฮดรอลิกและการเคลื่อนวงโคจรแบบแมนนวลสามารถช่วยจัดแนวการประกอบแม้ในส่วนที่ใหญ่ขึ้น ช่วยเพิ่มความแม่นยำและความปลอดภัยของผู้ปฏิบัติงาน
 40T Fit-Up Welding Rotator พร้อมระบบยกไฮดรอลิกและการเคลื่อนที่ของวงโคจรแบบแมนนวล โรเตเตอร์นี้ช่วยในการจัดตำแหน่งชุดประกอบแบบแผ่นต่อหน้าแปลนขนาดใหญ่ ปรับปรุงความแม่นยำและความปลอดภัยในระหว่างการเชื่อมแทค การยกแบบไฮดรอลิกและการเคลื่อนที่ของวงโคจรแบบแมนนวลช่วยอำนวยความสะดวกในการวางตำแหน่งสำหรับส่วนที่หนักกว่า ดูผลิตภัณฑ์ →
การเชื่อมอัตโนมัติ
การเชื่อมแบบยึดติดจะถูกเชื่อมโดยใช้การเชื่อมอาร์กแบบจุ่ม (SAW) หรือการเชื่อมอาร์กโลหะด้วยแก๊ส (GMAW) จุดศูนย์กลางการเชื่อมหรือบูมเสาจะวางคบเพลิงตามแนวข้อต่อ และมักจะรองรับลำแสงไว้บนลูกกลิ้งเพื่อรักษาความเร็วในการเคลื่อนที่ให้สม่ำเสมอ ความร้อนจะต้องได้รับการควบคุมเพื่อจำกัดการบิดเบี้ยวและความเค้นตกค้าง โดยเฉพาะอย่างยิ่งสำหรับรางที่ยาวและบาง
การตกแต่งและการตรวจสอบ
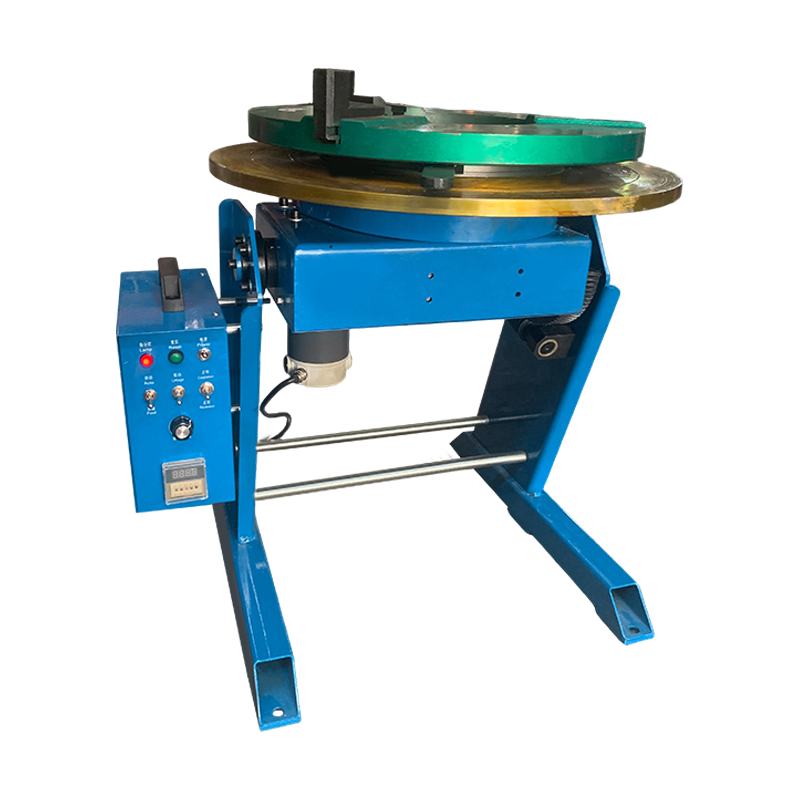
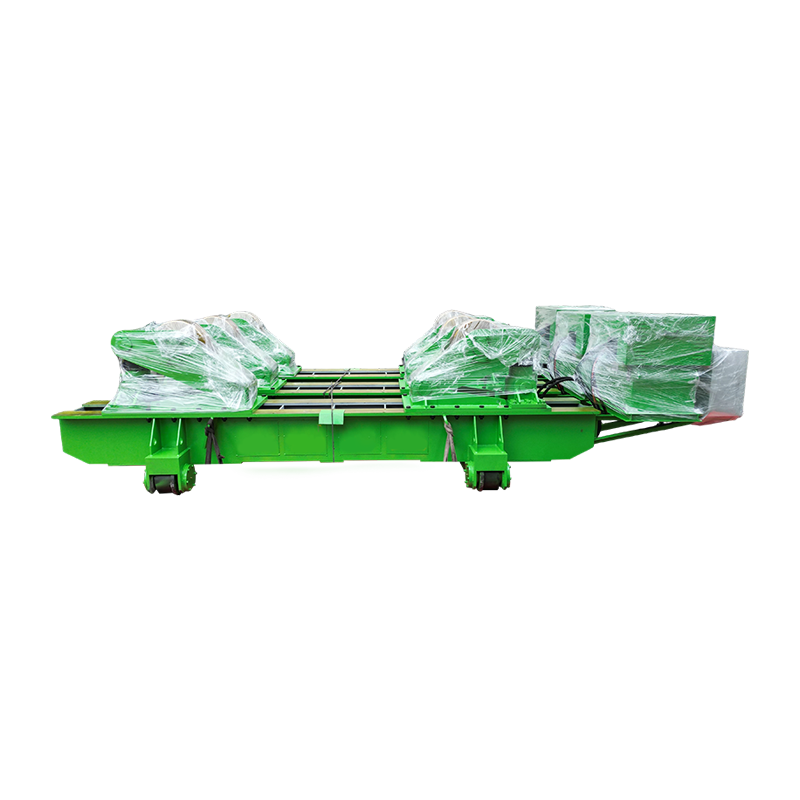
หลังการเชื่อม คานอาจยืดตรง และพื้นผิวการเชื่อมต้องกราวด์ตามที่ระบุไว้ สำหรับการจัดการซ้ำๆ ตัวกำหนดตำแหน่งการเชื่อมที่ควบคุมด้วยเซอร์โวสามารถเอียงลำแสงและปรับปรุงการเข้าถึงของผู้ปฏิบัติงานระหว่างการตกแต่งและการตรวจสอบ I-beam แบบเชื่อมได้รับการตรวจสอบด้วยสายตาและด้วยการทดสอบอัลตราโซนิกที่จุดเชื่อมต่อระหว่างแผ่นถึงหน้าแปลน และการตรวจสอบขนาดจะตรวจสอบความสูงของราง ความกว้างของหน้าแปลน และมุมแคมเบอร์
 เครื่องกำหนดตำแหน่งการเชื่อมที่ควบคุมด้วยเซอร์โวสำหรับการตกแต่งลำแสงและการตรวจสอบ ตัวกำหนดตำแหน่งนี้จะเอียงคานเชื่อม ปรับปรุงการเข้าถึงของผู้ปฏิบัติงานในระหว่างการยืด การเจียร และการตรวจสอบ การควบคุมเซอร์โวทำให้สามารถปรับได้อย่างแม่นยำเพื่อการตกแต่งที่มีประสิทธิภาพ ดูผลิตภัณฑ์ →
ไอบีมแบบรีดร้อนและแบบเชื่อม
ส่วนเหล็กรีดร้อนมีส่วนสำคัญในการใช้งานก่อสร้างมาตรฐาน ในขณะที่คานเหล็กเชื่อมจะดีกว่าเมื่อต้องใช้ขนาดที่กำหนดเองหรือมีความลึกมากเป็นพิเศษ ข้อเสียเปรียบหลักคือต้นทุนต่อเมตรเทียบกับความยืดหยุ่นในการออกแบบ
| ด้าน | รีดร้อน | เชื่อม |
|---|---|---|
| กระบวนการ | เหล็กแท่งเดี่ยวที่มีรูปร่างในโรงรีด | แผ่นเหล็กสามแผ่นเชื่อมเข้าด้วยกัน |
| ขนาดส่วน | โปรไฟล์มาตรฐานจนถึงขีดจำกัดการหมุนที่ใช้งานได้จริง | ความกว้างและความลึกที่กำหนดเอง ซึ่งมักจะเกินขีดจำกัด |
| ราคา | ต่ำกว่าเมตรละสำหรับขนาดมาตรฐาน | ต้นทุนการผลิตที่สูงขึ้น |
| ความเร็วในการผลิต | ปริมาณที่สูงมาก | ช้าลงทีละโครงการ |
| ความยืดหยุ่น | จำกัดขนาดดรอปที่มีอยู่ | มีมิติสูง |
| การใช้งานทั่วไป | อาคาร สะพาน โครงเครื่องจักร | โครงสร้างหนัก คานช่วงยาว อุปกรณ์พิเศษ |
การควบคุมคุณภาพและมาตรฐาน
การควบคุมคุณภาพในการผลิตไอบีมอาศัยการวิเคราะห์ทางเคมี การทดสอบทางกล และการตรวจสอบมิติตามมาตรฐานโครงสร้างที่เป็นที่ยอมรับ โดยทั่วไปส่วนรีดร้อนจะเป็นไปตามมาตรฐาน AISC หรือ EN ในขณะที่คานเชื่อมอยู่ภายใต้ AWS D1.1 หรือรหัสการเชื่อมเชิงโครงสร้างที่เทียบเท่า
สำหรับคานไอแบบเชื่อม คุณสมบัติของขั้นตอนการเชื่อมและช่างเชื่อมไม่สามารถต่อรองได้ การควบคุมการป้อนความร้อน รับรองว่าติดตั้งได้อย่างเหมาะสม และการเลือกอุปกรณ์จัดการการเชื่อมที่ถูกต้อง ล้วนมีความสำคัญอย่างยิ่งต่อการผลิตการเชื่อมแบบแผ่นต่อหน้าแปลนที่ดี คุณสามารถสำรวจความทันสมัยได้ เทคโนโลยีการเชื่อม ส่งผลต่อการผลิตเหล็กและคุณภาพในเชิงลึกมากขึ้น
คำถามที่พบบ่อย
I-beam ทั้งหมดทำโดยการรีดร้อนหรือไม่?
ไม่ได้ ไอบีมสามารถรีดร้อนหรือเชื่อมได้ ส่วนที่รีดเป็นส่วนที่พบบ่อยที่สุด แต่คานแผ่นเชื่อมจะใช้เมื่อต้องการขนาดใหญ่หรือผิดปกติ
ความแตกต่างระหว่าง I-beam และ H-beam คืออะไร?
โดยทั่วไปหน้าแปลนของคาน H จะกว้างกว่าและขนานกันมากกว่า ในขณะที่หน้าแปลนคานไอมาตรฐานจะมีเรียวเล็กน้อย ทั้งสองอย่างผลิตขึ้นโดยใช้กระบวนการรีดหรือเชื่อมที่คล้ายกัน
I-beam โค้งทำอย่างไร?
โดยทั่วไปแล้วคานไอโค้งจะเกิดจากการรีดเย็น การดัดแบบเหนี่ยวนำ หรือโดยการตัดแผ่นใยและเชื่อมแผ่นให้เป็นเส้นโค้ง ในอดีตคานเหล็กโค้งมักทำโดยการตัดและเชื่อมเชื้อเพลิงออกซิเจน
เกรดเหล็กใดบ้างที่เป็นมาตรฐานสำหรับ I-beams
เกรดโครงสร้างทั่วไป ได้แก่ ASTM A992, A572 และ EN S275/S355 การเลือกขึ้นอยู่กับข้อกำหนดในการรับน้ำหนัก ความเหนียว และความสามารถในการเชื่อม
มีการตรวจสอบคานเชื่อม I-beam อย่างไร
ไอบีมแบบเชื่อมได้รับการตรวจสอบด้วยสายตาและด้วยการทดสอบอัลตราโซนิกที่บริเวณรอยเชื่อม การตรวจสอบขนาดจะตรวจสอบความสูงของราง ความกว้างของหน้าแปลน และความตรงกับแบบการออกแบบ
บทสรุป
เริ่มต้นด้วยข้อกำหนดด้านโครงสร้าง จากนั้นเลือกวิธีการผลิต ไอบีมแบบรีดมาตรฐานประหยัดที่สุดสำหรับการก่อสร้างทั่วไป เมื่อการออกแบบจำเป็นต้องมีความลึกที่กำหนดเอง น้ำหนักบรรทุกมาก หรือส่วนคานแผ่นขนาดใหญ่ การผลิตแบบเชื่อมจะให้ความยืดหยุ่นที่จำเป็น สิ่งที่สำคัญพอๆ กับกระบวนการเชื่อม โดยเฉพาะในสายการผลิต ก็คือการใช้อุปกรณ์ขนย้ายและกำหนดตำแหน่งที่เชื่อถือได้ การติดตั้งที่ดี การป้อนความร้อนที่ควบคุมได้ และการตรวจสอบที่เหมาะสมคือกุญแจสำคัญของ I-beam ที่มีโครงสร้างดี