ตอบก่อน: เครื่องมือและอุปกรณ์สำหรับการผลิตโลหะที่ตัดสินว่างานจะทำกำไรได้หรือไม่คือเครื่องจักรที่ตัดแผ่น หมุนชิ้นงาน และรักษาคบเพลิงให้อยู่ในตำแหน่ง ไม่ใช่เครื่องมือในกล่องเครื่องมือมือ สำหรับร้านค้าที่สร้างภาชนะขนาดเส้นผ่านศูนย์กลาง 3 ม. หรือคานโครงสร้าง 12 ม. นั่นหมายถึงสี่กลุ่ม: เครื่องตัด อุปกรณ์จับยึดชิ้นงานและกำหนดตำแหน่ง (โรเตเตอร์และเครื่องกำหนดตำแหน่ง) การเชื่อมอัตโนมัติ (ระบบเสาและบูม หัวเชื่อม) และอุปกรณ์รองรับ เช่น เครื่องเจียร ที่หนีบ เครื่องมือวัด การดูดควัน และ PPE
การผลิตโลหะมักถูกกำหนดให้เป็นการดำเนินการ 4 ประการ ได้แก่ การตัดสต็อกให้ได้ขนาด การขึ้นรูปโดยการรีด การดัด หรือการกด การเชื่อมเข้าด้วยกันหรือการโบลต์ และการตกแต่งให้เสร็จสิ้นด้วยการเจียร การระเบิด และการทาสี การดำเนินการทุกครั้งมีรายการอุปกรณ์เป็นของตัวเอง และลำดับความสำคัญจะเปลี่ยนไปตามขนาดชิ้นส่วน งานโลหะแผ่นส่วนใหญ่จะใช้กรรไกร เครื่องกดเบรก และเครื่องมือช่าง ในขณะที่การผลิตถัง หอคอย ท่อ และเหล็กโครงสร้างที่มีปริมาณมากส่วนใหญ่จะใช้เครื่องจักรที่รับน้ำหนักและความร้อน
นี่คือการทดสอบภาคปฏิบัติ ตัวถังถังขนาดเส้นผ่านศูนย์กลาง 30 ตัน 3 ม. ที่เชื่อมในแนวนอนต้องใช้ช่างเชื่อม 2 คนประมาณ 1 กะต่อตะเข็บเส้นรอบวง เนื่องจากต้องหยุด เปลี่ยนตำแหน่งด้วยเครน และปีนกลับเข้าไปในตำแหน่ง วางเปลือกเดียวกันบนโรเตเตอร์เชื่อมแบบใช้กำลังโดยให้ตะเข็บอยู่ในตำแหน่งเรียบ และช่างเชื่อมสองคนคนเดียวกันจะเสร็จสิ้นตะเข็บในเวลาประมาณ 40 นาทีโดยใช้การเชื่อมอาร์กใต้น้ำที่ 500-700 A โดยปกติการเปลี่ยนแปลงครั้งเดียวนั้นมีมูลค่ามากกว่าการซื้อเครื่องเชื่อมเครื่องที่สอง
อุปกรณ์ตัดต้องมาก่อน: เปลวไฟ พลาสมา หรือเลเซอร์?
การตัดเป็นขั้นตอนแรกในทุกงานประดิษฐ์ และเป็นที่ที่เครื่องจักรที่ไม่ถูกต้องสร้างงานซ้ำได้มากที่สุด เนื่องจากขอบตัดที่ไม่เป็นสี่เหลี่ยมจัตุรัสหรือบิดเบี้ยวด้วยความร้อนจะปิดได้ไม่สนิทในรอยเชื่อม
เปรียบเทียบกระบวนการตัดหลักอย่างไร
ตัวเลขด้านล่างนี้เป็นมูลค่าร้านค้าทั่วไป ตัวเลขที่แน่นอนขึ้นอยู่กับเครื่องจักร ชุดแก๊สหรือหัวฉีด และเกรดวัสดุ
| กระบวนการ | ความหนาทั่วไป | เคอร์ฟและความอดทน | มันเข้ากันตรงไหน. |
|---|---|---|---|
| เชื้อเพลิงออกซิเจน (เปลวไฟ) | 6-150 มม. ขึ้นไป | เส้นเคอร์ฟ 2-4 มม. พิกัดความเผื่อประมาณ /-1.5 มม. โซนรับความร้อนกว้าง | แผ่นเหล็กคาร์บอนหนาและโปรไฟล์โครงสร้าง ราคาต่อเมตรต่ำสุดที่สูงกว่า 25 มม |
| พลาสมาละเอียด | 0.5-50 มม | เส้นเคอร์ฟ 1.5-3 มม. ค่าความคลาดเคลื่อนใกล้เคียง /-0.5 มม. มีคราบสกปรกเล็กน้อยในบางเกรด | สแตนเลสและอลูมิเนียม ร้านวัสดุผสม ความหนาปานกลาง |
| ไฟเบอร์เลเซอร์ | 0.5-25 มม. บางกว่าเร็วกว่า | Kerf 0.2-0.5 มม. ความคลาดเคลื่อนใกล้ /-0.1 มม. ความบิดเบี้ยวน้อยที่สุด | ฉากยึด แผ่นงาน และการวางซ้อนที่แน่นหนาซึ่งปริมาณงานมีความสำคัญ |
สิ่งที่ต้องตรวจสอบกับเครื่องตัด CNC
- ขนาดโต๊ะและความยาวของรางต้องพอดีกับจานที่ใหญ่ที่สุดที่คุณซื้อตามความเป็นจริง บวกกับระยะขอบที่ซ้อนกัน
- ประเภทไดรฟ์: โครงสำหรับตั้งสิ่งของพร้อมไดรฟ์สองด้านสำหรับโต๊ะกว้าง ไดรฟ์ด้านเดียวมีราคาถูกกว่า แต่เบี่ยงเบนไปภายใต้ภาระ
- ซอฟต์แวร์ควบคุมและซ้อน: การตั้งโปรแกรมแบบออฟไลน์มักจะช่วยประหยัดเวลาได้มากกว่าการใช้ความเร็วตัดที่สูงขึ้น
- การดูดควันและฝุ่น ซึ่งช่วยปกป้องผู้ปฏิบัติงานและจำเป็นในโรงปฏิบัติงานส่วนใหญ่
- ความสามารถในการทำซ้ำ: สอบถามค่าเป็นหน่วย มม. ต่อเมตร และตรวจสอบด้วยตัวอย่างการตัด แทนที่จะใช้โบรชัวร์
- ตัวเลือกที่คุ้มค่าที่จะจ่าย: การควบคุมความสูงของคบเพลิงอัตโนมัติ หัวตัดแบบเอียง และการตัดเปลวไฟด้วยคบเพลิงคู่สำหรับขอบตรงที่ยาว
การทำงานและการวางตำแหน่ง: อุปกรณ์ที่จ่ายคืนเร็วที่สุด
หากร้านค้าสามารถอัพเกรดได้เพียงครั้งเดียว การวางตำแหน่งมักจะเป็นการลงทุนที่ดีกว่าช่างเชื่อมรายอื่น เนื่องจากการวางตำแหน่งจะเปลี่ยนตำแหน่งการเชื่อมจากแนวตั้งหรือเหนือศีรษะไปเป็นแนวราบ และแนวราบเป็นที่ที่มีอัตราการสะสมสูง
โรเตเตอร์เชื่อม: จับคู่ล้อที่ตั้งไว้กับเปลือก ไม่ใช่แค่น้ำหนัก
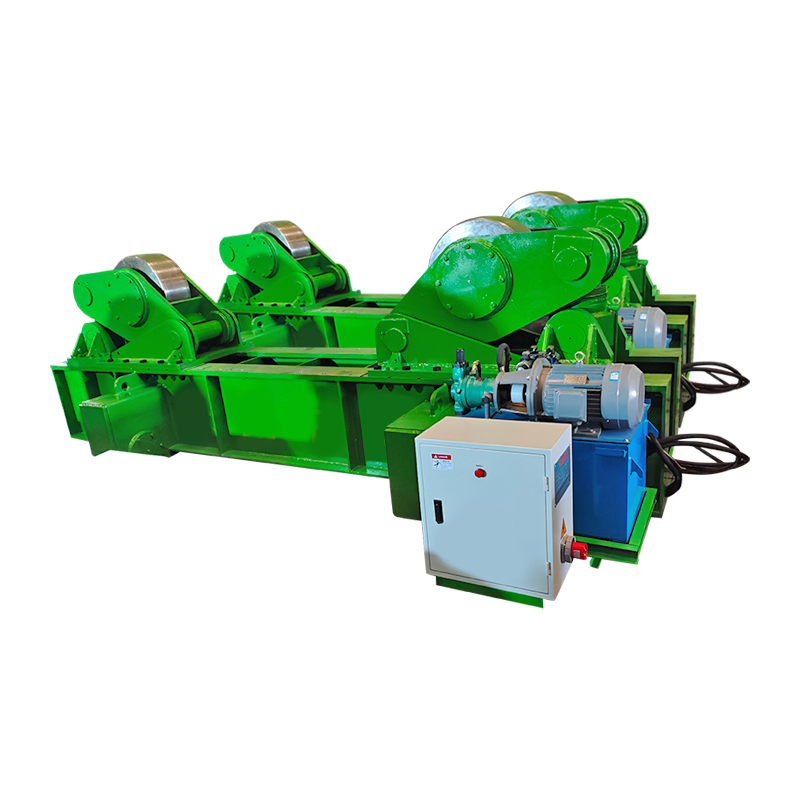
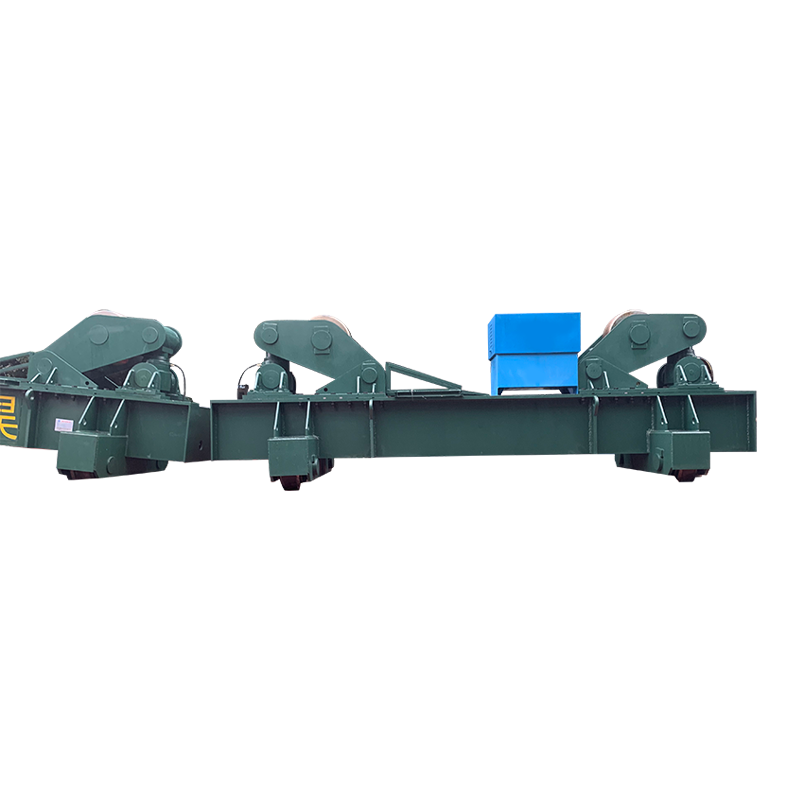
โรเตเตอร์เชื่อมหรือที่เรียกว่าลูกกลิ้งหมุน โครงลูกกลิ้ง หรือโรเตเตอร์ท่อ เป็นคู่ของล้อขับเคลื่อนและล้อไอเดลอร์ที่หมุนชิ้นงานทรงกระบอกใต้หัวเชื่อมหรือเครื่องเชื่อมแบบแมนนวล ความสามารถในการรับน้ำหนักคิดเป็นอัตราต่อคู่ และต้องครอบคลุมชิ้นงาน เครื่องมือ และอุปกรณ์ติดตั้งภายในใดๆ ชุดขนาด 100 ตันไม่ได้เกินความจำเป็นสำหรับเปลือกขนาด 80 ตัน เนื่องจากตะเข็บที่ไม่อยู่ตรงกลางจะเลื่อนน้ำหนักไปที่ล้อเดียว
- ประเภทล้อ: ล้อโพลียูรีเทนปกป้องพื้นผิวที่กลึงหรือทาสี ล้อเหล็กรับน้ำหนักได้มากที่สุด
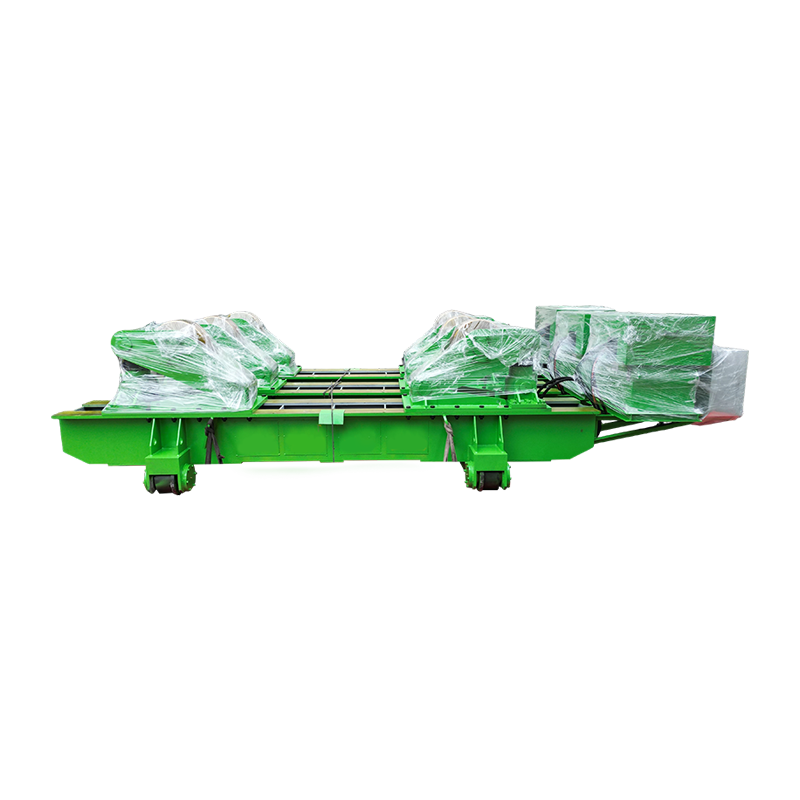
- รูปแบบ: อุปกรณ์ปรับแนวได้เองทำให้ชิ้นงานสามารถกำหนดมุมล้อได้ ซึ่งเหมาะกับขนาดเส้นผ่านศูนย์กลางต่างๆ หน่วยที่ปรับได้ใช้มุมคงที่และเหมาะกับการผลิตเส้นผ่านศูนย์กลางเดียวซ้ำ โรเตเตอร์แบบพอดีตัวจะเพิ่มการยกไฮดรอลิกและการดันในแนวนอนเพื่อปิดตะเข็บตามยาวบนตัวถัง
- ช่วงเส้นผ่านศูนย์กลาง: เครื่องจักรจะระบุด้วยเส้นผ่านศูนย์กลางงานขั้นต่ำและสูงสุด ดังนั้นตรวจสอบว่าช่วงครอบคลุมถังที่เล็กที่สุดและใหญ่ที่สุดของคุณ
- ระบบขับเคลื่อนและการควบคุม: ระบบขับเคลื่อนความถี่แปรผันพร้อมระบบควบคุมแบบจี้หรือแบบใช้เท้า โดยทั่วไปความเร็วในการหมุนจะอยู่ระหว่าง 100 ถึง 1,000 มม. ต่อนาที พร้อมการขยับนิ้วเพื่อการจัดตำแหน่ง
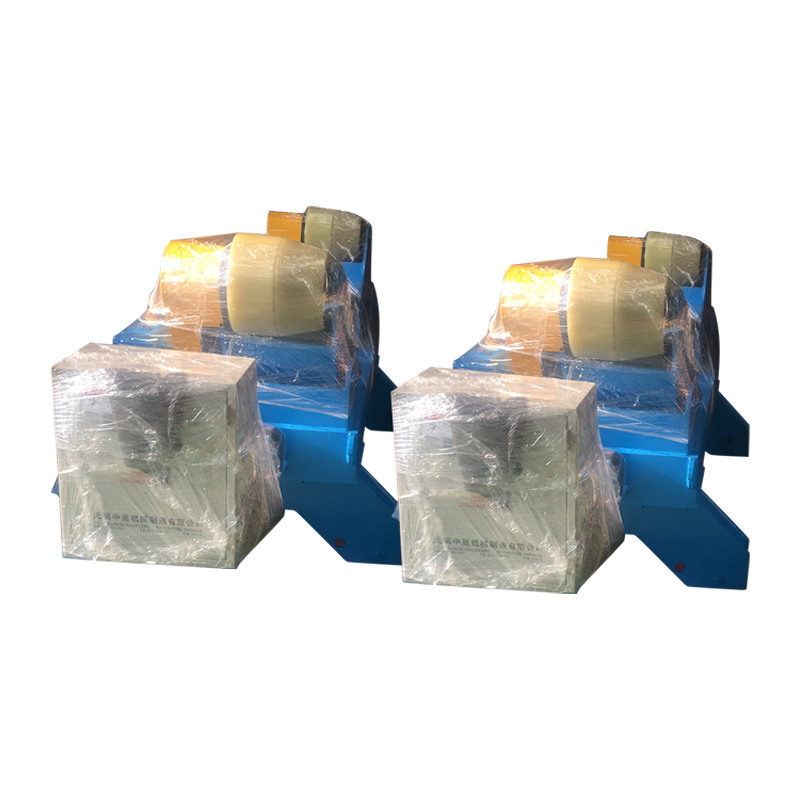
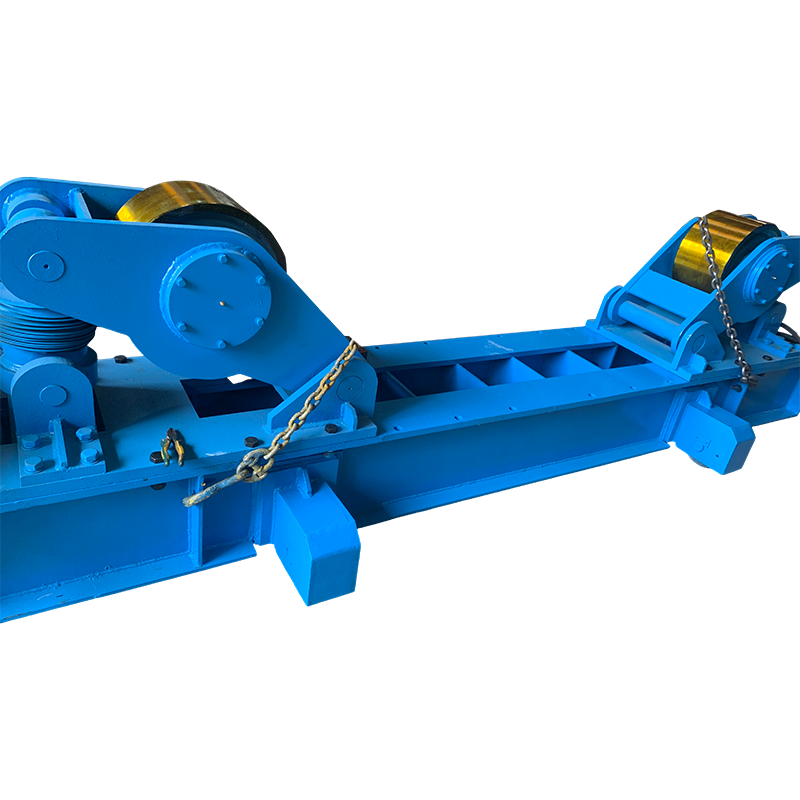 100T Fit-Up Welding Rotator พร้อมการเคลื่อนที่ของวงโคจรแบบแมนนวล โรเตเตอร์พอดีตัวสำหรับงานหนัก 100 ตันสำหรับชิ้นงานทรงกระบอก การเคลื่อนตัวของรางแบบแมนนวล ระยะกึ่งกลางที่ปรับได้ และการรองรับการเชื่อมตะเข็บที่มั่นคงสำหรับเรือขนาดใหญ่ ดูผลิตภัณฑ์ →
สำหรับเรือขนาดใหญ่ โรเตเตอร์แบบพอดีตัวในคลาส 100 ตันที่มีการเคลื่อนที่ในวงโคจรแบบแมนนวลเป็นจุดเริ่มต้นทั่วไป และตรรกะเดียวกันนี้อธิบาย โรเตเตอร์เชื่อมเปลี่ยนโฉมการผลิตถังโลหะและท่ออย่างไร ในทางปฏิบัติ
ตัวกำหนดตำแหน่งการเชื่อม: แรงบิดและความเยื้องศูนย์มีความสำคัญมากกว่าพิกัดโหลด
ตัวกำหนดตำแหน่งการเชื่อมจะถูกระบุด้วยแรงบิด ซึ่งโดยปกติจะแสดงเป็น kNm ร่วมกับความเยื้องศูนย์กลางของโหลด ไม่ใช่โดยโหลดในหน่วยกิโลกรัมเพียงอย่างเดียว ตัวกำหนดตำแหน่ง 3 ตันที่มีโต๊ะขนาดใหญ่อาจสร้างแรงบิดในการเอียงได้เพียง 3-6 กิโลนิวตันเมตร และชิ้นงานยาวที่ยึดไว้ห่างจากศูนย์กลางโต๊ะจะเพิ่มความต้องการเป็นทวีคูณ
- โหลดเทียบกับแรงบิด: ขอให้ซัพพลายเออร์คำนวณตามชิ้นส่วนจริงของคุณและจุดศูนย์ถ่วง
- รูปแบบ: แท่นหมุนแบบเสาเดี่ยวทั่วไปมีน้ำหนักตั้งแต่ 30 กก. ถึงหลายสิบตัน โต๊ะแบบเสาคู่และแบบ L สามารถรองรับชิ้นส่วนออฟเซ็ตหรือส่วนที่ยาวได้ และอุปกรณ์ที่ควบคุมด้วยเซอร์โวจะยึดตำแหน่งได้อย่างแม่นยำสำหรับการเชื่อมอัตโนมัติ
- คุณลักษณะของโต๊ะ: ช่องตัว T หรือรูเกลียวสำหรับหนีบ ศูนย์กลางกลวงสำหรับสายเคเบิลและแก๊ส และตัวเลขความเรียบที่ระบุเพื่อการประกอบที่แม่นยำ
- การเคลื่อนไหว: การหมุน 360 องศาโดยมีความเอียง 0-90 องศาเป็นมาตรฐาน ดังนั้นให้ยืนยันช่วงความเร็วในการเชื่อมเมื่อเปรียบเทียบกับการโหลดและการขนถ่าย
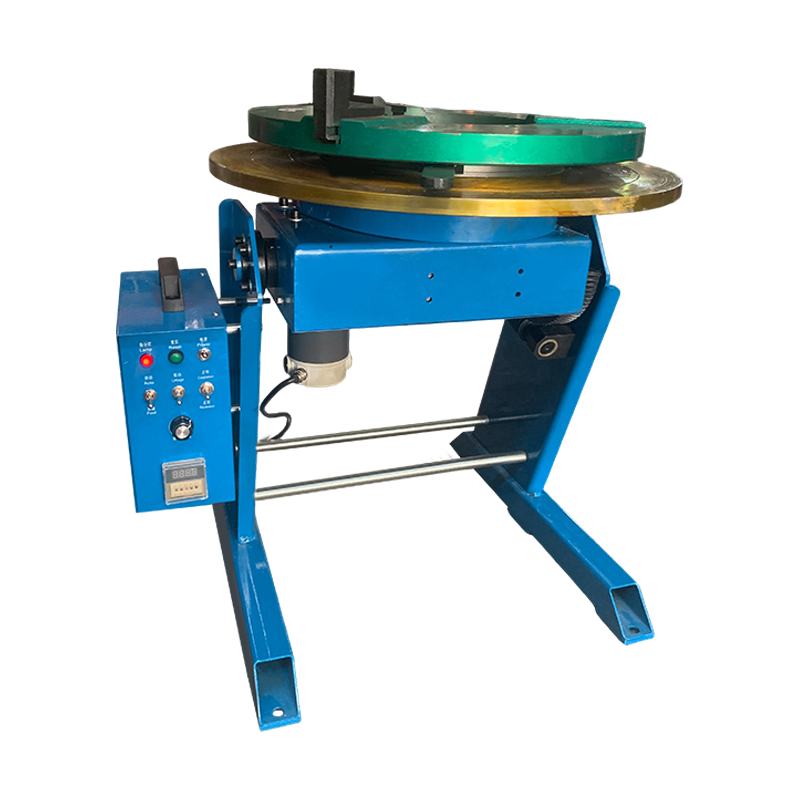
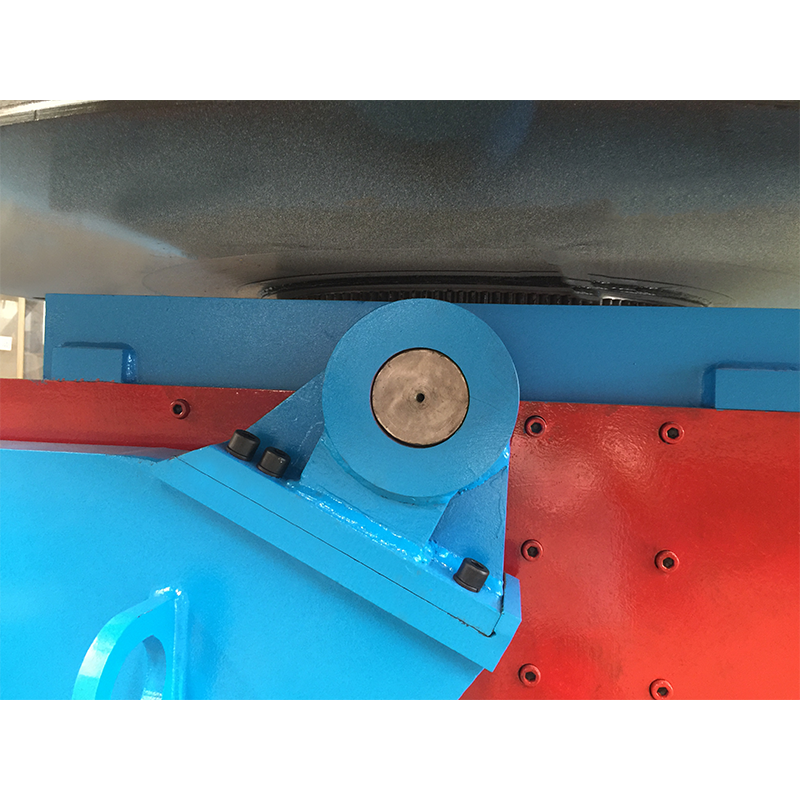 เครื่องกำหนดตำแหน่งการเชื่อมแบบธรรมดา 5T สำหรับชิ้นงานปานกลางถึงหนัก ตัวกำหนดตำแหน่งแบบธรรมดาขนาด 5 ตันพร้อมการเอียงและการหมุน การควบคุมความเร็วความถี่ตัวแปร และโหมดการควบคุมหลายโหมด เหมาะกับชิ้นงานอุตสาหกรรมทั่วไปโดยยังคงรักษาสมดุลระหว่างกำลังการผลิตและราคา ดูผลิตภัณฑ์ →
เครื่องเล่นแผ่นเสียงขนาด 5 ตันแบบธรรมดาที่มีการหมุนและการเอียงแบบมาตรฐานจะสามารถรองรับส่วนประกอบของเฟรมและขายึดขนาดเล็กส่วนใหญ่ได้ ส่วนที่ใหญ่กว่าหรืออึดอัดมักจะย้ายไปที่กว้างกว่า ตำแหน่งการเชื่อมและช่วงจานหมุน .
ระบบเสาและบูมและการเชื่อมอัตโนมัติ
เมื่อชิ้นงานหมุนได้อย่างน่าเชื่อถือ ปัญหาคอขวดถัดไปก็คือคบเพลิง อุปกรณ์ควบคุมการเชื่อมซึ่งมักเรียกว่าเสาและบูม จะคอยจับหัวเชื่อม รักษาส่วนที่ยื่นออกมาให้คงที่ และปล่อยให้ผู้ปฏิบัติงานเดินตะเข็บจากสถานีควบคุมแทนที่จะยืนเหนือส่วนโค้ง
คอลัมน์ SAW หรือ TIG และบูม?
- การเชื่อมอาร์กแบบจุ่มเหมาะกับเหล็กกล้าคาร์บอนที่มีความหนาตั้งแต่ 6 มม. ขึ้นไป โดยมีอัตราการสะสมหลายกิโลกรัมต่อชั่วโมง และระบบการนำฟลักซ์กลับคืนมา
- TIG เหมาะกับข้อต่อสแตนเลส อลูมิเนียม และข้อต่อคุณภาพสูงแบบบาง มันช้ากว่าและต้องการการควบคุมความยาวส่วนโค้งที่แม่นยำพร้อมทั้งการป้อนลวดเย็น
- บูมแบบสั่งทำพิเศษจะระบุตามระยะชักของบูม ความสูงของเสา โบกี้เคลื่อนที่ และประเภทการเคลื่อนที่ เพื่อให้เหมาะกับเรือขนาดยาวหรือรูปแบบช่องแคบ
- บูรณาการ: โดยทั่วไปแล้วอุปกรณ์ควบคุมจะสั่งซื้อร่วมกับโรเตเตอร์และระบบควบคุมที่ใช้ร่วมกัน ดังนั้นความเร็วในการหมุนและความเร็วในการเชื่อมจึงซิงโครไนซ์กัน
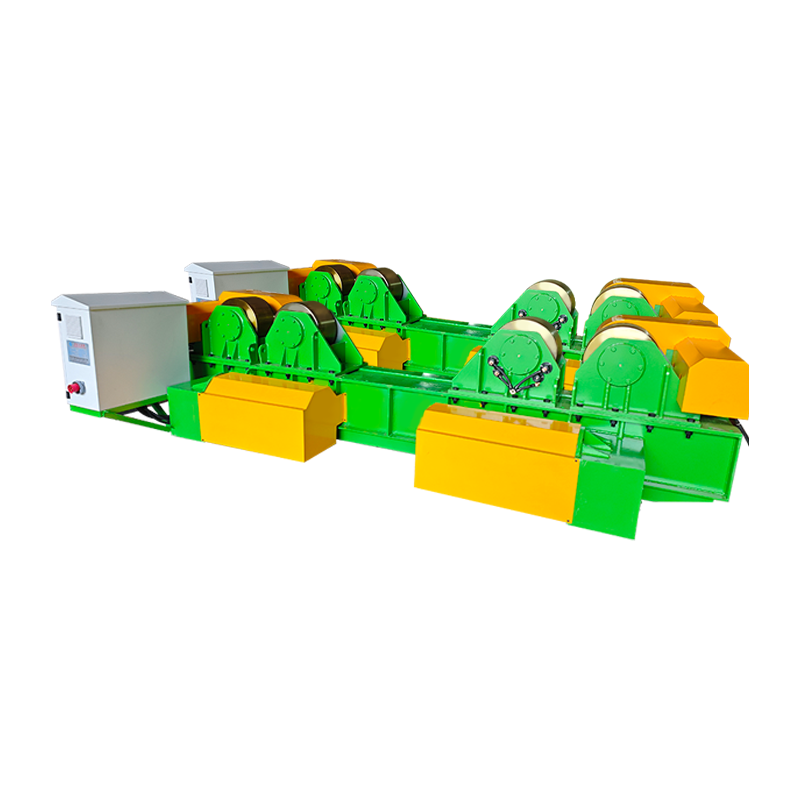
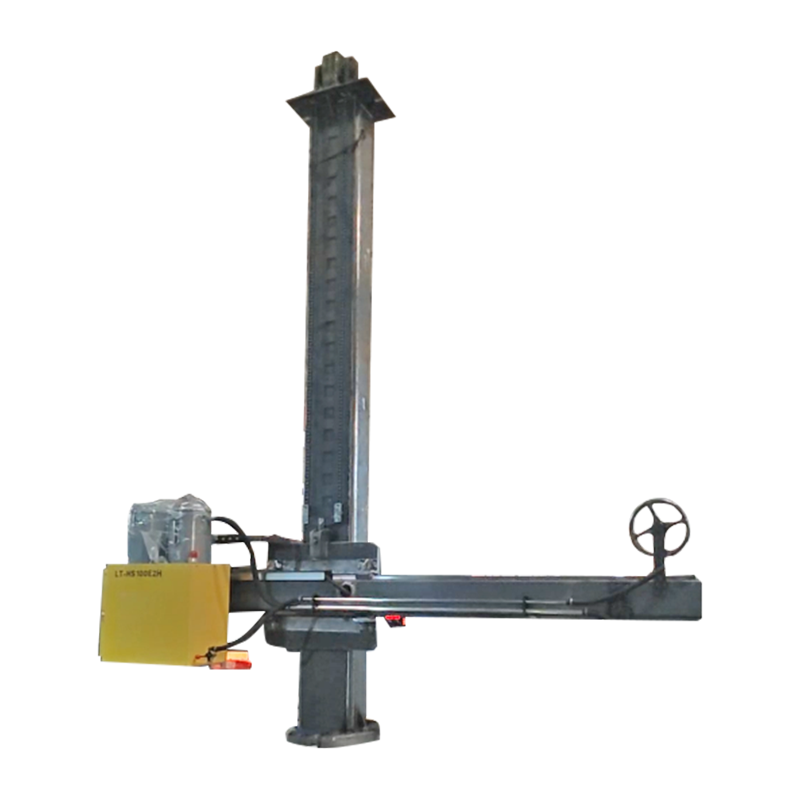 4030 คอลัมน์และบูมแบบกำหนดเองพร้อมการเคลื่อนที่ของวงโคจรไฟฟ้า คอลัมน์การเชื่อมและบูมแบบกำหนดเองพร้อมการเคลื่อนที่ของวงโคจรด้วยไฟฟ้า เป็นส่วนหนึ่งของกลุ่มอุปกรณ์ควบคุมการเชื่อมที่ยึดหัวเชื่อมโดยมียื่นออกมาอย่างมั่นคง ดูผลิตภัณฑ์ →
เครื่องมือสนับสนุนและวัสดุสิ้นเปลืองที่คุณต้องการ
อุปกรณ์สำคัญไม่ได้ขจัดความต้องการสิ่งของชิ้นเล็กๆ และแคลมป์ที่ขาดหายไปจะหยุดโรเตอร์ขนาด 100 ตันได้อย่างมีประสิทธิภาพพอๆ กับจานเจียรที่สึกหรอ
- เครื่องเจียรไฟฟ้าพร้อมแผ่นเจียร แผ่นตัด และแผ่นพับสำหรับการเชื่อมและการเตรียมขอบ
- แคลมป์: แคลมป์ F, แคลมป์ขอบ, แคลมป์จัดตำแหน่งท่อ และแคลมป์หลังสำหรับติดตั้งก่อนการยึดติด
- เครื่องมือวัด: เทป กฎเหล็ก เกจการเชื่อมสำหรับความยาวขาและคอ ระดับ และเวอร์เนียร์คาลิปเปอร์
- การเตรียมพื้นผิว: แปรงลวด เครื่องขูดเข็ม และเครื่องมือขจัดคราบไขมัน เนื่องจากความพรุนมักจะเริ่มต้นด้วยตะกรันน้ำมันและเครื่องบด
- การดูดควันและ PPE: ม่านบังแดด ถุงมือ หนัง อุปกรณ์ป้องกันการได้ยินและการสกัด หรือเครื่องช่วยหายใจสำหรับงานสเตนเลสและสังกะสีที่ถูกต้อง
การจับคู่อุปกรณ์ให้เข้ากับงาน: ตารางการคัดเลือก
ตารางด้านล่างนี้จะแมปปัญหาการผลิตทั่วไปกับอุปกรณ์ที่แก้ปัญหาได้และกับข้อกำหนดที่กำหนดว่าการซื้อนั้นใช้งานได้จริงหรือไม่
| งานหรือปัญหา | อุปกรณ์ | ข้อมูลจำเพาะที่ตัดสินความสำเร็จ | ช่วงทั่วไป |
|---|---|---|---|
| เปลือกถังและภาชนะ | เครื่องโรเตเตอร์เชื่อมแบบประกอบพร้อมตัวยกไฮดรอลิก | น้ำหนักบรรทุกต่อคู่ ช่วงเส้นผ่านศูนย์กลาง ความกว้างล้อ | 10-1,000 ตัน |
| ท่อและภาชนะรับความดัน | โรเตอร์เชื่อมแบบปรับแนวได้เองหรือปรับได้ | การกำหนดค่าล้อ ช่วงความเร็ว ประเภทของไดรฟ์ | 1-300 ตัน |
| ส่วนประกอบและเฟรมขนาดเล็ก | เครื่องกำหนดตำแหน่งการเชื่อมหรือจานหมุน | แรงบิดเป็น kNm ความเยื้องศูนย์ ความเรียบของโต๊ะ | 30 กก.-50 ตัน |
| ตะเข็บยาวบนเรือ | เครื่องมือจัดการคอลัมน์และบูม | จังหวะบูม, การเคลื่อนที่ของเสา, แบบหัว | บูมสูง 3-8 ม |
| การเตรียมจาน | เปลวไฟ CNC หรือเครื่องตัดพลาสม่า | ความกว้างของการตัด ความสามารถในการทำซ้ำ ซอฟต์แวร์การซ้อน | กว้าง 1.5-4 ม |
ข้อควรพิจารณาในการซื้อและความเสี่ยงทั่วไป
ข้อผิดพลาดที่แพงที่สุดในอุปกรณ์การเชื่อมคือข้อผิดพลาดด้านข้อมูลจำเพาะมากกว่าข้อบกพร่องจากการผลิต และมักจะมองเห็นได้ก่อนสั่งซื้อ
- รอบการทำงาน: การใช้งานในร้านค้าเป็นระยะๆ และการผลิตแบบสามกะเป็นเครื่องจักรที่แตกต่างกัน ดังนั้น โปรดสอบถามระดับหน้าที่และระดับฉนวนของมอเตอร์
- แรงบิดและความเยื้องศูนย์ ไม่ใช่แค่น้ำหนัก: ตรวจสอบแผนภูมิโหลดด้วยจุดศูนย์ถ่วงที่แท้จริงของคุณ
- ความอดทนเทียบกับความต้องการ: การจ่ายเงินสำหรับ /-0.1 มม. บนโต๊ะตัดจะสูญเปล่าไปกับแผ่นตัดเปลวไฟที่จะเชื่อมด้วยช่องว่าง 2 มม.
- อะไหล่และบริการ: ล้อ แบริ่ง มอเตอร์ขับเคลื่อน แผงควบคุม และตัวเชื่อมต่อแบบจี้ควรเป็นชิ้นส่วนมาตรฐานหรือมีเอกสารกำกับไว้อย่างชัดเจน
- ใบรับรองและเอกสาร: เครื่องหมาย CE ในกรณีที่จำเป็น ใบรับรองวัสดุ แผนผังสายไฟ และคู่มือในภาษาของผู้ปฏิบัติงาน
- การทดสอบการยอมรับจากโรงงาน: เดินเครื่องจักรด้วยภาระที่เป็นตัวแทนก่อนจัดส่ง และบันทึกความเร็วในการหมุน เสียง และอุณหภูมิที่เพิ่มขึ้น
- การปรับแต่งเทียบกับมาตรฐาน: หากเฉพาะช่วงเส้นผ่านศูนย์กลางผิดปกติ เครื่องจักรมาตรฐานที่ได้รับการดัดแปลงมักจะถูกกว่าและเร็วกว่าการออกแบบที่กำหนดเองทั้งหมด
- การติดตั้งและการฝึกอบรม: ตกลงว่าใครเป็นผู้จัดหารากฐาน ไฟฟ้า การทดสอบการใช้งาน และการฝึกอบรมผู้ปฏิบัติงานก่อนลงนาม
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างตัวหมุนในการเชื่อมและตัวกำหนดตำแหน่งการเชื่อม?
โรเตอร์เชื่อมหมุนงานทรงกระบอกรอบแกนของมันเอง ซึ่งเหมาะกับท่อ ถัง และเปลือกถัง เครื่องกำหนดตำแหน่งการเชื่อมจะเอียงและหมุนชิ้นงานบนโต๊ะเพื่อให้การเชื่อมอยู่ในตำแหน่งที่สะดวกสบาย ซึ่งเหมาะกับเฟรม หน้าแปลน และชุดประกอบที่ประดิษฐ์ขึ้น ร้านค้าที่ทำงานบนเรือโดยปกติจะต้องมีทั้งสองอย่าง
ฉันต้องการความสามารถในการรับน้ำหนักเท่าใด
เริ่มต้นด้วยชิ้นงานที่หนักที่สุด เพิ่มเครื่องมือและอุปกรณ์จับยึด เพิ่มระยะขอบ 20-30 เปอร์เซ็นต์ จากนั้นตรวจสอบกรณีโหลดเยื้องศูนย์ โดยปกติความจุที่กำหนดจะถือว่าโหลดอยู่ตรงกลางบนล้อคู่ระดับ ดังนั้นตะเข็บแบบเยื้องจะช่วยลดรูปร่างที่ใช้งานได้
ฉันควรเลือกโรเตเตอร์เชื่อมแบบปรับแนวได้เองหรือแบบปรับได้
ยูนิตปรับแนวได้เองจะดีกว่าสำหรับเส้นผ่านศูนย์กลางแบบผสมและงานที่หลากหลาย ส่วนยูนิตแบบปรับได้จะดีกว่าเมื่อมีเส้นผ่านศูนย์กลางเดียวเกิดขึ้นซ้ำๆ และมีส่วนสัมผัสของล้อที่คาดเดาได้ และเวอร์ชันที่พอดีก็เป็นตัวเลือกเมื่อต้องปิดและจัดแนวตะเข็บตามยาวด้วย
สามารถเพิ่มอุปกรณ์กำหนดตำแหน่งในภายหลังได้หรือไม่?
ได้ แต่ต้องวางแผนฐานรากและแผนผังอ่าวก่อน การติดตั้งโรเตเตอร์ขนาด 100 ตันเพิ่มเติมเข้าไปในช่องที่ออกแบบมาสำหรับหน่วยขนาด 20 ตันมักจะมีราคาสูงกว่าตัวเครื่องจักร และการเข้าถึงเครนมักเป็นข้อจำกัดที่แท้จริง
เครื่องมือสนับสนุนใดที่สำคัญที่สุด?
เครื่องเจียร ที่หนีบ และเครื่องมือวัด ปัญหาคุณภาพงานเชื่อมส่วนใหญ่จะย้อนกลับไปที่การติดตั้ง การทำความสะอาด และการวัด มากกว่าแหล่งพลังงานในการเชื่อม
เริ่มต้นข้อกำหนดจากชิ้นงานแทนที่จะเป็นแค็ตตาล็อก: วัดส่วนที่หนักที่สุดและเล็กที่สุด ตัดสินใจว่าแต่ละตะเข็บจะทำตำแหน่งการเชื่อมในตำแหน่งใด จากนั้นจึงเลือกอุปกรณ์ตัด กลึง และจับยึดที่สามารถส่งตำแหน่งนั้นซ้ำได้ เครื่องจักรที่เคลื่อนย้ายงานคือเครื่องจักรที่กำหนดจำนวนชั่วโมงในกะการทำงานจริง