MIG welding is most effective when four conditions line up at the same time: the base metal is clean and dry, the wall thickness sits roughly between 3 mm and 12 mm, the arc is shielded from moving air, and the joint is welded in the flat or horizontal position — or rotated so that it stays there. Remove any one of those conditions and the process still runs, but it quietly stops being the fastest, cleanest and most economical option on the shop floor.
MIG welding, formally gas metal arc welding (GMAW), feeds a continuous consumable wire electrode through a gun while an externally supplied shielding gas protects the molten pool. Because the wire never stops, there is no slag to chip and no electrode to change every few hundred millimetres, which is precisely why the process dominates production welding whenever the working conditions cooperate.
เงื่อนไขสี่ประการที่ทำให้ MIG เป็นตัวเลือกที่ดีที่สุด
Every practical decision about MIG — wire diameter, gas mix, amperage, fixture — comes back to these four structural conditions, and they are worth checking before a welding procedure is written.
โลหะที่สะอาดและแห้ง
สะเก็ดโรงสี น้ำมัน สี และความชื้นเผาไหม้ภายในส่วนโค้งและกลายเป็นรูพรุน การใช้เครื่องบดสิบนาทีมีราคาถูกกว่าตั๋วทำใหม่
ผนัง 3 มม. ถึง 12 มม
บางพอที่จะหลอมละลายได้โดยไม่ต้องเอียง หนาพอที่อัตราการสะสมจะจ่ายเอง ส่วนโค้งที่ต่ำกว่า 1.5 มม. จะไม่เสถียร ที่สูงกว่า 12 มม. คุณจะอยู่ในเขตเอียงและหลายทาง
ยังออนแอร์อยู่ครับ
ก๊าซป้องกันเป็นจุดอ่อนที่สุด กระแสลมตัดขวางแบบเบาจะดึงซองแก๊สออกและทิ้งความพรุนเอาไว้ ไม่ว่าการตั้งค่าจะดีแค่ไหนก็ตาม
ตำแหน่งแบนหรือแนวนอน
แรงโน้มถ่วงทำงานร่วมกับคุณใน 1G และ 2G ดังนั้นความเร็วในการเคลื่อนที่ การเจาะทะลุ และลักษณะของเม็ดบีดทั้งหมดจะถึงจุดสูงสุด — หรือคุณจะหมุนชิ้นงานแทน
Everything else — inductance, travel angle, contact-tip distance — is a tuning detail that can be corrected with a chart and ten minutes of practice. ทั้งสี่นี้เป็นโครงสร้าง และไม่มีการตั้งค่าเครื่องจักรใดที่จะชดเชยส่วนที่หายไปได้
ความหนาและวัสดุ: MIG Sweet Spot
For carbon steel, MIG is at its best on plate from about 3 mm to 12 mm, and it also handles thin sheet below 3 mm very well when the fit-up is tight and the metal is clean.
| ความหนาของวัสดุ | เส้นผ่านศูนย์กลางลวด | Shielding gas | โหมดการถ่ายโอน |
|---|---|---|---|
| แผ่น 1.0–3.0 มม | 0.8 มม. (0.030 นิ้ว) | 75% Ar / 25% CO2 | ลัดวงจร |
| 3.0–6.0 mm plate | 1.0 มม. (0.035 นิ้ว) | 85% Ar / 15% CO2 | ลัดวงจร or spray |
| แผ่นเพลท 6.0–12.0 มม | 1.2 mm (0.045 in) | อาร์ 90% / คาร์บอนไดออกไซด์ 10% | สเปรย์หรือสเปรย์พัลซิ่ง |
| 12 mm and above | 1.2–1.6 mm | อาร์ 90% / คาร์บอนไดออกไซด์ 10% | สเปรย์แบบพัลส์ ข้อต่อแบบเอียง มัลติพาส |
Aluminium changes the rules: it needs 100% argon, a push technique to break up the oxide skin, and a spool gun or push-pull torch because the wire is too soft to feed through a long liner. สแตนเลสอยู่ระหว่างทั้งสองและมักจะต้องการก๊าซไตรมิกซ์กับฮีเลียมหรือเติม CO2 เล็กน้อยเพื่อควบคุมการไหล
ความสะอาดและความเหมาะสม: จุดเริ่มต้นของปัญหา MIG ส่วนใหญ่
Roughly nine out of ten MIG defects trace back to contamination or a joint gap that was too wide for the wire being used — not to the welding machine.
ตะกรันและสนิมไม่ได้อยู่แค่บนพื้นผิวเท่านั้น พวกมันดูดซับความร้อนที่ควรหลอมโลหะต้นกำเนิด ดังนั้นการเจาะจึงลดลงและผู้ปฏิบัติงานจะชดเชยโดยการม้วนแรงดันไฟฟ้า Oil, paint and cutting fluid boil in the arc and push gas out of the pool, which is why porosity almost always appears on the first pass of a component that was never degreased. Galvanised steel is the hardest case: the zinc coating must be ground back at least 25 mm from the joint line, and even then the fume demands good extraction.
ความพอดีก็มีความสำคัญไม่แพ้กัน ลวดแข็งขนาด 1.2 มม. ไม่สามารถเชื่อมช่องว่างของรากขนาด 3 มม. โดยไม่ไหม้ได้ ดังนั้นควรยึดช่องว่างไว้ที่เส้นผ่านศูนย์กลางลวดประมาณหนึ่งเส้นหรือน้อยกว่านั้นบนข้อต่อก้นสี่เหลี่ยม หากความทนทานต่อการผลิตไม่เอื้ออำนวย คำตอบมักจะอยู่ที่แถบด้านหลังหรือการเปลี่ยนแปลงกระบวนการ แทนที่จะเปลี่ยนการตั้งค่า
ป้องกันก๊าซ ร่าง และความเป็นจริงกลางแจ้ง
MIG มีประสิทธิภาพมากที่สุดในอากาศนิ่ง และเหตุผลคือก๊าซป้องกัน
A 12–20 l/min (25–40 cfh) flow of argon mix can be stripped away by a cross-draft of only 8–10 km/h, which is roughly the speed of a breeze through an open shop door. การเปลี่ยนอัตราการไหลสูงกว่าประมาณ 20 ลิตร/นาที แทบจะไม่สามารถแก้ไขปัญหาได้ กระแสน้ำเริ่มปั่นป่วน เริ่มกักเก็บอากาศในชั้นบรรยากาศ และความพรุนจะแย่ลงมากกว่าดีขึ้น มุ้งลวด ผ้าม่าน และกรอบชั่วคราวช่วยแก้ปัญหานี้ได้ในเวิร์คช็อป
On site, the honest answer is that solid-wire MIG loses to gas-shielded flux-cored wire (FCAW-G), which tolerates wind far better because the slag and flux core help protect the pool. นั่นคือเหตุผลว่าทำไมงานเชื่อมโครงสร้างกลางแจ้งและการซ่อมแซมสนามจึงไม่ค่อยได้ทำงานบนลวดแข็ง
ตำแหน่งและการหมุน: รักษาส่วนโค้งให้อยู่ในแนวราบ
MIG delivers its highest deposition rate and its cleanest bead in the flat (1G/1F) and horizontal (2G/2F) positions, because gravity holds the molten pool where the operator wants it.
ในการผลิต ชิ้นงานจะถูกหมุนตามปกติแทนการใช้คบเพลิง A welding rotator turns a cylinder, vessel or pipe spool at a controlled surface speed so the arc stays permanently in the flat position, which converts a slow, position-dependent job into a repeatable one. For long seams, a unit with anti-drift or powered orbital movement keeps the vessel from creeping axially as it turns, so the seam does not spiral.
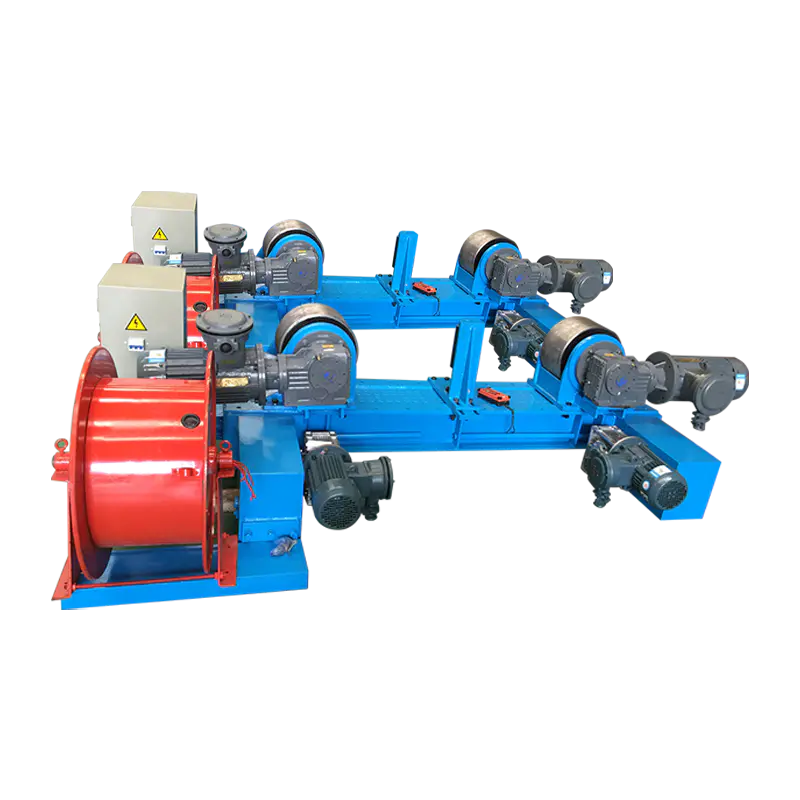 Rotator เชื่อมแบบปรับได้ 20T พร้อมการเคลื่อนที่ของวงโคจรไฟฟ้าและป้องกันการดริฟท์ เครื่องโรเตเตอร์เชื่อมไฟฟ้าสำหรับกระบอกสูบขนาดใหญ่ ใช้ระบบป้องกันการดริฟท์และมอเตอร์คู่เพื่อรักษาตะเข็บเส้นรอบวงให้มั่นคงและสามารถทำซ้ำได้ ดูผลิตภัณฑ์ →
ชิ้นส่วนที่ไม่สามารถหมุนได้เหมือนกระบอกสูบ - ตัวยึด, เฟรม, ตัวเรือนปั๊ม, ตัววาล์ว - จะถูกจัดการบน เครื่องเชื่อมตำแหน่งหรือจานหมุน ซึ่งเอียงและหมุนงานเพื่อให้ข้อต่อปรากฏตามแนวนอน ใช้กฎเดียวกันนี้: ฟิกซ์เจอร์ ไม่ใช่ข้อมือของช่างเชื่อม จะตัดสินว่าการเชื่อมจะทำบนพื้นเรียบหรือไม่
รายการตรวจสอบก่อนเริ่มต้นที่ช่วยแก้ไขข้อร้องเรียน MIG ส่วนใหญ่
ก่อนที่จะตำหนิเครื่องจักร ให้ดำเนินการตามรายการนี้ตามลำดับ — ในร้านค้าส่วนใหญ่จะพบข้อผิดพลาดในห้ารายการแรก
- ยืนยันขั้วไฟฟ้าบวก (DCEP) สำหรับลวดตันบนเหล็ก
- ตั้งค่าระยะห่างระหว่างปลายสัมผัสถึงการทำงานที่ 10–15 มม. การยื่นออกมาอีกต่อไปจะทำให้ค่าแอมแปร์และการเจาะลดลง
- ตั้งค่าการไหลของแก๊สที่ 12–20 ลิตร/นาที และตรวจสอบตัวควบคุมโดยที่ไกปืนอยู่ ไม่ใช่อยู่นิ่ง
- จับคู่ความเร็วและแรงดันไฟฟ้าป้อนลวดให้กันและกัน ส่วนโค้งควรดูเหมือนเบคอนกำลังทอดอย่างต่อเนื่อง ไม่มีเสียงกรอบแกรบหรือเสียงฮัม
- ตรวจสอบความตึงของม้วนไดรฟ์และสภาพของซับ — การทำรังของนกเป็นปัญหาในการป้อน ไม่ใช่ปัญหาส่วนโค้ง
- ยึดชิ้นงานคืนให้ชิดกับข้อต่อ ไม่ใช่บนรางโครงที่ทาสีแล้ว
- สำหรับแผ่นบาง ให้ใช้มุมกด 5-15 องศาและความเหนี่ยวนำที่สูงขึ้นเล็กน้อยเพื่อลดการถ่ายโอนการลัดวงจร
- สำหรับเพลตที่หนักกว่า ให้ลากปืนและเพิ่มความเร็วในการเคลื่อนที่จนกระทั่งนิ้วเท้าเปียกหมดจด
เมื่อ MIG คือคำตอบที่ผิด
MIG ไม่ค่อยเป็นกระบวนการที่ไม่ดี แต่ในบางสถานการณ์ กระบวนการอาร์คอื่นก็เข้ามาแทนที่ — และการแสร้งทำเป็นอย่างอื่นต้องเสียค่าใช้จ่าย
| กระบวนการ | เหมาะที่สุดกับ | Practical thickness | Wind tolerance |
|---|---|---|---|
| MIG / GMAW (ลวดตัน, แก๊ส) | งานร้านสะอาด แผ่นและแผ่นกลาง อัตราการผลิตสูง | 1–12 mm | แย่ |
| Flux-cored / FCAW-G | งานไซต์งานและงานกลางแจ้ง ส่วนที่หนาขึ้น ข้อต่อโครงสร้าง | 6–25 mm | ดี |
| Stick / SMAW | โลหะที่เป็นสนิม สกปรก หรือเปียก การซ่อมแซม พื้นที่อับอากาศ | 3–20 mm | ยอดเยี่ยม |
| TIG / GTAW | ส่วนที่บาง แผ่นผ่านรูต สเตนเลส และอะลูมิเนียม ซึ่งคำนึงถึงรูปลักษณ์ภายนอก | 0.5–6 mm | แย่ |
มีข้อยกเว้นอีกสองประการที่ควรค่าแก่การตั้งชื่อ ส่วนที่หนามาก — มากกว่า 25 มม. — มักจะเร็วกว่าด้วยส่วนโค้งใต้น้ำหรืองานหลายรอบแบบฟลักซ์คอร์ และการเชื่อมที่สั้นมากในตำแหน่งที่น่าอึดอัดใจ ซึ่งการติดตั้งฟิกซ์เจอร์มีค่าใช้จ่ายมากกว่าการเชื่อม มักจะดำเนินการได้เร็วกว่าด้วยอิเล็กโทรดแบบแท่ง
โดยที่ MIG ให้ผลตอบแทนสูงสุดในการผลิต
ถัง ภาชนะรับแรงดัน แกนท่อ ส่วนหอลม และคาน H คือสภาพแวดล้อมที่การเชื่อม MIG มีประสิทธิภาพสูงสุดในระดับอุตสาหกรรม เพราะทุกส่วนสามารถหมุนได้
บนภาชนะหรือแกนม้วนท่อ งานจะติดตั้งบนลูกกลิ้งที่ขับเคลื่อนด้วยปืน จับปืนไว้ที่มุมคงที่ และเครื่องจะเคลื่อนที่ ตรรกะเดียวกันนี้ขับเคลื่อนการผลิตแบบทาวเวอร์และแบบโมโนไพล์ โดยมีการเชื่อมตะเข็บตามยาวและเส้นรอบวงโดยให้เปลือกหมุนอยู่ใต้เสาและบูม ในการผลิตถังและท่อ การจับคู่การหมุนกับมุมคบเพลิงคงที่คือสิ่งที่เปลี่ยน MIG จากกระบวนการแบบแมนนวลที่รวดเร็วไปเป็นกระบวนการที่ทำซ้ำได้อย่างแท้จริง - ผลกระทบในทางปฏิบัติจะกล่าวถึงในรายละเอียดเพิ่มเติมในรูปลักษณ์นี้ โรเตเตอร์เชื่อมเปลี่ยนโฉมการผลิตถังโลหะและท่ออย่างไร .
ชิ้นงานที่หนักและอึดอัดมักจะได้รับการจัดการโดยใช้ตัวกำหนดตำแหน่งแทน และเปลือกขนาดใหญ่ที่ต้องจัดแนวก่อนการเชื่อมจะได้ประโยชน์จากโรเตเตอร์ที่พอดีพร้อมการยกแบบไฮดรอลิกและการดันในแนวนอน ซึ่งจะทำให้เวลาของเครนหลุดออกจากขั้นตอนการตั้งศูนย์
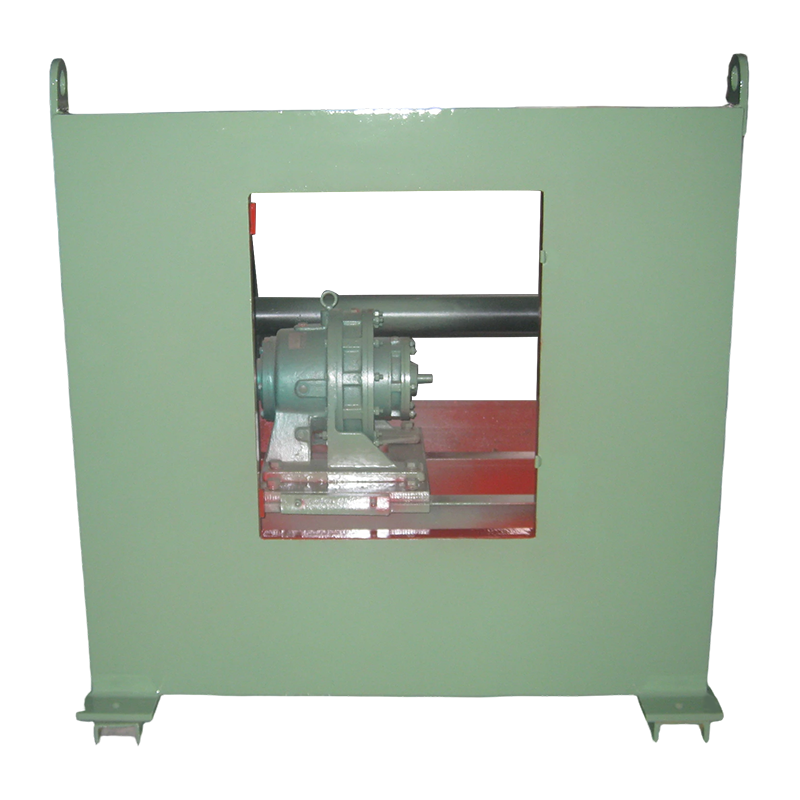 เครื่องกำหนดตำแหน่งการเชื่อมแบบธรรมดา 3T สำหรับชิ้นงานงานหนัก แท่นหมุนแบบเอียงและหมุนได้สำหรับชิ้นงานที่มีน้ำหนักสูงสุดถึง 3000 กก. ช่วยให้รอยเชื่อมเรียบในระหว่างภาชนะรับแรงดัน ท่อ และการผลิตโครงสร้าง ดูผลิตภัณฑ์ →
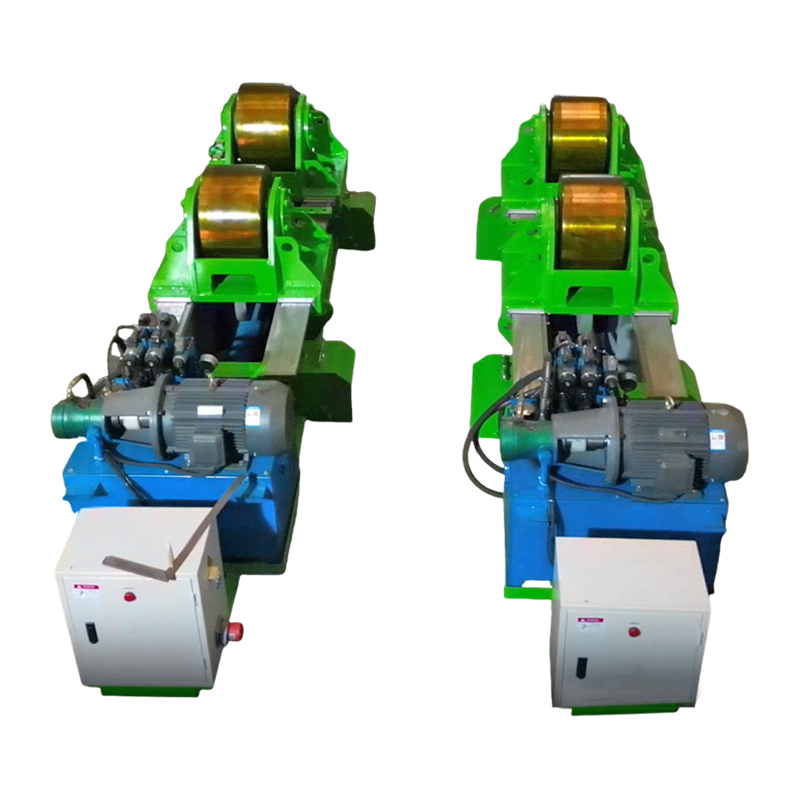 80T Fit-Up Welding Rotator พร้อมระบบดันแนวนอนแบบไฮดรอลิก โรเตเตอร์ปรับพอดีไฮดรอลิกสำหรับเปลือกทรงกระบอกขนาดใหญ่ พร้อมฐานลูกกลิ้งแบบปรับได้และการดันในแนวนอนเพื่อรองรับการประกอบการเชื่อมที่แม่นยำ ดูผลิตภัณฑ์ →
หัวข้อทั่วไปในทุกกรณีเหล่านี้จะคงที่: ส่วนโค้งยังคงอยู่ในตำแหน่งเรียบ ความเร็วในการเคลื่อนที่ถูกกำหนดโดยการขับเคลื่อนมากกว่าการใช้มือ และผู้ควบคุมมุ่งความสนใจไปที่ส่วนโค้งแทนที่จะต่อสู้กับแรงโน้มถ่วง
คำถามที่พบบ่อย
การเชื่อม MIG สามารถใช้กลางแจ้งได้หรือไม่?
ไม่ใช่ด้วยลวดตันและก๊าซป้องกันที่อัตราการไหลปกติ ลมที่สูงกว่าประมาณ 8–10 กม./ชม. จะทำให้ถังแก๊สแตก ดังนั้นงานกลางแจ้งจึงมักจะสลับไปใช้ลวดเชื่อมฟลักซ์คอร์ที่ป้องกันแก๊ส หรือรอให้มีการสร้างตู้กรองแสง
ช่วงความหนาในอุดมคติสำหรับ MIG คือเท่าใด
สำหรับเหล็กกล้าคาร์บอน จุดหวานประมาณ 3 มม. ถึง 12 มม. คือจุดหวาน โดยที่แผ่นหนาเหลือประมาณ 1 มม. ก็สามารถใช้ได้กับการถ่ายโอนการลัดวงจรเช่นกัน ข้อต่อที่สูงกว่า 12 มม. ต้องมีมุมเอียงและผ่านหลายรอบ ซึ่งจะกัดกร่อนข้อได้เปรียบด้านความเร็วของ MIG
ทำไมการเชื่อม MIG ของฉันจึงดูมีรูพรุน?
ตามลำดับความเป็นไปได้: การปนเปื้อน เช่น น้ำมัน ตะกรันโรงสี หรือการชุบสังกะสี cross-draft ลอกก๊าซป้องกัน การไหลของก๊าซมากเกินไปทำให้เกิดความปั่นป่วน หรือตัวปรับลมหลวมเพื่อดึงอากาศเข้าไปในท่อ
MIG ดีสำหรับการเชื่อมแนวตั้งและเหนือศีรษะหรือไม่?
มันใช้งานได้ แต่มันก็ไม่ได้ดีที่สุดอีกต่อไป การขึ้นแนวตั้งต้องใช้ความเร็วการป้อนลวดที่ต่ำกว่าและการทอเล็กน้อยเพื่อควบคุมสระ และการเชื่อมเหนือศีรษะจะลดทั้งอัตราการสะสมตัวและความสะดวกสบายของผู้ปฏิบัติงาน ดังนั้น โดยทั่วไปผลผลิตจะลดลงหนึ่งในสามหรือมากกว่านั้น
ก๊าซผสมชนิดใดที่ให้ผลลัพธ์ MIG ที่ดีที่สุดกับเหล็กเหนียว
การผสมผสานอาร์กอน 75–85% กับความสมดุล CO2 ครอบคลุมงานส่วนใหญ่: CO2 ที่สูงขึ้นช่วยเพิ่มการซึมผ่านและการทำให้เปียกบนแผ่นสกปรก ในขณะที่อาร์กอนที่สูงขึ้นจะทำให้ส่วนโค้งเรียบและลดการกระเด็นบนวัสดุบาง ๆ
พูดง่ายๆ ก็คือ การเชื่อม MIG จะมีประสิทธิภาพมากที่สุดเมื่อเชื่อมโลหะสะอาดที่มีความหนาปานกลางในตำแหน่งเรียบหรือแนวนอน ในอาคาร โดยมีแผงป้องกันก๊าซที่มั่นคงและความเร็วป้อนลวดที่ตรงกับแรงดันไฟฟ้า รับเงื่อนไขเหล่านั้นให้ถูกต้องและกระบวนการจะมอบความเร็ว การเจาะ และรูปลักษณ์ที่สมบูรณ์ ติดตั้งชิ้นงานเพื่อให้งานมาถึงส่วนโค้ง และเงื่อนไขเดียวกันนี้ถือเป็นจริงเป็นเวลาแปดชั่วโมงต่อกะแทนที่จะเป็นแปดนาที