เครื่องเชื่อม MIG กับเครื่องเชื่อมแบบแท่ง: การเลือกกระบวนการที่เหมาะสมสำหรับโรงงานและชิ้นงานของคุณ
ซื้อเครื่องเชื่อม มิก หากคุณเชื่อมแผ่นบางในอาคาร และต้องการความเร็ว เม็ดบีดที่สะอาด และช่วงการเรียนรู้ที่สั้น ซื้อเครื่องเชื่อมแบบแท่งหากคุณทำงานกลางแจ้ง บนเหล็กที่เป็นสนิมหรือสกปรก หรือต้องการเครื่องจักรที่สตาร์ทด้วยเครื่องกำเนิดไฟฟ้าและยังคงอยู่กับไซต์งาน นั่นคือคำตอบบรรทัดเดียวที่ตรงไปตรงมาสำหรับคำถามเกี่ยวกับเครื่องเชื่อม มิก และเครื่องเชื่อมแบบแท่ง และใช้ได้กับงานประกอบและซ่อมแซมส่วนใหญ่
ส่วนที่เหลือของคู่มือนี้จะอธิบายว่าทำไมการแยกถึงอยู่ตรงที่: อัตราการสะสม รูปแบบการเจาะ ความทนทานต่อลมและการปนเปื้อน รอบการทำงาน และต้นทุนการดำเนินงาน เป้าหมายคือให้คุณจับคู่กระบวนการกับข้อต่อที่คุณเชื่อมจริง แทนที่จะจับคู่แผ่นข้อมูลจำเพาะในโชว์รูม
มิก กับเครื่องเชื่อมแบบ ติด: คำตอบสั้น ๆ
MIG เป็นกระบวนการที่เร็วกว่าและสะอาดกว่าบนแผ่นบาง และแบบแท่งเป็นกระบวนการที่ยากกว่าและให้อภัยมากกว่าสำหรับงานหนา สกปรก หรืองานกลางแจ้ง
MIG (การเชื่อมอาร์กโลหะด้วยแก๊ส) ดันลวดแข็งอย่างต่อเนื่องผ่านปืนและปกป้องส่วนโค้งด้วยแก๊สป้องกัน เมื่อตั้งค่าความเร็วการป้อนลวด แรงดันไฟฟ้า และการไหลของแก๊สแล้ว เครื่องจะป้อนฟิลเลอร์ให้กับคุณ แท่ง (การเชื่อมอาร์กโลหะที่มีฉนวนหุ้ม) ใช้อิเล็กโทรดเคลือบฟลักซ์ซึ่งจะเผาไหม้เพื่อสร้างชีลด์แก๊สในตัว และตะกรันที่ก่อตัวในภายหลังจะช่วยปกป้องบีดการทำความเย็น
ความแตกต่างทางกลไกเพียงอย่างเดียวนั้นขับเคลื่อนเกือบทุกอย่าง: ความเร็วในการเดินทาง เวลาทำความสะอาด ความทนทานต่อลม ความหนาขั้นต่ำ และทักษะที่แต่ละกระบวนการต้องการจากบุคคลที่ถือเหล็กในหรือปืน
| งานหรือสภาพ | ทางเลือกที่ดีกว่า | เหตุผล |
|---|---|---|
| แผงตัวถัง ท่อลม และแผงกั้นขนาด 1 ถึง 3 มม | MIG | การป้อนความร้อนต่ำและส่วนโค้งสั้น การบิดเบือนน้อยที่สุด และไม่มีตะกรันที่ชิป |
| ไซต์งานกลางแจ้งท่ามกลางลม | ติด | ฟลักซ์ชิลด์ไม่สามารถปลิวออกไปได้ กระป๋องป้องกันแก๊ส |
| แผ่นสนิม ทาสี หรือมัน | ติด | ส่วนโค้งถูกเผาไหม้ผ่านการปนเปื้อนของแสงซึ่งจะทำให้เกิดรูพรุนของ MIG |
| เนื้อโครงสร้าง 6 ถึง 10 มม. ในตำแหน่งเรียบ | MIG (หรือฟลักซ์คอร์) | การสะสมต่อชั่วโมงที่สูงขึ้นมากในตำแหน่งเดียวกัน |
| รากแนวตั้งบนท่อ | ติด | ตะกรันที่แช่แข็งอย่างรวดเร็วรองรับแอ่งน้ำบนใบหน้าในแนวตั้ง |
| อลูมิเนียมบาง | MIG | ติด electrodes for aluminium are impractical at small thickness |
| งานซ่อมที่มีกำลังจำกัด | ติด | อิเล็กโทรดขนาด 3.2 มม. กินกระแสประมาณ 90 ถึง 130 A จากแหล่งจ่ายเพียงเล็กน้อย |
ใช้ตารางเป็นตัวกรอง ไม่ใช่กฎเกณฑ์ หากงานของคุณเป็นงานแผ่นบาง 80 เปอร์เซ็นต์และซ่อมแซมไซต์งาน 20 เปอร์เซ็นต์ กระบวนการหนึ่งจะได้พื้นที่บนโต๊ะอย่างชัดเจน ถ้าเป็นในทางกลับกันคำตอบจะพลิก
แต่ละกระบวนการทำงานอย่างไร
MIG: หนึ่งทริกเกอร์ สามโหมดการถ่ายโอน
MIG ให้ส่วนโค้งต่อเนื่องแก่คุณ ดังนั้นงานหลักของคุณคือดูแลสายไฟที่ขอบด้านบนของแอ่งน้ำ
ความเร็วการป้อนลวดจะกำหนดกระแส และแรงดันไฟฟ้าจะกำหนดความยาวส่วนโค้ง ในขณะที่การไหลของก๊าซโดยทั่วไปจะอยู่ระหว่าง 12 ถึง 18 ลิตรต่อนาที โหมดการถ่ายโอนจะเปลี่ยนไปตามกระแส: การถ่ายโอนการลัดวงจรที่ต่ำกว่าประมาณ 3 มม. และกระแสไฟต่ำ, ทรงกลมที่อยู่ตรงกลาง และการถ่ายโอนแบบสเปรย์ที่กระแสที่สูงขึ้นด้วยส่วนผสมที่มีอาร์กอนมาก การลัดวงจรเหมาะกับงานแผ่นบางและงานนอกตำแหน่ง สเปรย์จะเกาะโลหะอย่างรวดเร็วและแทรกซึมได้ลึก แต่โดยปกติจะจำกัดอยู่ที่ตำแหน่งเรียบและแนวนอน
Stick: การควบคุมความร้อนอยู่ในมือคุณ
ติดตัวควบคุมความร้อนที่มือไว้กับผู้ปฏิบัติงาน เนื่องจากความยาวส่วนโค้งจะเปลี่ยนแรงดันและกระแสโดยตรง
แหล่งพลังงานกระแสคงที่ที่มีลักษณะการหลบตาจะรักษากระแสให้คงที่เมื่อความยาวส่วนโค้งแตกต่างกันไป ระดับอิเล็กโทรดมีความสำคัญมากกว่าที่ผู้ซื้อส่วนใหญ่คาดหวัง: 6013 ตีง่ายและตีซ้ำสำหรับงานทั่วไป, 6010 และ 6011 ให้แรงเฉือนที่ทรงพลังและเจาะลึกบนเหล็กสกปรก และ 7018 เป็นอิเล็กโทรดไฮโดรเจนต่ำที่ต้องเก็บไว้ในที่แห้งในกระบอกให้ความร้อนหรืออบตามกำหนดเวลาของผู้ผลิต เม็ดบีดทุกเม็ดยังต้องเสียค่าใช้จ่ายในการกำจัดตะกรันด้วย และเวลาในการบิ่นนั้นถือเป็นต้นทุนแรงงานจริงในการประมาณการต้นทุน
การเปรียบเทียบแบบเคียงข้างกัน
MIG ชนะด้วยความเร็วและการจบสกอร์ ชนะด้วยความอดทนต่อเงื่อนไข และทั้งสองมีความใกล้ชิดมากกว่าที่คนส่วนใหญ่คิดจากความแข็งแกร่ง
| ปัจจัย | MIG | ติด |
|---|---|---|
| บริโภคได้ | ลวดแข็งหรือแกนฟลักซ์บนแกนม้วน | อิเล็กโทรดเคลือบฟลักซ์ 2.5 ถึง 5 มม |
| การป้องกัน | ขวดแก๊ส ตัวควบคุม และมิเตอร์วัดการไหล | ฝังอยู่ในสารเคลือบอิเล็กโทรด |
| อัตราการสะสม | ประมาณ 2 ถึง 4 กิโลกรัมต่อชั่วโมงในการถ่ายเทแบบสเปรย์ | ประมาณ 1 ถึง 2.5 กก. ต่อชั่วโมง จำกัดด้วยขนาดอิเล็กโทรด |
| ความหนาขั้นต่ำที่ใช้งานได้จริง | ประมาณ 0.8 มม. ด้วยความเอาใจใส่ | ประมาณ 1.5 ถึง 2 มม. ก่อนที่ความเสี่ยงจากการเผาไหม้ทะลุจะเพิ่มขึ้น |
| รูปร่างการเจาะ | กว้างและตื้นในการลัดวงจร ฉีดได้ลึกยิ่งขึ้น | แคบและลึก โดยเฉพาะกับอิเล็กโทรดเซลลูโลส |
| การล้างข้อมูล | การกำจัดสะเก็ดไฟเล็กน้อย การแปรงลวดเป็นครั้งคราว | ตะกรันบิ่นทุกรอบ |
| ลมและสภาพอากาศ | ยากจนไม่มีที่พักพิง | ดีเลย โล่นั้นสร้างขึ้นเอง |
| เส้นโค้งการเรียนรู้ | สั้นกว่า; เครื่องจะป้อนฟิลเลอร์ให้กับคุณ | อีกต่อไป; ความยาวส่วนโค้งและมุมการเดินทางเป็นทักษะการใช้มือ |
| ตำแหน่ง | เรียบและแนวนอนแข็งแรง ใช้งานได้ในแนวตั้งลงบนแผ่นบาง | แข็งแกร่งในทุกตำแหน่งทั้งแนวตั้งขึ้นและเหนือศีรษะ |
| ประสิทธิภาพของฟิลเลอร์ | ประมาณร้อยละ 95 ของลวดกลายเป็นโลหะเชื่อม | ประมาณ 60 ถึง 70 เปอร์เซ็นต์หลังจากการสูญเสียต้นขั้วและกระเด็น |
| ค่าใช้จ่ายในการดำเนินการเพิ่มเติม | การป้องกัน gas and regulator rental | ขั้วไฟฟ้าและแรงงานกำจัดตะกรัน |
ที่ MIG ชนะในร้านค้าจริง
MIG จ่ายเองก่อนในร้านใดก็ตามที่เชื่อมวัสดุบางในปริมาณมาก
- การผลิตโลหะแผ่นและงานเบา: ลวดต่อเนื่องบวกกับความร้อนต่ำ ช่วยให้จัดการความผิดเพี้ยนบนแผงขนาด 1 ถึง 3 มม.
- ลูกปัดที่สะอาดและเรียบร้อย: การไม่มีตะกรันหมายถึงการใช้แปรงลวดเพียงครั้งเดียว แทนที่จะใช้ค้อนทุบและแปรง
- ปริมาณงานเริ่มต้น: การจ้างงานใหม่สามารถผลิตลูกปัดลัดวงจรที่ยอมรับได้ภายในหนึ่งวันของการปฏิบัติงาน ซึ่งสำคัญเมื่อการหมุนเวียนของแรงงานอยู่ในระดับสูง
- ระบบอัตโนมัติและการติดตั้ง: การป้อนลวดคงที่นั้นติดตั้งบนเสาและบูม รถแทรกเตอร์ หรือหุ่นยนต์ได้ง่ายกว่าวัสดุสิ้นเปลืองที่สั้นลงทุกครั้งที่ผ่าน
- สแตนเลสและอะลูมิเนียม: ด้วยการผสมก๊าซที่ถูกต้องและเทคนิคการกด MIG จัดการทั้งสองอย่างได้ ในขณะที่การติดบนอะลูมิเนียมแบบบางนั้นทำไม่ได้
โดยที่ Stick ยังคงเต้น MIG
แท่งไม้ยังคงเป็นค่าเริ่มต้นที่ไซต์งาน เพราะมันทนทานต่อทุกสิ่งที่โรงงานไม่สามารถทำได้ เช่น ลม สิ่งสกปรก ความชื้น และการละเลย
- งานกลางแจ้งและงานยกพื้นสูง: ไม่มีแผงป้องกันแก๊สเคลื่อนที่ ดังนั้นสายลมจึงหยุดเป็นสาเหตุของข้อบกพร่อง
- แผ่นที่ปนเปื้อน: สะเก็ดโรงสี สนิม และสีเก่าจะถูกเผากลับโดยส่วนโค้ง แทนที่จะติดอยู่ว่าเป็นรูพรุน
- พลังและความสามารถในการพกพา: อินเวอร์เตอร์ขนาดเล็กทำงานจากเครื่องกำเนิดไฟฟ้าหรือสายต่อพ่วงแบบยาว และไม่มีขวดให้ขนย้าย
- งานหลายรอบส่วนหนา: อิเล็กโทรดขนาดใหญ่เข้าถึงมุมและมุมเอียงซึ่งหัวฉีดปืนไม่พอดี
- ข้อต่อแนวตั้งขึ้นและเหนือศีรษะ: ตะกรันที่แข็งตัวเร็วช่วยยึดแอ่งน้ำไว้ในจุดที่แรงโน้มถ่วงต่อสู้คุณ
- ต้นทุนเงินทุนต่ำ: ชุดแท่งที่มีความสามารถมีราคาเพียงเศษเสี้ยวของชุด MIG ที่มีแก๊ส ตัวปรับแรงดันลม และอุปกรณ์ป้อนลวด
การรุกและความเป็นจริงนอกตำแหน่ง
MIG แทรกซึมได้เพียงพอ แต่ความลึกขึ้นอยู่กับโหมดการถ่ายโอนมากกว่าชื่อกระบวนการ
MIG ลัดวงจรเป็นกระบวนการเย็นโดยธรรมชาติ: ลวดสัมผัสกับแอ่งน้ำ บีบออก และเกาะโลหะด้วยความลึกของฟิวชันที่จำกัด ซึ่งเป็นเหตุผลว่าทำไมการขาดฟิวชันจึงเป็นข้อบกพร่องของ MIG แบบคลาสสิกบนเพลตที่มีขนาดสูงกว่า 6 มม. การถ่ายโอนแบบสเปรย์เปลี่ยนภาพเนื่องจากส่วนโค้งมีความเสถียรและมีกระแสไฟสูงพอที่จะหลอมผนังด้านข้างได้อย่างเหมาะสม แต่ส่วนใหญ่เป็นเทคนิคแบบเรียบและแนวนอน อิเล็กโทรดแบบแท่ง โดยเฉพาะอย่างยิ่งประเภทเซลลูโลส มีการรวมตัวของกระแสไฟฟ้าในส่วนโค้งแคบที่เจาะโปรไฟล์การเจาะรูปนิ้วได้ แม้กระทั่งบนเหล็กที่สกปรก
สำหรับงานแนวตั้ง ให้ใช้อิเล็กโทรดแช่แข็งอย่างรวดเร็วเพื่อให้คุณจับแอ่งน้ำเล็กๆ และปีนได้อย่างมั่นคง MIG สามารถเชื่อมแนวตั้งขึ้นได้เช่นกัน โดยใช้ความเร็วการป้อนลวดที่ต่ำกว่า การทอเล็กน้อยและการหยุดชั่วคราวที่ปลายนิ้ว แต่ระยะขอบสำหรับข้อผิดพลาดจะบางลง โดยทั่วไปแล้ว ไม้เหนือศีรษะจะเป็นตัวเลือกที่ควบคุมได้ง่ายกว่า เนื่องจากความยาวส่วนโค้งจะปรับทันทีในขณะที่ปืน MIG ไม่ให้การตอบสนองเช่นนั้น
ไม่ว่าคุณจะเลือกกระบวนการใดก็ตาม ขั้นตอนที่ผ่านการรับรองจะควบคุม: ขึ้นอยู่กับแรงกดและงานโครงสร้าง ข้อกำหนดของขั้นตอนการเชื่อม และคุณสมบัติของผู้ปฏิบัติงานจะตัดสินการยอมรับ ไม่ใช่ฉลากกระบวนการบนเครื่องจักร
รอบการทำงาน พาวเวอร์ซัพพลาย และต้นทุนการดำเนินงาน
รอบการทำงานคือตัวเลขที่ตัดสินว่าเครื่องจักรเหมาะสมกับอัตราการผลิตของคุณหรือไม่ และโดยปกติจะเสนอราคาที่จำนวนแอมแปร์ที่น่าพอใจ
ชุด MIG ขนาดกะทัดรัดทั่วไปพิกัด 200 A ที่รอบการทำงาน 60 เปอร์เซ็นต์ สามารถเชื่อมได้หกนาทีจากสิบนาทีที่กระแสไฟฟ้านั้น น้อยกว่าที่การตั้งค่าสูงกว่าหรือในโรงงานที่ร้อนจัด ชุดแท่งอินเวอร์เตอร์ขนาดเล็กมักจะเสนอราคาหน้าที่ 100 เปอร์เซ็นต์ที่ 100 ถึง 130 A ซึ่งครอบคลุมอิเล็กโทรด 3.2 มม. อย่างต่อเนื่อง ตรวจสอบพิกัดของกระแสไฟที่คุณจะใช้จริง และตรวจสอบแหล่งจ่ายไฟอินพุต: เครื่องจักร 1 เฟส 230 V เหมาะกับร้านค้าขนาดเล็ก ในขณะที่ยูนิต 3 เฟส 400 V จะเก็บแรงดันไฟฟ้าได้ดีกว่าภายใต้โหลดที่ต่อเนื่อง
การจัดตำแหน่งอุปกรณ์มักมีความสำคัญมากกว่ากระบวนการ
สำหรับถัง หลอดแกนท่อ เพลา และภาชนะ โรเตเตอร์หรือตัวกำหนดตำแหน่งที่เปลี่ยนข้อต่อให้อยู่ในตำแหน่งเรียบ มักจะให้ประโยชน์มากกว่ากระบวนการเปลี่ยน
ตำแหน่งที่ราบเรียบช่วยให้คุณใช้กระแสไฟฟ้าที่สูงขึ้นได้โดยไม่ให้แอ่งน้ำไหลออกไป ซึ่งจะเพิ่มอัตราการสะสมและปรับปรุงโปรไฟล์ของเม็ดบีดด้วย MIG หรือแท่ง สำหรับงานทรงกระบอก โรเตเตอร์ขับเคลื่อนด้วยระบบควบคุมป้องกันการดริฟท์จะรักษาความเร็วการหมุนให้คงที่ และหยุดชิ้นงานที่คืบคลานไปตามลูกกลิ้ง ดังนั้นการเชื่อมจึงอยู่ในมุมที่สอดคล้องกัน
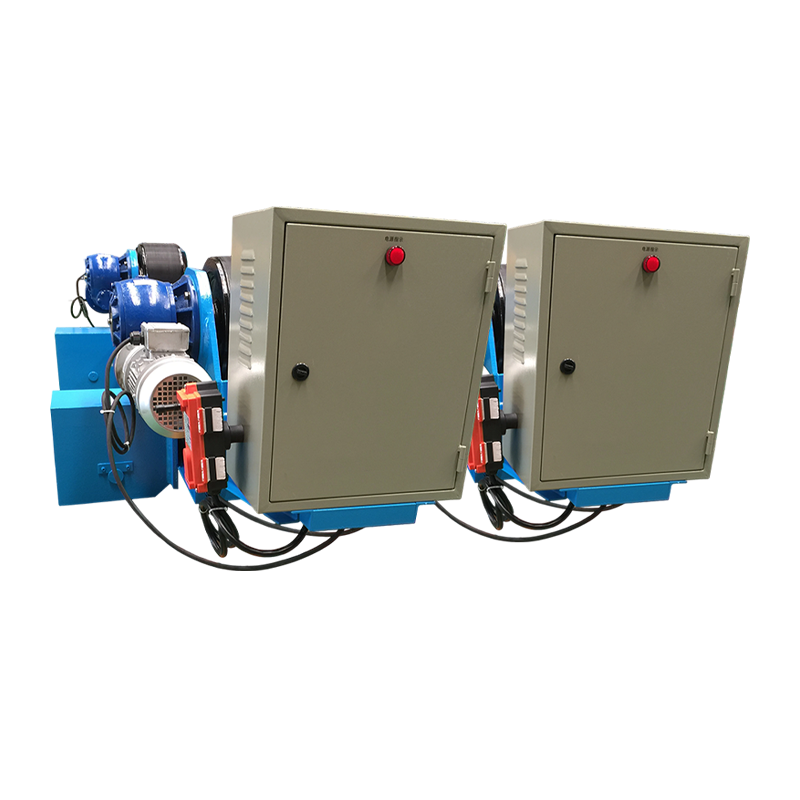 Rotator เชื่อมแบบปรับได้ 10T พร้อมระบบควบคุมป้องกันการดริฟท์ โรเตเตอร์แบบปรับได้ขนาด 10 ตันนี้ใช้เซ็นเซอร์และการแก้ไขป้องกันการเคลื่อนตัวของ PLC เพื่อให้การหมุนมีความเสถียรในระหว่างการเชื่อมตะเข็บเส้นรอบวงและตามยาวของชิ้นงานทรงกระบอก ดูผลิตภัณฑ์ →
ตัวกำหนดตำแหน่งแบบธรรมดามีจุดประสงค์เดียวกันสำหรับชิ้นส่วนประดิษฐ์ที่ต้องการการเอียงและการหมุนมากกว่าการหมุนอย่างต่อเนื่อง และสำหรับส่วนของภาชนะที่มีน้ำหนักมาก ตัวหมุนที่ประกอบพอดีจะจัดการทั้งการจัดตำแหน่งและการหมุนก่อนที่จะวางรอบแรก
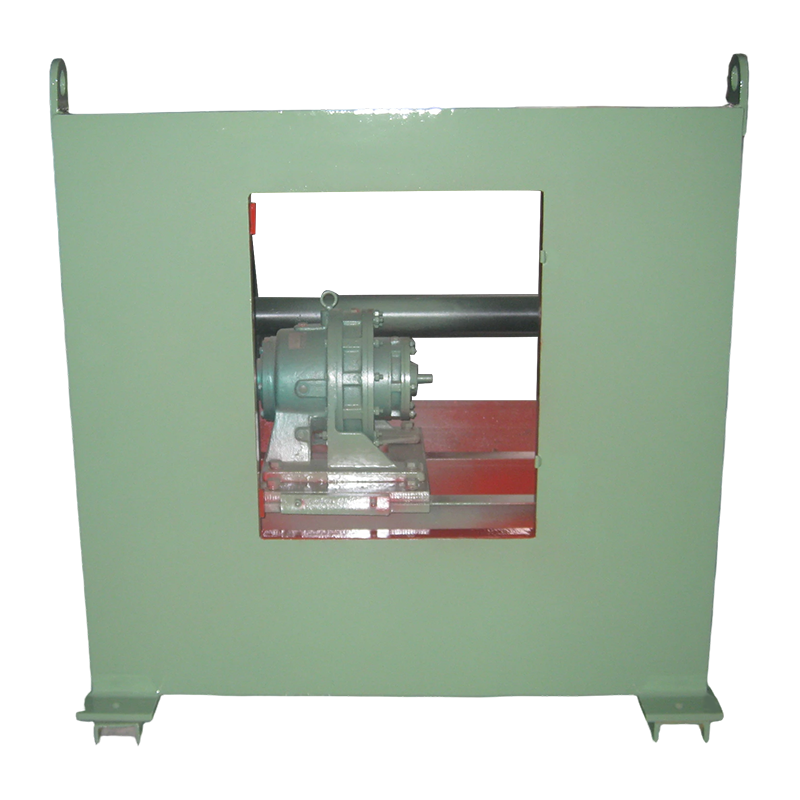 เครื่องกำหนดตำแหน่งการเชื่อมแบบธรรมดา 3T สำหรับชิ้นส่วนประดิษฐ์ เครื่องกำหนดตำแหน่งขนาด 3 ตันนี้เอียงและหมุนชิ้นงานได้สูงสุดถึง 3,000 กก. เพื่อให้ตะเข็บอยู่ในตำแหน่งเรียบ พร้อมการหมุนความถี่ที่ปรับเปลี่ยนได้ และการควบคุมด้วยรีโมทหรือด้วยเท้า ดูผลิตภัณฑ์ →
การกำหนดขนาดเป็นไปตามน้ำหนักชิ้นงานโดยมีระยะขอบที่เหมาะสม และตัวเลือกระหว่างการออกแบบที่จัดตำแหน่งได้เอง ปรับได้ และพอดีจะขึ้นอยู่กับความแปรผันของเส้นผ่านศูนย์กลางที่คุณคาดหวัง เต็ม ช่วงการเชื่อม rotator ครอบคลุมโหลดคลาส 1 ตันถึง 1,000 ตัน และผลกระทบในทางปฏิบัติต่อการผลิตถังและท่อจะครอบคลุมอยู่ในรูปลักษณ์นี้ โรเตเตอร์เปลี่ยนการผลิตถังและท่ออย่างไร .
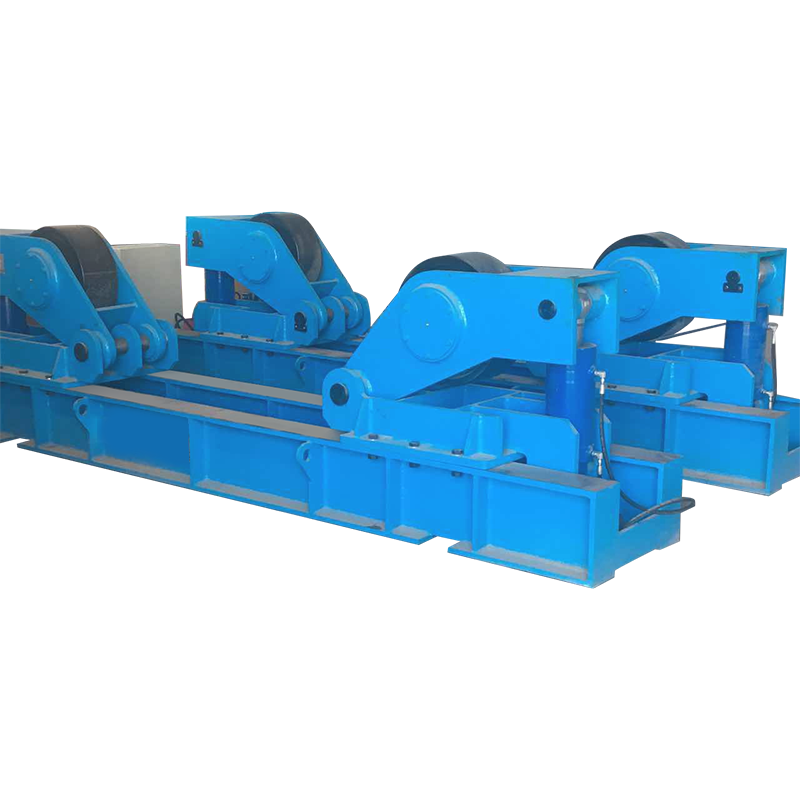 เครื่องโรเตเตอร์เชื่อม Fit-Up 120T สำหรับชิ้นงานทรงกระบอกขนาดใหญ่ โรเตเตอร์หลัก-รองขนาด 120 ตันนี้รองรับการประกอบและการเชื่อมกระบอกสูบขนาดใหญ่ พร้อมระยะห่างลูกกลิ้งที่ปรับได้และการขับเคลื่อนความเร็วหลายระดับสำหรับหอลมและภาชนะรับแรงดัน ดูผลิตภัณฑ์ →
รายการตรวจสอบการซื้อ: จับคู่เครื่องจักรกับข้อต่อ
การตรวจสอบงานของคุณเองโดยใช้เวลาสั้นๆ และเที่ยงตรงนั้นเหนือกว่าคำแนะนำทั่วๆ ไป
- ช่วงความหนา: หาก 70 เปอร์เซ็นต์ของข้อต่อของคุณต่ำกว่า 3 มม. ให้ทำ MIG ก่อน หากส่วนใหญ่มีขนาด 8 มม. ขึ้นไป ให้ใช้แบบแท่งหรือแบบฟลักซ์คอร์
- สถานที่: งานม้านั่งในร่มสนับสนุน MIG; แท่งโปรดปรานไซต์ลานและกลางแจ้ง
- กำลังไฟฟ้า: ยืนยันการจ่ายไฟ ขนาดเบรกเกอร์ และความยาวตะกั่วก่อนสั่งซื้อเครื่องจักรสามเฟส
- การจ่ายวัสดุสิ้นเปลือง: การเติมก๊าซเป็นห่วงโซ่โลจิสติกส์ แต่กล่องอิเล็กโทรดไม่ใช่ ตรวจสอบสิ่งที่คุณเติมสต็อกในพื้นที่ได้
- รอบการทำงานที่แอมแปร์ของคุณ: การผลิตต่อเนื่องจำเป็นต้องมีพื้นที่ว่าง ไม่ใช่พิกัดสูงสุด
- สิ่งล่อใจแบบหลายกระบวนการ: ชุดรวมใช้เครื่องป้อนลวดเส้นเดียวร่วมกันและเพิ่มความสามารถของแท่งไม้ แต่ประสิทธิภาพของแท่งไม้ในบางยูนิตนั้นลดลง ทดสอบกับอิเล็กโทรดของคุณเอง
คำถามที่พบบ่อยเกี่ยวกับเครื่องเชื่อม MIG กับ Stick
การเชื่อมแบบแท่งแข็งแรงกว่า MIG หรือไม่?
ไม่มีกระบวนการใดที่แข็งแกร่งกว่าโดยเนื้อแท้ ขั้นตอนที่ผ่านการรับรองสำหรับอย่างใดอย่างหนึ่งอาจเกินความแข็งแรงของโลหะพื้นฐาน แท่งมีความทนทานต่อการปนเปื้อนมากกว่า และทะลุผ่านเหล็กหนาและสกปรกได้ลึกกว่า ในขณะที่เม็ดบีด MIG ลัดวงจรที่ตั้งไว้ไม่ดีบนจานเป็นจุดที่มักจะขาดฟิวชัน
เครื่อง MIG สามารถใช้งานอิเล็กโทรดแบบแท่งได้หรือไม่
เฉพาะเครื่องที่ใช้มัลติโปรเซสเซอร์เท่านั้นที่มีโหมดสติ๊กเฉพาะและลักษณะเอาต์พุตที่ถูกต้อง ชุด MIG อย่างเดียวแบบมาตรฐานมีแหล่งจ่ายแรงดันคงที่ซึ่งไม่เหมาะสมสำหรับอิเล็กโทรดแบบแท่ง
เรียนแบบไหนง่ายกว่า MIG หรือ Stick?
MIG นั้นง่ายกว่าสำหรับผู้เริ่มต้นส่วนใหญ่ เนื่องจากเครื่องป้อนฟิลเลอร์และส่วนโค้งยังคงสว่างอยู่ แท่งไม้ต้องควบคุมความยาวส่วนโค้ง มุมเคลื่อนที่ และความเร็วได้อย่างอิสระ ดังนั้น ควรฝึกฝนเป็นเวลาหลายสัปดาห์ก่อนที่ลูกปัดจะมีความสม่ำเสมอ
กระบวนการใดที่เหมาะกับเหล็กหนาดีกว่า?
ทั้งสองทำงานที่ความสูงมากกว่า 10 มม. แต่เส้นทางการใช้งานจริงแตกต่างกัน Stick ใช้อิเล็กโทรดขนาดใหญ่และผ่านหลายรอบโดยมีการกำจัดตะกรันระหว่างกัน MIG ในการถ่ายโอนแบบสเปรย์หรือการสะสมตัวของลวดแบบฟลักซ์คอร์เร็วขึ้นโดยมีการหยุดทำงานน้อยลง
ฉันจำเป็นต้องมีก๊าซป้องกันสำหรับ MIG หรือไม่?
ลวดแข็งต้องใช้แก๊ส ซึ่งมักจะเป็นอาร์กอนและ CO2 ผสม หรือ CO2 แบบตรงเพื่อให้เจาะเหล็กคาร์บอนได้ลึกยิ่งขึ้น ลวดที่มีแกนฟลักซ์ป้องกันตัวเองทำงานโดยไม่ต้องใช้ขวดและทนต่อลม ซึ่งทำให้เป็นทางเลือกที่ใช้งานได้จริงสำหรับติดตั้งกลางแจ้ง
ค่าใช้จ่ายใดในการวิ่งน้อยกว่า?
ค่าใช้จ่ายในการดำเนินงานขึ้นอยู่กับส่วนผสมของแรงงาน ค่าน้ำมัน และสารเติมแต่ง ลวดแข็งแปลงน้ำหนักประมาณ 95 เปอร์เซ็นต์เป็นโลหะเชื่อม เทียบกับ 60 ถึง 70 เปอร์เซ็นต์สำหรับแท่งไม้ แต่การเช่าแก๊ส ตัวควบคุมการเช่า และการจัดการขวดจะกินข้อได้เปรียบดังกล่าวในการทำงานปริมาณน้อย
เลือกกระบวนการที่ตรงกับข้อต่อที่คุณเชื่อมบ่อยที่สุด จากนั้นใช้งบประมาณที่เหลือไปกับอุปกรณ์กำหนดตำแหน่งที่ช่วยให้ข้อต่อเหล่านั้นเรียบและทำซ้ำได้ ชุด MIG ที่เจียมเนื้อเจียมตัวบนชิ้นงานที่กำลังหมุนจะสร้างเครื่องจักรที่มีขนาดใหญ่กว่าในการต่อสู้กับแรงโน้มถ่วง และชุดแท่งที่มีตัวกำหนดตำแหน่งที่ดีจะทำเช่นเดียวกันกับงานในภาชนะหนัก ตัดสินใจโดยคำนึงถึงความหนา ตำแหน่ง และรอบการทำงานที่อยู่ตรงหน้าคุณ และอาร์กิวเมนต์ MIG กับ Stick มักจะหายไปเองภายในไม่กี่นาที
ลิขสิทธิ์ 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. สงวนลิขสิทธิ์ Custom Automatic Welding Equipment Manufacturers
-
-
-
sales@weldnicefactory.com