ใช่—สแตนเลสสามารถเชื่อมได้สำเร็จ และร้านแปรรูปส่วนใหญ่ก็มีอุปกรณ์ในการเชื่อมอยู่แล้ว วัสดุไม่เปราะบางหรือ "เชื่อมไม่ได้" มันเพียงลงโทษการเตรียมที่ไม่ดีมากกว่าเหล็กเหนียว สแตนเลสเป็นโลหะผสมเหล็กที่มีโครเมียมอย่างน้อย 10.5% ซึ่งสร้างชั้นออกไซด์แบบพาสซีฟที่ต้านทานการกัดกร่อน ชั้นนั้นยังเป็นเหตุผลว่าทำไมความร้อน การปนเปื้อน และการเลือกใช้ฟิลเลอร์จึงมีความสำคัญมาก การเชื่อมด้วยเสียงจะต้องรักษาความต้านทานการกัดกร่อน ไม่ใช่แค่การเชื่อมสองชิ้นเท่านั้น
คำตอบในทางปฏิบัติคือความสามารถในการเชื่อมขึ้นอยู่กับเกรด กระบวนการ และสภาพแวดล้อมการบริการ เกรดออสเทนนิติก เช่น 304L และ 316L เป็นเกรดที่พบได้ทั่วไปในถัง ท่อ อุปกรณ์อาหาร และงานสถาปัตยกรรม เกรดเฟอริติก มาร์เทนซิติก และดูเพล็กซ์มีพฤติกรรมแตกต่างกัน ดังนั้นขั้นตอนจึงควรตรงกับโลหะฐานจริง แทนที่จะเป็นฉลาก "สแตนเลส" ทั่วไป
กระบวนการเชื่อมใดที่เหมาะกับเหล็กกล้าไร้สนิม?
การเชื่อม TIG, MIG และแท่งทั้งหมดทำงานบนสแตนเลส ทางเลือกที่เหมาะสมขึ้นอยู่กับความหนา ผิวสำเร็จ และปริมาณการผลิต TIG ให้การควบคุมที่สะอาดที่สุดบนแผ่นบางและรากท่อ MIG ทำงานเร็วกว่าสำหรับงานการผลิต และแท่งยังคงมีประโยชน์สำหรับการซ่อมแซมภาคสนามและส่วนที่หนักกว่า
| กระบวนการ | งานสแตนเลสทั่วไป | ช่วงความหนาที่ใช้งานได้จริง | หมายเหตุร้านค้า |
|---|---|---|---|
| TIG / GTAW | แผ่นบาง รากท่อ ท่อสุขาภิบาล ส่วนประกอบที่มีความแม่นยำ | ประมาณ 0.5–6 มม | การควบคุมส่วนโค้งที่สะอาดที่สุด ความเร็วในการเดินทางช้าลง |
| MIG / GMAW | ผลิตงานเชื่อม โครง ถัง แผ่นหนา | ประมาณ 1–12 มม | การสะสมอย่างรวดเร็ว ต้องการลวดสแตนเลสและส่วนผสมของแก๊สที่ถูกต้อง |
| สติ๊ก/สมาว | งานซ่อม งานประกอบสนาม จานหนักขึ้น | ประมาณ 2–12 มม | การทำความสะอาดตะกรันเพิ่มเติม ไม่เหมาะกับงานเครื่องสำอางบางๆ |
| เลื่อย | แผ่นหนาและตะเข็บยาวตรง | ปกติ 8 มม. ขึ้นไป | การสะสมสูง ไม่ใช่กระบวนการแบบแผ่นบาง |
การเชื่อมด้วยความต้านทานและการเชื่อมด้วยเลเซอร์ยังใช้สำหรับสเตนเลสในการตั้งค่าการผลิตเฉพาะ แต่ต้องใช้อุปกรณ์และขั้นตอนที่สร้างขึ้นรอบๆ วัสดุ สำหรับงานประกอบทั่วไป TIG และ MIG ครอบคลุมงานสเตนเลสส่วนใหญ่
โลหะตัวเติมและแก๊สป้องกัน: จับคู่โลหะฐาน
ใช้สารตัวเติมที่ตรงกับระดับการกัดกร่อนของโลหะฐาน ไม่ใช่สิ่งที่มีอยู่ในตัวป้อนอยู่แล้ว โดยปกติชิ้นส่วน 304L ควรใช้ตัวเติม ER308L ในขณะที่งาน 316L ต้องใช้ ER316L การใช้ลวดเหล็กเหนียวอาจทำให้เกิดรอยเชื่อมที่ดูยอมรับได้ในตอนแรก แต่คราบสะสมจะเป็นสนิมและอาจล้มเหลวในการให้บริการที่มีฤทธิ์กัดกร่อน
| โลหะฐานหรือข้อต่อ | ฟิลเลอร์ทั่วไป | เหตุผล |
|---|---|---|
| 304 / 304L | ER308L | จับคู่ความต้านทานการกัดกร่อนทั่วไปและเจตนาคาร์บอนต่ำ |
| 316 / 316L | ER316L | ให้โมลิบดีนัมสำหรับบริการแบกคลอไรด์ |
| สแตนเลส 304 ถึงเหล็กอ่อน | ER309L | สารตัวเติมโลหะผสมสูงช่วยให้ทนต่อการเจือจางจากด้านเหล็กคาร์บอน |
| ดูเพล็กซ์สแตนเลส | ER2209 หรือฟิลเลอร์ดูเพล็กซ์ที่ตรงกัน | รองรับโครงสร้างจุลภาคเฟอร์ไรต์-ออสเทนไนต์ที่สมดุล |
ก๊าซป้องกันยังส่งผลต่อสี การเจาะทะลุ และความต้านทานการกัดกร่อนอีกด้วย TIG มักใช้อาร์กอน MIG มักใช้ส่วนผสมที่มีอาร์กอนเข้มข้นกับออกซิเจนจำนวนเล็กน้อยหรือไตรมิกซ์ ทั้งนี้ขึ้นอยู่กับขั้นตอน ส่วนผสมที่มีคาร์บอนไดออกไซด์หนักสามารถเพิ่มการกักเก็บคาร์บอนและลดความต้านทานการกัดกร่อนในการเชื่อมออสเทนนิติกบางประเภท ดังนั้นควรยืนยันข้อกำหนดเฉพาะของก๊าซก่อนการผลิต
อินพุตความร้อน การบิดเบือน และความต้านทานการกัดกร่อน
รักษาอินพุตความร้อนให้ต่ำและอุณหภูมิระหว่างทางให้ต่ำกว่าประมาณ 150°C (302°F) สำหรับสเตนเลสออสเทนนิติก ความร้อนที่ไม่สามารถควบคุมได้เป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้การเชื่อมที่ดูเหมือนเสียงล้มเหลวในการให้บริการ สเตนเลสจะขยายตัวและนำความร้อนแตกต่างจากเหล็กเหนียว ดังนั้นความร้อนที่มากเกินไปอาจทำให้เกิดการบิดงอ สีความร้อน และการสูญเสียความต้านทานการกัดกร่อน
ในช่วงประมาณ 425–850°C มาตรฐาน 304 และ 316 สามารถสร้างโครเมียมคาร์ไบด์ได้ที่ขอบเขตของเกรน ซึ่งจะช่วยลดโครเมียมที่มีอยู่เพื่อปกป้องพื้นผิว ซึ่งเป็นภาวะที่มักเรียกว่าภาวะภูมิไวเกิน เกรด "L" คาร์บอนต่ำและเกรดเสถียรช่วยลดความเสี่ยง แต่ก็ไม่ได้เป็นข้อแก้ตัวในการควบคุมความร้อนที่ไม่ดี ใช้สตริงเกอร์บีด การเชื่อมแบบข้าม ลำดับแบ็คสเต็ป แผ่นรองทองแดง และฟิกซ์เจอร์ที่ประกอบอย่างดีเพื่อจำกัดการบิดเบือน
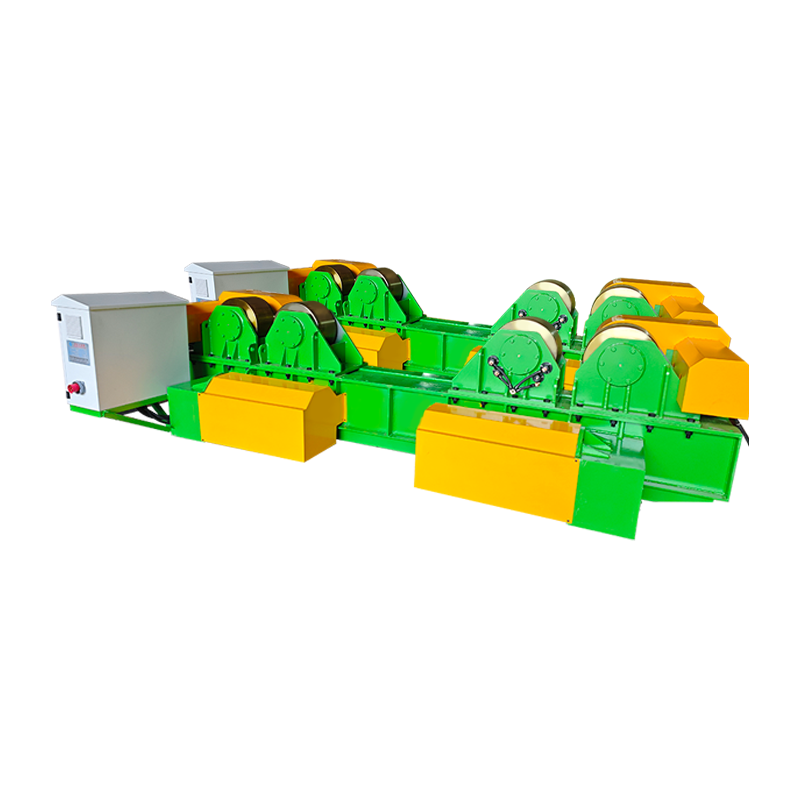
สำหรับท่อและเปลือกถัง เครื่องหมุนสำหรับการเชื่อมจะทำให้ชิ้นส่วนหมุนด้วยความเร็วคงที่ เพื่อให้ส่วนโค้งอยู่ในตำแหน่งเรียบหรือแนวนอน ความสอดคล้องนั้นมีความสำคัญกับสเตนเลสเนื่องจากการเปลี่ยนแปลงความเร็วในการเดินทางจะแสดงขึ้นเมื่อการเปลี่ยนแปลงอินพุตความร้อน หากต้องการดูแอปพลิเคชันอย่างละเอียดยิ่งขึ้น โปรดดูที่ โรเตเตอร์เชื่อมในงานถังและท่อ .
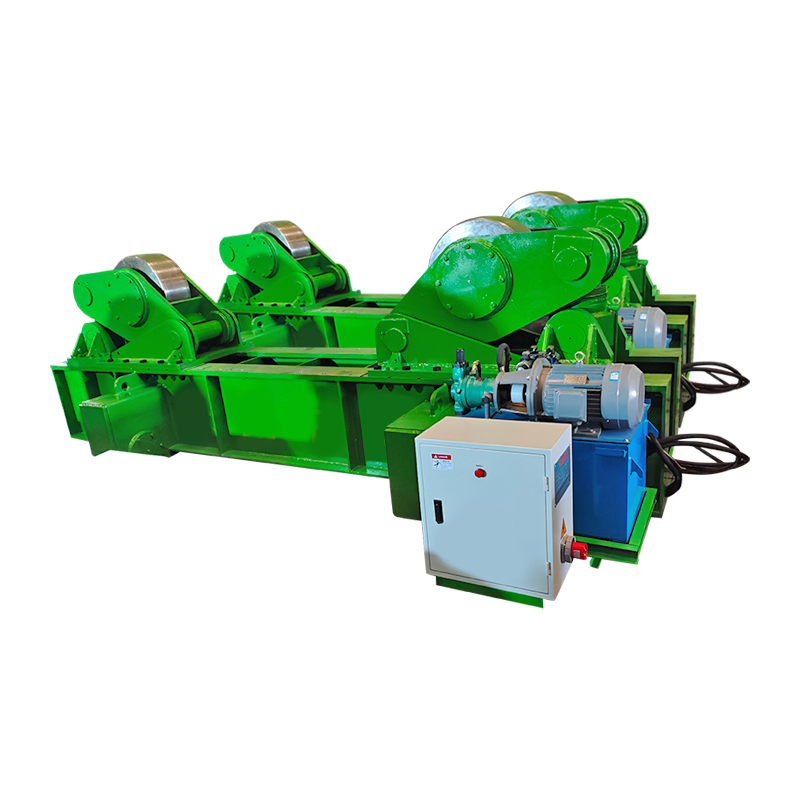
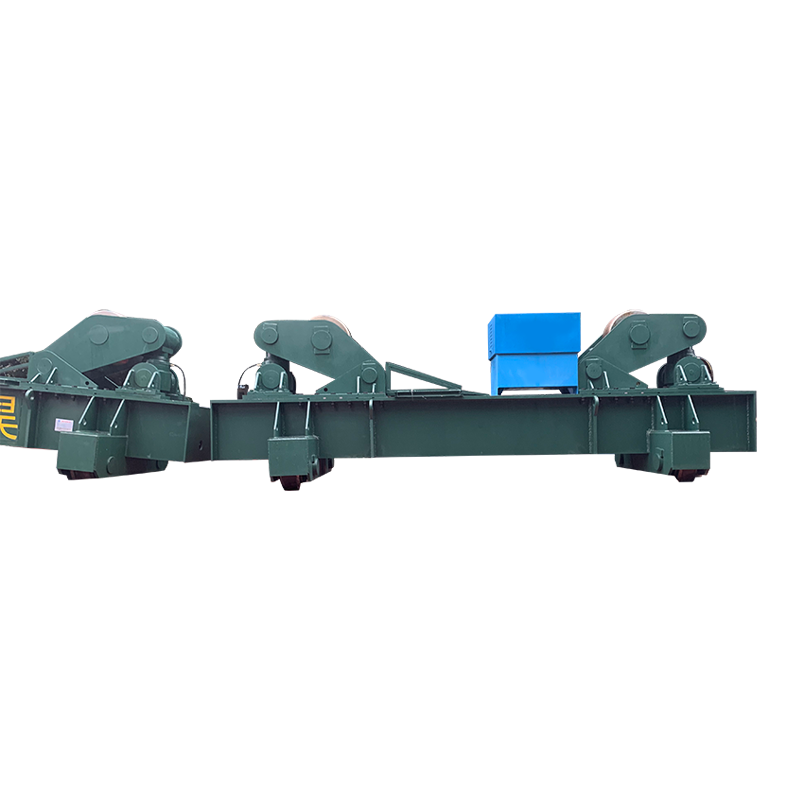
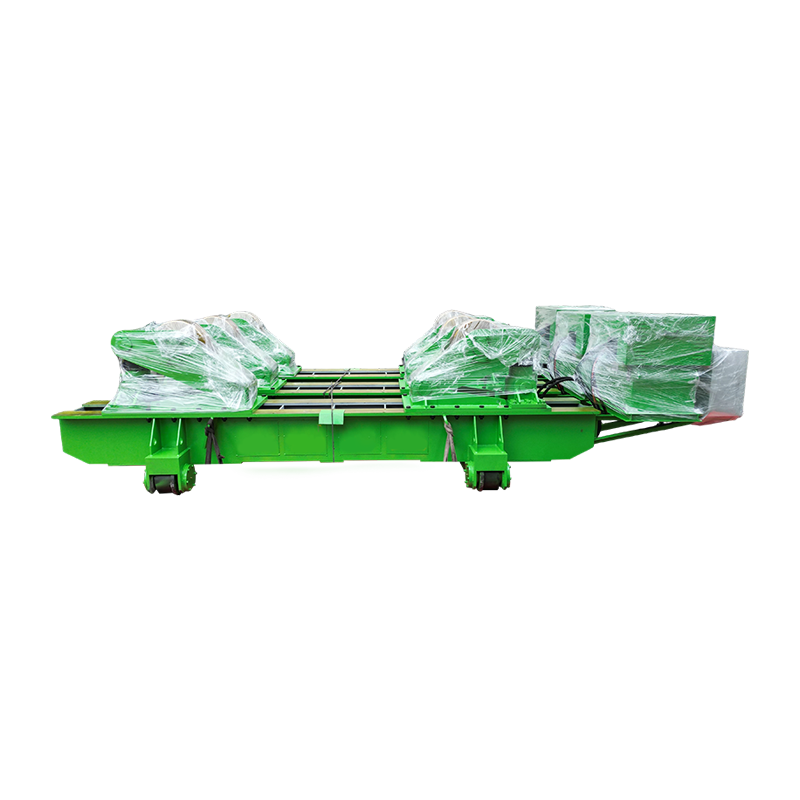
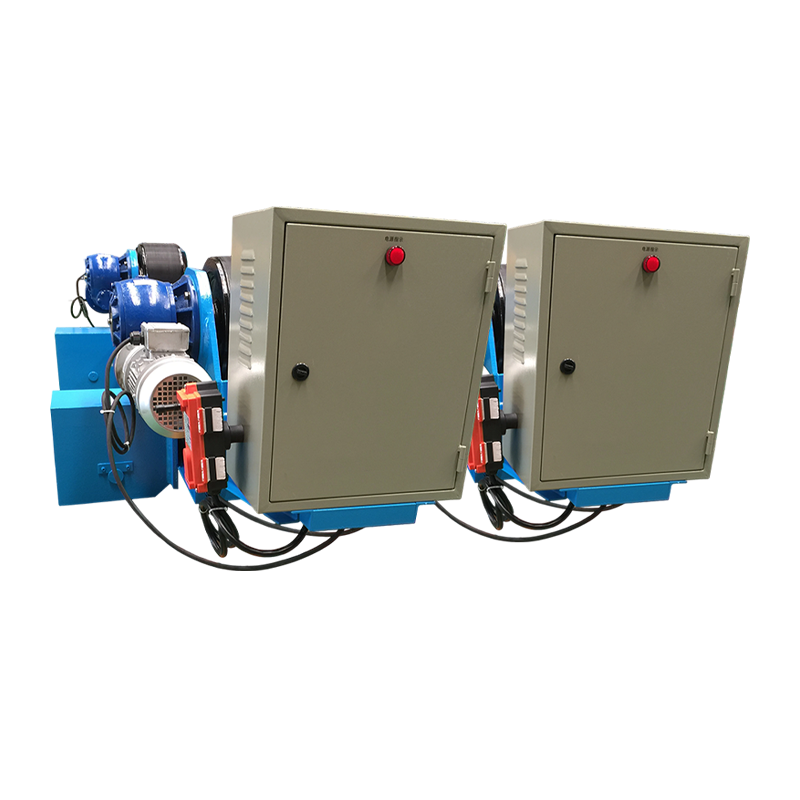 Rotator เชื่อมแบบปรับได้ 10T พร้อมระบบควบคุมป้องกันการดริฟท์ เครื่องโรเตเตอร์เชื่อมแบบปรับได้ขนาด 10 ตันพร้อมระบบควบคุมป้องกันการเคลื่อนตัวด้วยเซ็นเซอร์ เพื่อการวางตำแหน่งชิ้นงานทรงกระบอกและเฉียงได้อย่างมั่นคงระหว่างการเชื่อมตะเข็บ ดูผลิตภัณฑ์ →
โรเตเตอร์ที่มีระบบควบคุมป้องกันการดริฟท์มีประโยชน์กับตะเข็บยาวตรงจุดที่เปลือกหอยพยายามจะเดิน เป้าหมายไม่ใช่แค่การหมุนชิ้นส่วนเท่านั้น แต่ยังต้องรักษาตำแหน่งการเชื่อมซ้ำๆ ในขณะที่ผู้ปฏิบัติงานมุ่งเน้นไปที่ความยาวส่วนโค้ง ความครอบคลุมของก๊าซ และความเร็วในการเคลื่อนที่
การเตรียมและการทำความสะอาดช่วยตัดสินคุณภาพการเชื่อม
ทำความสะอาดสแตนเลสทันทีก่อนทำการเชื่อม การปนเปื้อนเป็นสาเหตุหลักของความพรุน การเปลี่ยนสี และความล้มเหลวในการกัดกร่อน น้ำมัน จาระบี ความชื้น สี มาร์กเกอร์ กาว และฝุ่นเหล็กคาร์บอน ล้วนสร้างความเสียหายให้กับพื้นผิวงานเชื่อมหรือทำให้เกิดรูพรุนได้
- ใช้แปรงลวดสแตนเลสโดยเฉพาะ แปรงเหล็กคาร์บอนสามารถทิ้งอนุภาคเหล็กที่เป็นสนิมได้
- เช็ดข้อต่อและลวดเติมด้วยอะซิโตนหรือแอลกอฮอล์ แล้วปล่อยให้แห้ง
- กำจัดสเกลโรงสี ออกไซด์ และสีความร้อนหนักออกจากบริเวณรอยเชื่อมก่อนทำการเชื่อมเมื่อต้องใช้ขั้นตอน
- ท่อและท่อล้างกลับด้วยอาร์กอนเมื่อจำเป็นต้องเจาะเต็ม และด้านหลังจะสัมผัสกับการกัดกร่อน
- ฟิตร่างกายให้แน่นและสม่ำเสมอ ช่องว่างที่กว้างทำให้ช่างเชื่อมต้องเพิ่มความร้อนและสารตัวเติมมากขึ้น
หลังการเชื่อม ให้ทำความสะอาดการเปลี่ยนสีและสีอ่อนของความร้อนเมื่อข้อกำหนดกำหนด การดองและการทำทู่จะช่วยคืนชั้นพาสซีฟให้กับการผลิตสเตนเลสหลายชนิด โดยเฉพาะอย่างยิ่งในอุตสาหกรรมอาหาร ยา และบริการทางทะเล
ข้อบกพร่องทั่วไปและการแก้ไขในทางปฏิบัติ
ข้อบกพร่องในการเชื่อมสเตนเลสส่วนใหญ่มาจากสาเหตุสามประการ: การปนเปื้อน ความร้อนที่มากเกินไป และการสูญเสียการปกคลุมของก๊าซ โดยปกติการแก้ไขจะเป็นขั้นตอนมากกว่าการตั้งค่าเครื่องอื่น
| ข้อบกพร่อง | สาเหตุน่าจะ | การแก้ไขในทางปฏิบัติ |
|---|---|---|
| ความพรุน | น้ำมัน ความชื้น กระแสลม ก๊าซไหลต่ำ ฟิลเลอร์สกปรก | ทำความสะอาดข้อต่อ ตรวจสอบการไหลของแก๊ส ป้องกันส่วนโค้ง ใช้ฟิลเลอร์แบบแห้ง |
| การแปรปรวน | ความร้อนมากเกินไป ลำดับไม่สม่ำเสมอ การฟิตติ้งไม่ดี | ติดตั้งชิ้นส่วน ใช้การเชื่อมแบบถอยหลังหรือแบบข้าม เพื่อลดกระแสไฟ |
| อาการภูมิแพ้ | ใช้เวลานานในช่วง 425–850°C | อินพุตความร้อนต่ำ ควบคุมอุณหภูมิอินเตอร์พาส ระบุวัสดุเกรด L |
| แตกร้อน | การฟิตติ้งไม่ดี ความยับยั้งชั่งใจสูง สารเคมีตัวเติมไม่ถูกต้อง | ใช้ฟิลเลอร์ที่ระบุ ปรับปรุงความพอดี ลดการบังคับเมื่อเป็นไปได้ |
| โทนสีความร้อน | การสัมผัสออกซิเจนที่อุณหภูมิ | ปรับปรุงการครอบคลุมของก๊าซ ล้างด้านหลัง ทำความสะอาดและกั้นหลังจากการเชื่อม |
เมื่ออุปกรณ์กำหนดตำแหน่งได้ผล
การวางตำแหน่งอุปกรณ์จะได้ผลดีเมื่องานสเตนเลสซ้ำซาก หนัก หรือต้องใช้มุมคบเพลิงสม่ำเสมอ โรเตเตอร์หมุนท่อ เปลือกถัง และกระบอกสูบด้วยความเร็วที่ควบคุมได้ ตัวกำหนดตำแหน่งจะเอียงชิ้นงานเพื่อให้แนวเชื่อมเรียบหรือแนวนอน ซึ่งควบคุมได้ง่ายกว่าการเชื่อมแนวตั้งหรือเหนือศีรษะ
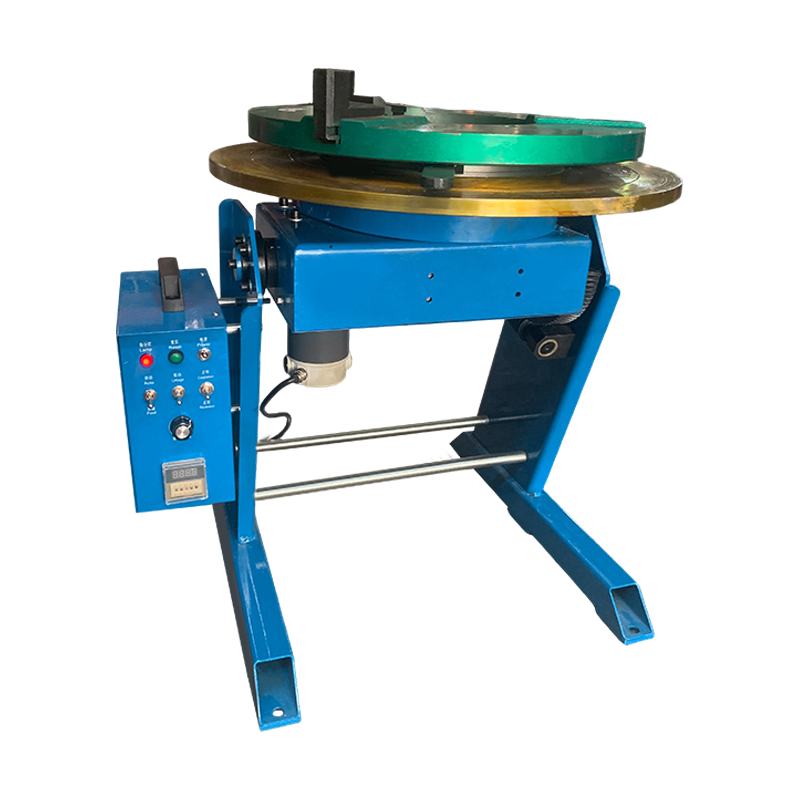
สำหรับการประกอบสเตนเลสขนาดเล็ก ตัวกำหนดตำแหน่งที่ควบคุมด้วยเซอร์โวจะให้การหมุนที่แม่นยำและการกำหนดดัชนีซ้ำได้ ซึ่งช่วยได้เมื่อหลายชิ้นส่วนต้องการลำดับการเชื่อมที่เหมือนกัน และผู้ปฏิบัติงานต้องรักษามุมของคบเพลิงให้มั่นคง สำหรับภาพรวม โปรดดูที่ ตำแหน่งการเชื่อมและประสิทธิภาพการผลิต .
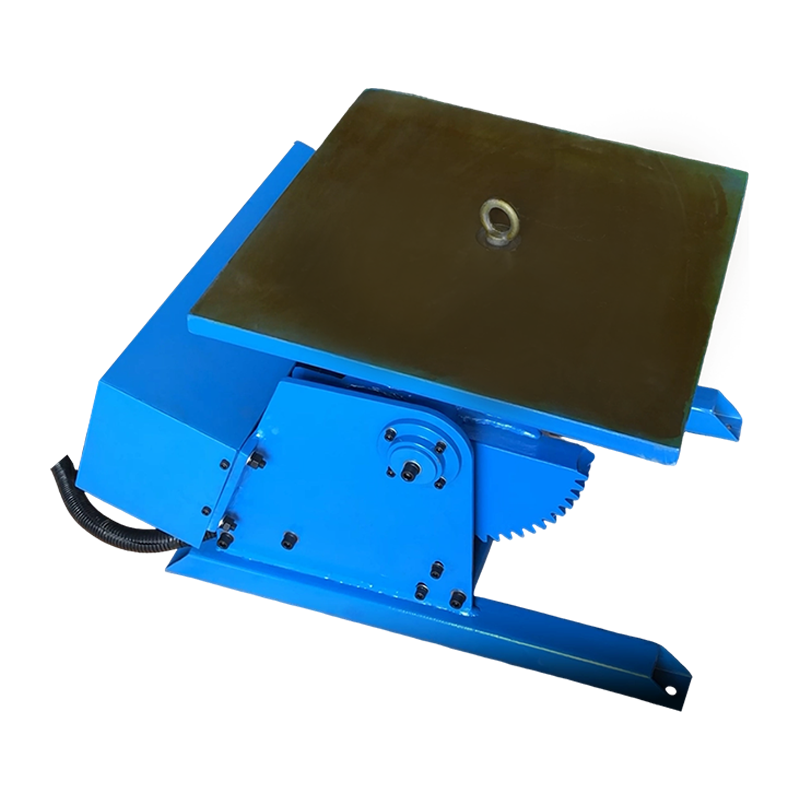 เครื่องกำหนดตำแหน่งการเชื่อม 300KG พร้อมระบบควบคุมเซอร์โว sales@weldnicefactory.com ดูผลิตภัณฑ์ →
สำหรับตะเข็บยาวตามยาวบนภาชนะสเตนเลส เสา TIG และบูมจะยึดคบเพลิงในขณะที่ชิ้นงานหรือตัวเคลื่อนย้ายเคลื่อนที่ในอัตราที่ควบคุม สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อกระบวนการเรียกร้องให้มีความยาวส่วนโค้งสม่ำเสมอและมีการเคลื่อนไหวของผู้ปฏิบัติงานจำกัด
 รองรับการเชื่อมคอลัมน์ TIG และบูม เสาและบูม TIG สำหรับการวางตำแหน่งคบเพลิง การเคลื่อนตัว และการสั่นที่แม่นยำบนส่วนประกอบที่มีผนังบางและแม่นยำ รวมถึงตะเข็บภาชนะสเตนเลส ดูผลิตภัณฑ์ →
คำถามที่พบบ่อย
เชื่อมสแตนเลสด้วยเครื่องเชื่อม MIG ได้ไหม?
ใช่ เครื่องเชื่อม MIG สามารถเชื่อมเหล็กสเตนเลสได้เมื่อติดตั้งด้วยลวดเติมสเตนเลสและก๊าซป้องกันที่มีอาร์กอนสูงที่เหมาะสม ลวดเหล็กเหนียวและก๊าซผสม CO2 หนักจะไม่ให้ความต้านทานการกัดกร่อนเท่าเดิม แม้ว่าการเชื่อมจะดูเป็นที่ยอมรับก็ตาม
เชื่อมสแตนเลสกับเหล็กเหนียวได้ไหม?
ใช่ สแตนเลสสามารถเชื่อมกับเหล็กเหนียวได้ โดยทั่วไปจะใช้ตัวเติม ER309L และการควบคุมการเจือจาง ข้อต่อนี้ใช้งานได้จริงสำหรับการใช้งานเชิงโครงสร้างหรืองานที่ไม่สำคัญ แต่อาจไม่ตรงกับประสิทธิภาพการกัดกร่อนของการเชื่อมสเตนเลสทั้งหมด
สแตนเลสจำเป็นต้องอุ่นก่อนหรือไม่?
เกรดสเตนเลสออสเทนนิติกส่วนใหญ่ไม่จำเป็นต้องอุ่นก่อน และโดยทั่วไปไม่ควรให้ความร้อนสูงเกินไป เกรดเฟอริติกและมาร์เทนซิติกอาจต้องผ่านการทำความร้อนก่อนหรือหลังการเชื่อม ขึ้นอยู่กับเกรดและขั้นตอน ดังนั้นให้ปฏิบัติตามขั้นตอนการเชื่อมที่มีคุณสมบัติเหมาะสมมากกว่ากฎทั่วไป
ทำไมการเชื่อมสแตนเลสของฉันถึงเกิดสนิม?
การเชื่อมสเตนเลสจะเกิดสนิมเมื่อชั้นพาสซีฟเสียหายหรือมีคราบสกปรกปนเปื้อน สาเหตุที่พบบ่อย ได้แก่ แปรงเหล็กคาร์บอน ตัวเติมเหล็กอ่อน การครอบคลุมของก๊าซไม่ดี สีความร้อนจัด ความชื้น และความล้มเหลวในการทำความสะอาดหรือกั้นรอยเชื่อมที่เสร็จแล้ว
ในทางปฏิบัติ การเชื่อมสเตนเลสที่ประสบความสำเร็จนั้นขึ้นอยู่กับการควบคุมเล็กๆ น้อยๆ: จับคู่ฟิลเลอร์ เก็บความร้อนไว้ในขั้นตอน ทำความสะอาดข้อต่อ ป้องกันการเชื่อมด้วยแก๊สที่เหมาะสม และใช้อุปกรณ์กำหนดตำแหน่งเมื่อปรับปรุงความสม่ำเสมอ วัสดุนี้สามารถเชื่อมได้ แต่ให้รางวัลแก่การปฏิบัติงานในร้านที่มีระเบียบวินัย