ความจุเป็นซองจดหมายโหลด ไม่ใช่น้ำหนักเดียว
ในการเลือกความจุของตัวกำหนดตำแหน่งการเชื่อม ให้ปรับขนาดเครื่องรอบๆ ขอบเขตโหลดจริง: น้ำหนักชิ้นงานบวกกับเครื่องมือ จุดศูนย์ถ่วง แรงบิดที่โต๊ะหรือลูกกลิ้ง ความเร็วในการหมุน และรอบการทำงาน อัตรา 5 ตันจะมีประโยชน์เฉพาะในกรณีที่โหลดอยู่ใกล้ศูนย์กลางโต๊ะ สามารถจับยึดงานได้อย่างปลอดภัย และระบบขับเคลื่อนสามารถสตาร์ทและหยุดมวลนั้นโดยไม่มีแรงกระแทก
ในทางปฏิบัติ ความจุคือการรวมกันของโหลดคงที่ โหลดแบบไดนามิก และโมเมนต์ โหลดแบบสถิตคือมวลบนฟิกซ์เจอร์ โหลดแบบไดนามิกจะปรากฏขึ้นเมื่อมีการยก จัดทำดัชนี หรือหยุดชิ้นส่วน โมเมนต์จะปรากฏขึ้นเมื่อใดก็ตามที่จุดศูนย์ถ่วงถูกชดเชยจากแกนการหมุน ชิ้นส่วนสองชิ้นสามารถมีน้ำหนักเท่ากันและต้องใช้ตัวกำหนดตำแหน่งที่แตกต่างกันมาก เนื่องจากชิ้นส่วนหนึ่งมีขนาดกะทัดรัด และอีกชิ้นเป็นการเชื่อมที่ยาวและอยู่นอกศูนย์กลาง
สำหรับผู้ซื้อ กฎการปฏิบัตินั้นง่าย: อย่าซื้อจากคอลัมน์น้ำหนักเพียงอย่างเดียว สอบถามพิกัดโหลดที่จุดศูนย์ถ่วงตามที่ระบุ แรงบิดที่อนุญาต ช่วงความเร็วของแรงบิดนั้น และรอบการทำงาน ตัวเลขสี่ตัวนี้บอกคุณได้มากกว่าชื่อรุ่น
เริ่มต้นด้วยการโหลดชิ้นงานจริง
เริ่มต้นด้วยชิ้นงานปกติที่หนักที่สุด จากนั้นจึงเพิ่มเครื่องมือ แคลมป์ และส่วนรองรับชั่วคราว อย่าใช้น้ำหนักแค็ตตาล็อกของชิ้นส่วนเพียงอย่างเดียว โครงที่สร้างขึ้นอาจได้รับน้ำหนักหลายร้อยกิโลกรัมจากอุปกรณ์ติดตั้ง และอาจชั่งน้ำหนักส่วนของถังได้โดยไม่ต้องใช้หัวฉีด หน้าแปลน หรือส่วนรองรับภายใน การคำนวณกำลังการผลิตควรใช้มวลหมุนที่สมบูรณ์
ใช้แผนผังการโหลดแทนที่จะเป็นตัวเลขเดียว บันทึกมวล ขนาดโดยรวม ค่าชดเชยจุดศูนย์ถ่วงจากแกนหมุน และระยะยื่นที่แย่ที่สุด หากจุดศูนย์ถ่วงอยู่ห่างจากศูนย์กลางโต๊ะ 300 มม. โมเมนต์การพลิกคว่ำจะคูณโหลดด้วยออฟเซ็ตนั้น ขณะนั้น ไม่ใช่แค่มวลเท่านั้นที่บรรทุกแบริ่ง โต๊ะ และตัวขับเคลื่อน
จุดเริ่มต้นการจัดซื้อทั่วไปคือการรักษาภาระการเชื่อมปกติไว้ที่หรือต่ำกว่า 70–80% ของกำลังการผลิตที่กำหนด และเพื่อรักษาภาระการประกอบหรือแรงกระแทกให้อยู่ภายในขีดจำกัดที่ระบุไว้ของผู้ผลิต นั่นไม่ใช่สิ่งทดแทนการคำนวณของผู้สร้าง แต่จะเหลือพื้นที่สำหรับข้อผิดพลาดในการประกอบ การบิดเบี้ยวของการเชื่อม และการเปลี่ยนแปลงเครื่องมือเป็นครั้งคราว
ตรวจสอบแรงบิด จุดศูนย์ถ่วง และความเร็วในการหมุนพร้อมกัน
แรงบิดคือขีดจำกัดความจุที่ผู้ซื้อพลาดบ่อยที่สุด ตัวกำหนดตำแหน่งสามารถรับน้ำหนักที่ไม่สามารถหมุนได้อย่างปลอดภัย แรงบิดที่ต้องการจะเพิ่มขึ้นตามค่าชดเชยจุดศูนย์ถ่วง แรงเสียดทาน ความเร่ง และแกนเอียงใดๆ สำหรับตัวกำหนดตำแหน่งโต๊ะ ให้ตรวจสอบแรงบิดในการเอียงและแรงบิดในการหมุนแยกกัน สำหรับโรเตเตอร์ ให้ตรวจสอบโหลดลูกกลิ้งและแรงบิดของไดรฟ์ที่จำเป็นในการหมุนเปลือก
ต้องตรวจสอบความเร็วในการหมุนที่เส้นผ่านศูนย์กลางการทำงานด้วย ความเร็วการเชื่อมเส้นรอบวงคือประมาณ π × เส้นผ่านศูนย์กลาง × รอบต่อนาที สำหรับเปลือกเส้นผ่านศูนย์กลาง 1 ม. และความเร็วในการเชื่อม 300 มม./นาที การหมุนที่ต้องการคือประมาณ 0.10 รอบต่อนาที ซึ่งช้ามาก ดังนั้นตัวกำหนดตำแหน่งจึงต้องมีเสถียรภาพและควบคุมได้ที่ความเร็วต่ำ ไม่ใช่เพียงแต่มีความสามารถรอบต่อนาทีสูงสุดที่สูงเท่านั้น หากแคตตาล็อกแสดงเฉพาะความเร็วสูงสุด ให้สอบถามความเร็วต่ำสุดที่ควบคุมได้และความเสถียรของความเร็วภายใต้น้ำหนักบรรทุก
ใช้ลำดับนี้: คำนวณมวลที่หมุน หาจุดศูนย์ถ่วง คำนวณโมเมนต์ ประมาณการแรงบิดความเร่งและแรงเสียดทาน จากนั้นเปรียบเทียบผลลัพธ์กับแรงบิดพิกัดของผู้กำหนดตำแหน่งที่ความเร็วที่ต้องการ หากชิ้นส่วนนั้นยาว ระยะห่างของลูกกลิ้งและเส้นผ่านศูนย์กลางเปลือกจะส่งผลต่อการกระจายน้ำหนักมากเท่ากับมวลรวม
จับคู่ประเภท Positioner กับเวิร์กโฟลว์
ประเภทที่ถูกต้องคือประเภทที่แสดงรอยเชื่อมที่ความสูงที่ปลอดภัยและมั่นคง โดยไม่ต้องบังคับให้ผู้ปฏิบัติงานต่อสู้กับฟิกซ์เจอร์ ควรตรวจสอบความจุและรูปทรงร่วมกัน แท่นหมุนแบบทั่วไปมีประสิทธิภาพสำหรับชิ้นส่วนขนาดกะทัดรัดที่สามารถจับยึดไว้ใกล้ศูนย์กลางได้ ตัวกำหนดตำแหน่งแบบเสาคู่หรือแบบ L เหมาะกับงานออฟเซ็ตหรืองานสูงที่โต๊ะต้องถึงชิ้นส่วน โรเตเตอร์แบบพอดีตัวเหมาะกับกระบอกสูบขนาดยาวที่ควรเปิดลูกกลิ้งแทนที่จะแขวนจากโต๊ะ
| ประเภท | ดีที่สุดสำหรับ | การตรวจสอบความจุ |
|---|---|---|
| เครื่องเล่นแผ่นเสียงแบบธรรมดา | การเชื่อม เฟรม หน้าแปลนขนาดกะทัดรัด | โหลดที่จุดศูนย์ถ่วง แรงบิดเอียง การควบคุมความเร็วต่ำ |
| คอลัมน์คู่หรือชนิด L | ชิ้นส่วนสูงหรือออฟเซ็ตที่เข้าถึงได้หลายด้าน | ช่วงเวลาที่เอื้อมถึงเต็มที่ ความแข็งของเสา การรับน้ำหนักของพื้น |
| เครื่องโรเตอร์แบบพอดีตัว | เปลือกยาว ท่อ และส่วนถัง | โหลดของลูกกลิ้ง เส้นผ่านศูนย์กลางของเปลือก แรงบิดของไดรฟ์ การยึดเหนี่ยวตามแนวแกน |
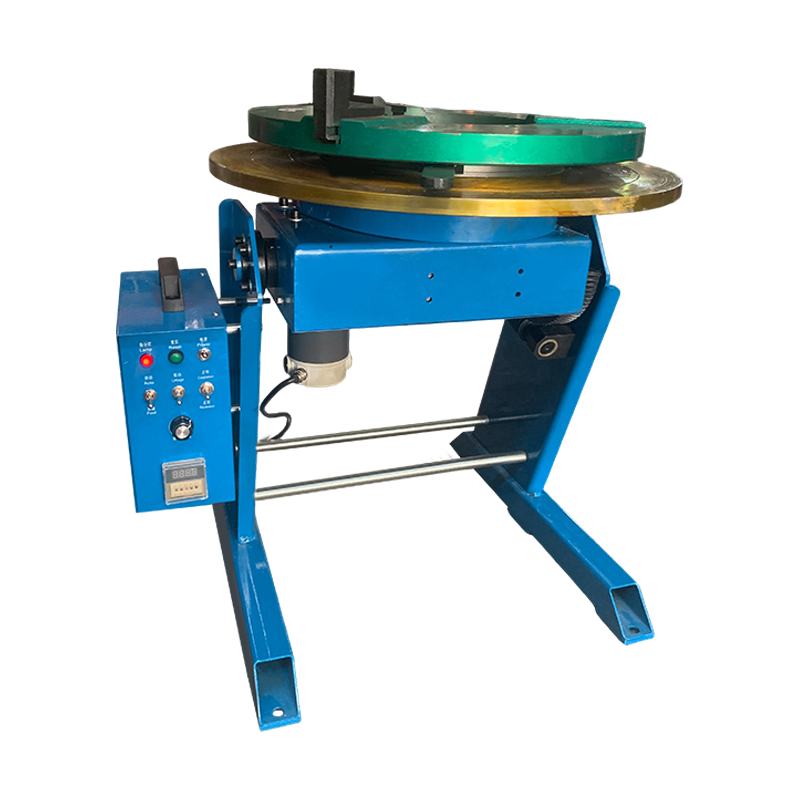
สำหรับงานติดโต๊ะ ให้ตรวจสอบที่มีอยู่ สแครชตำแหน่งการเชื่อม โดยการโหลดและการกำหนดค่า โต๊ะแบบธรรมดาที่รับน้ำหนัก 5 ตันมักจะเพียงพอสำหรับเฟรมขนาดเล็กถึงกลาง แต่ไม่ใช่หากจุดศูนย์ถ่วงอยู่ห่างจากศูนย์กลางหรือชิ้นส่วนที่ต้องการแรงบิดเอียงมาก
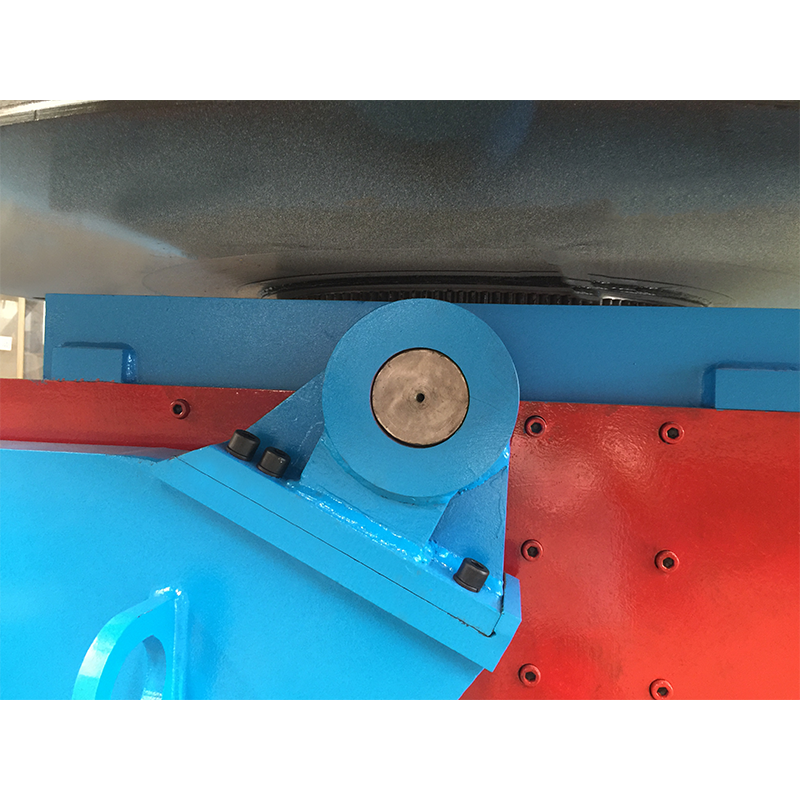 เครื่องกำหนดตำแหน่งการเชื่อมแบบธรรมดา 5T สำหรับชิ้นงานปานกลางถึงหนัก เครื่องกำหนดตำแหน่งโต๊ะเอียงและหมุนได้ 5 ตันพร้อมการควบคุมความเร็วแบบไม่มีขั้นตอน เหมาะสำหรับเฟรมขนาดเล็กถึงกลางเมื่อมีการตรวจสอบขีดจำกัดน้ำหนักและจุดศูนย์ถ่วง ดูผลิตภัณฑ์ →
ใช้ตัวหมุนเมื่อชิ้นส่วนยาว ไม่ใช่แค่หนักเท่านั้น
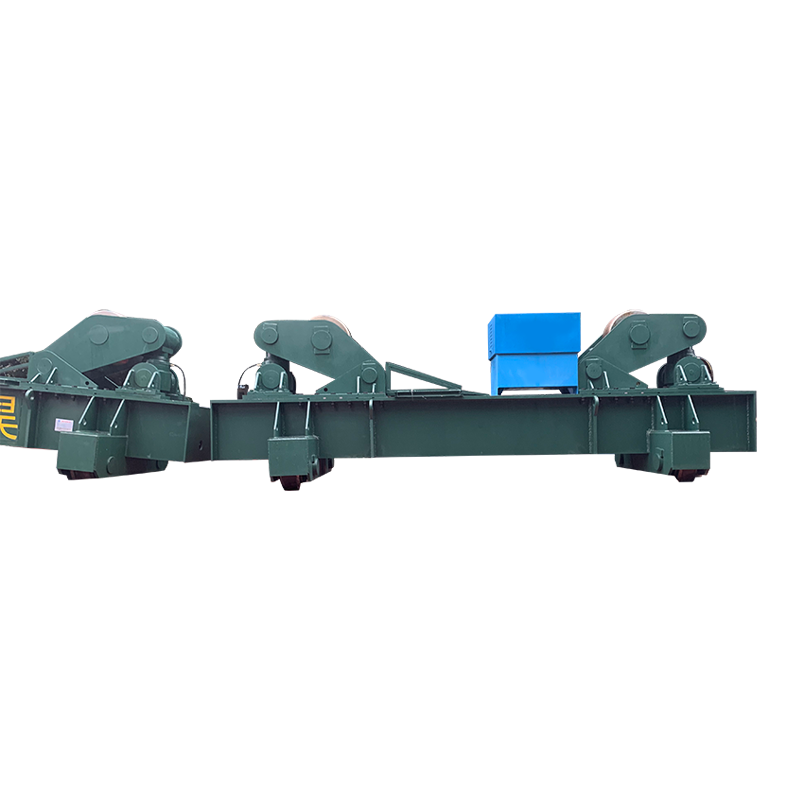
งานทรงกระบอกยาวมักจะอยู่บนโรเตเตอร์เนื่องจากมีลูกกลิ้งแบ่งปันภาระและสามารถหมุนการเชื่อมด้วยความเร็วคงที่ ตัวกำหนดตำแหน่งโต๊ะอาจกลายเป็นปัญหาคานยื่นได้ การตรวจสอบความจุเปลี่ยนแปลงไป: โหลดลูกกลิ้ง เส้นผ่านศูนย์กลางเปลือก จุดศูนย์ถ่วงตามแนวแกน และแรงบิดของไดรฟ์ที่จำเป็นในการเอาชนะแรงเสียดทานและการตกไข่เล็กน้อย
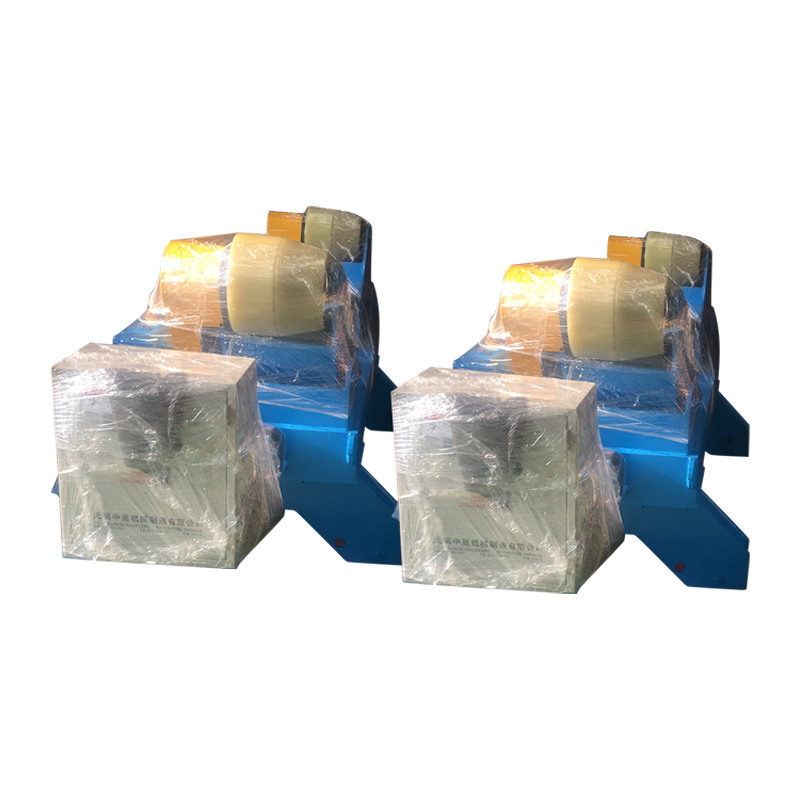
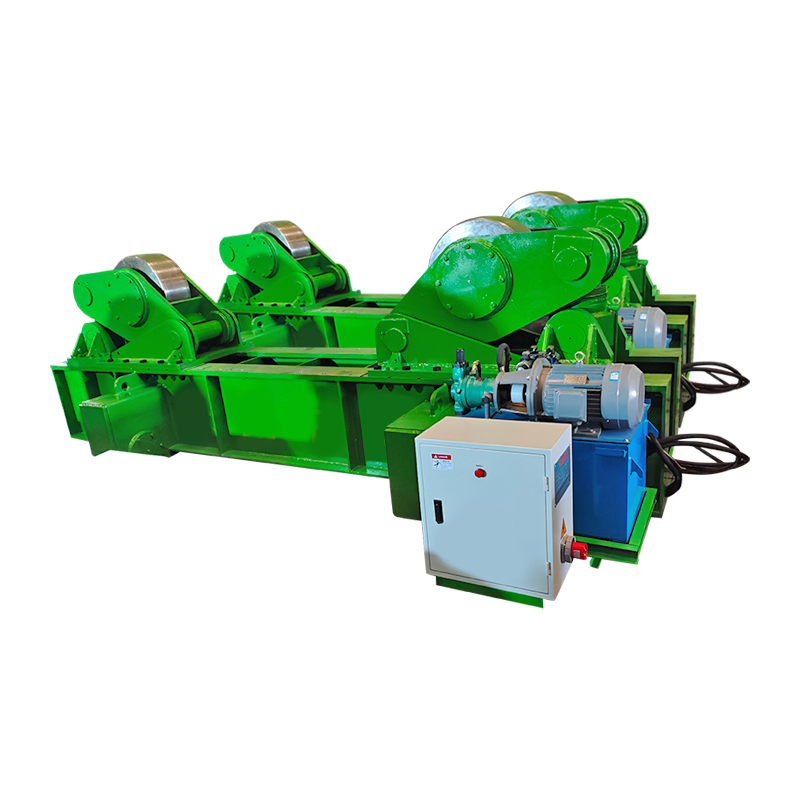
สำหรับส่วนของถังหรือท่อ ให้ยืนยันระยะห่างของลูกกลิ้งและความยาวที่ไม่รองรับของเปลือก หากงานเป็นทรงกระบอกยาวแทนที่จะเป็นชิ้นส่วนติดโต๊ะ ให้เปรียบเทียบ โรเตเตอร์เชื่อมและโครงลูกกลิ้งกลึง . จากนั้นเปรียบเทียบการจัดเรียงไดรฟ์และลูกกลิ้งกับเปลือกจริง
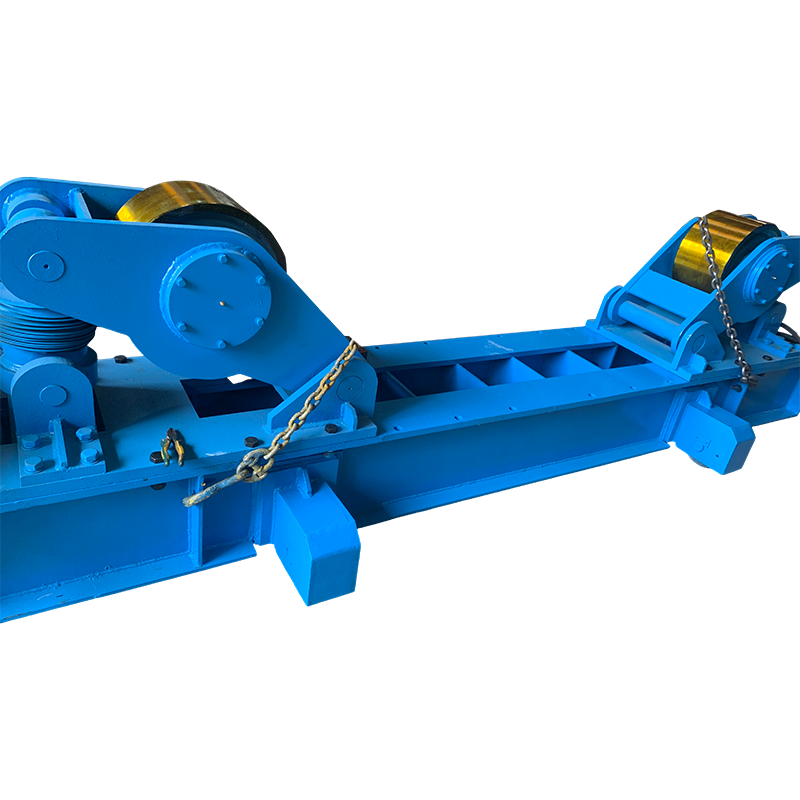 100T Fit-Up Welding Rotator พร้อมการเคลื่อนที่ของรางแบบแมนนวล โรเตเตอร์ขนาด 100 ตันสำหรับการประกอบกระบอกสูบขนาดกลางถึงขนาดใหญ่ พร้อมการเคลื่อนตัวของรางแบบแมนนวลและระยะห่างของลูกกลิ้งที่ปรับได้เพื่อรองรับการเชื่อมตะเข็บตามเส้นรอบวงและตามยาวที่มั่นคง ดูผลิตภัณฑ์ →
ยืนยันรอบการทำงาน การควบคุม และระยะขอบด้านความปลอดภัย
วงจรการทำงานเป็นตัวกำหนดว่าตัวกำหนดตำแหน่งที่มีลักษณะเพียงพอบนกระดาษจะอยู่รอดจากการผลิตหรือไม่ เครื่องจักรที่ได้รับการจัดอันดับสำหรับการจัดทำดัชนีเป็นครั้งคราวจะไม่เหมือนกับการจัดอันดับสำหรับการหมุนอย่างต่อเนื่อง สอบถามรอบการทำงานหรือพิกัด ED หน้าที่ของมอเตอร์และอินเวอร์เตอร์ อัตราเบรก และการสตาร์ทต่อชั่วโมงที่อนุญาต เซลล์การเชื่อมที่หมุนเกือบอย่างต่อเนื่องอาจต้องการการขับเคลื่อนและการระบายความร้อนที่แตกต่างจากสถานีติดตั้งที่ดัชนีไม่กี่ครั้งต่อกะ
การควบคุมควรตรงกับงานของผู้ปฏิบัติงาน แป้นเหยียบ ระบบควบคุมแบบจี้ อินเทอร์เฟซระยะไกล และการหมุนที่ประสานกันด้วยเสาการเชื่อมส่งผลต่อเวลารอบการทำงาน ความปลอดภัย และคุณภาพการเชื่อม ตัวกำหนดตำแหน่งควรอยู่ในตำแหน่งที่ไม่มีการเคลื่อนตัว เริ่มต้นและหยุดอย่างราบรื่น และอนุญาตให้หยุดฉุกเฉินโดยไม่มีการเคลื่อนไหวที่ไม่สามารถควบคุมได้
- ตรวจสอบน้ำหนักบรรทุกที่จุดศูนย์ถ่วงจริง ไม่ใช่เฉพาะน้ำหนักที่กำหนด
- ตรวจสอบช่วงความเร็ว แรงบิดที่ความเร็วต่ำ และความเสถียรของความเร็วภายใต้ภาระ
- ตรวจสอบรอบการทำงาน ประเภทเบรก และการสตาร์ทต่อชั่วโมงที่อนุญาต
- ตรวจสอบการหนีบ การต่อสายดิน การป้องกัน และการเข้าถึงการหยุดฉุกเฉิน
- ยืนยันการรับน้ำหนักของพื้น ฐานราก แหล่งจ่ายไฟ และระยะห่างในการยก
รายการตรวจสอบการเลือกปฏิบัติ
ใช้รายการตรวจสอบด้านล่างเพื่อเปลี่ยนข้อกำหนดที่คลุมเครือให้เป็นใบเสนอราคาที่สามารถเปรียบเทียบได้อย่างยุติธรรม เป้าหมายคือการทำให้ซัพพลายเออร์ทุกรายตอบคำถามทางเทคนิคเดียวกัน สำหรับงานง่ายๆ หน่วยมาตรฐานก็อาจเพียงพอแล้ว สำหรับงานผสมหรืองานหนัก ตัวกำหนดตำแหน่งแบบกำหนดเองมักจะถูกกว่าการปรับหน่วยมาตรฐานหลังการส่งมอบ
- แสดงรายการกลุ่มชิ้นงานทั้งหมดและโหลดปกติที่หนักที่สุด รวมถึงฟิกซ์เจอร์ด้วย
- ทำเครื่องหมายจุดศูนย์ถ่วงและออฟเซ็ตสูงสุดจากแกนหมุน
- กำหนดกระบวนการ: ตำแหน่งการเชื่อม มุมเอียง ความเร็วในการหมุน และรอบการทำงาน
- ตั้งค่าการทดสอบการยอมรับ: การทดสอบโหลด การทดสอบการหมุน การตรวจสอบความเร็ว และการตรวจสอบความปลอดภัย
- ยืนยันการเชื่อมต่อกับเสาเชื่อม หุ่นยนต์ หรือเซลล์ที่มีอยู่
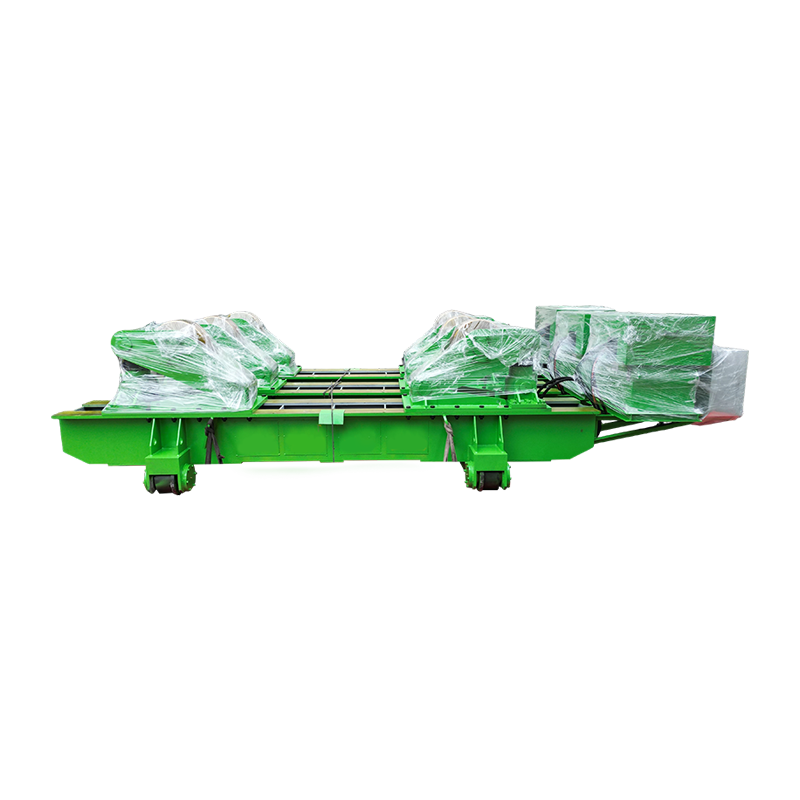
สำหรับรูปทรงที่ผิดปกติ โปรดขอแผนภาพโหลดและการคำนวณแรงบิดพร้อมใบเสนอราคา กลุ่มผลิตภัณฑ์ WeldNice แท่นหมุนแบบทั่วไปครอบคลุมงานขนาดเล็กและขนาดกลาง ในขณะที่ยูนิตที่ปรับแต่งเฉพาะจัดการกับชิ้นส่วนที่มีน้ำหนักมากหรือออฟเซ็ต
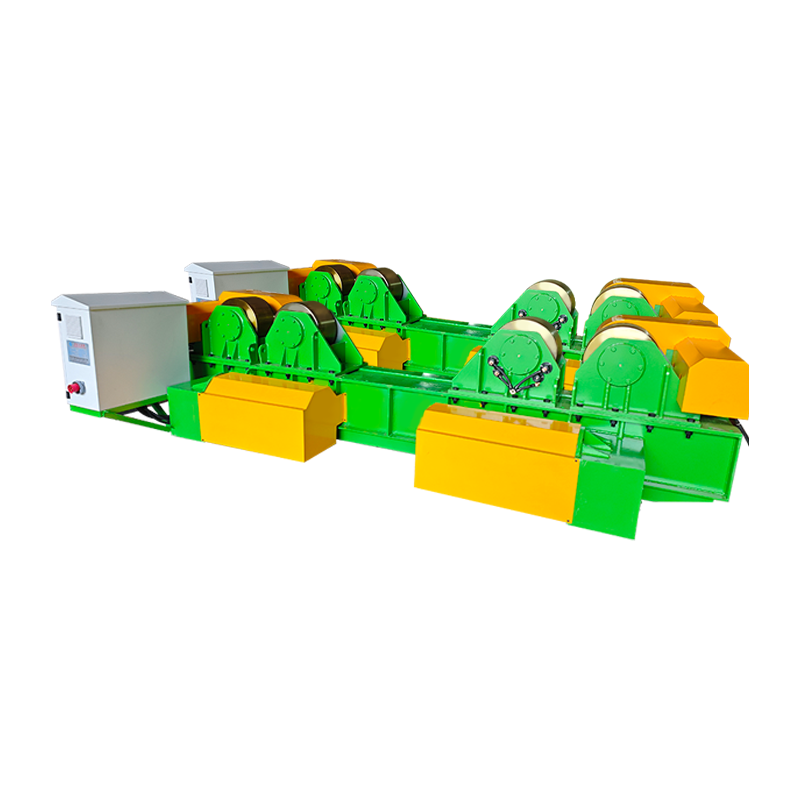
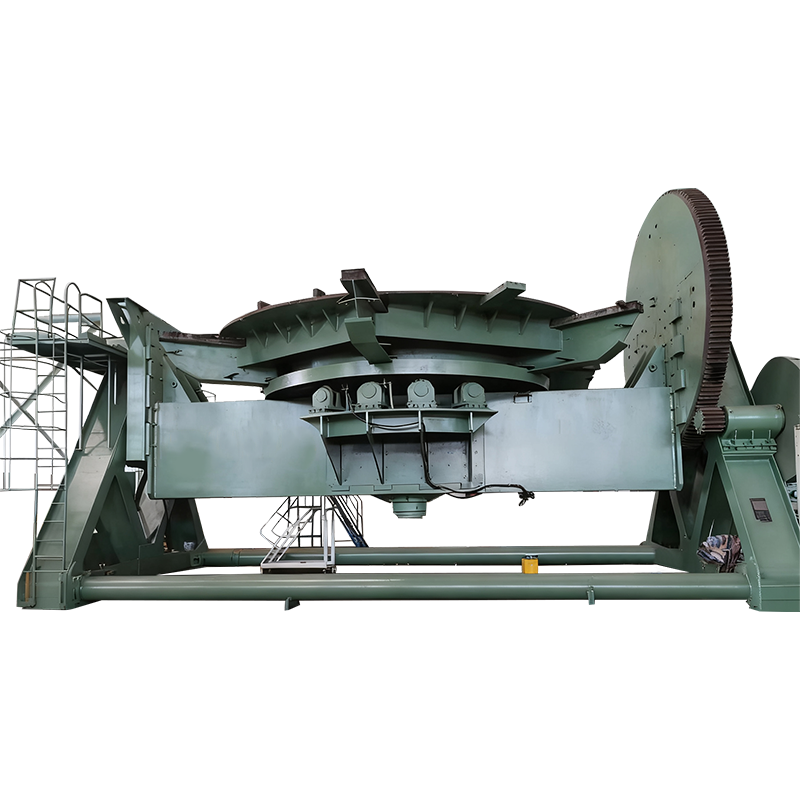 เครื่องกำหนดตำแหน่งการเชื่อม 300T สำหรับชิ้นงานทรงกระบอกหนัก ระบบกำหนดตำแหน่ง 300 ตันพร้อมโครงลูกกลิ้งปรับแนวได้เองและโบลต์สำหรับกระบอกสูบที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ โดยใช้ลูกกลิ้งโพลียูรีเทนและระบบขับเคลื่อนความถี่แปรผันเพื่อการหมุนที่มั่นคง ดูผลิตภัณฑ์ →
ความเสี่ยงในการจัดซื้อที่ต้องตรวจสอบก่อนสั่งซื้อ
ความเสี่ยงในการจัดซื้อจัดจ้างที่ใหญ่ที่สุดคือการเปรียบเทียบราคาโดยไม่ต้องเปรียบเทียบพื้นฐานกำลังการผลิต หน่วยที่มีราคาต่ำกว่าอาจใช้ไดรฟ์ที่เล็กกว่า โต๊ะที่สั้นกว่า หรือชุดลูกปืนที่เบากว่า ขอให้ซัพพลายเออร์แต่ละรายระบุพิกัดโหลดที่จุดศูนย์ถ่วงที่กำหนด แรงบิดที่อนุญาต ความเร็วของแรงบิดนั้น และรอบการทำงาน หากตัวเลขเหล่านั้นหายไป แสดงว่าราคาดังกล่าวไม่สามารถเทียบเคียงในทางเทคนิคได้
ยืนยันสิ่งที่ไม่รวมไว้ด้วย: เครื่องมือ แคลมป์ สลักเกลียวฐานราก การขนส่ง การทดสอบการใช้งาน การฝึกอบรม และชิ้นส่วนอะไหล่ ตัวกำหนดตำแหน่งที่มาถึงโดยไม่มีหัวจับหรือฟิกซ์เจอร์ที่ถูกต้องสามารถลบการประหยัดจากราคาเครื่องจักรที่ต่ำกว่าได้ สำหรับโครงการส่งออก ให้ตรวจสอบแรงดันไฟฟ้า ความถี่ ระดับการป้องกัน และภาษาของเอกสารประกอบก่อนจัดส่ง
สุดท้ายนี้ เห็นด้วยกับการทดสอบการยอมรับ การทดสอบการหมุนขณะไม่มีโหลดนั้นไม่เพียงพอสำหรับตัวกำหนดตำแหน่งที่มีน้ำหนักมาก การทดสอบควรรวมถึงโหลดที่กำหนดหรือโหลดทดสอบที่ตกลงกัน การตรวจสอบเสถียรภาพที่ความเร็วต่ำ การตรวจสอบเบรก และการตรวจสอบอุปกรณ์ความปลอดภัย
คำถามที่พบบ่อย
ฉันจะคำนวณความจุของตัวกำหนดตำแหน่งการเชื่อมที่ต้องการได้อย่างไร
คำนวณมวลการหมุนทั้งหมดก่อน จากนั้นจึงบวกค่าชดเชยจุดศูนย์ถ่วงและแรงบิดที่จำเป็นในการหมุน เอียง หรือหยุดโหลด เปรียบเทียบผลลัพธ์นั้นกับพิกัดโหลดและแรงบิดของผู้กำหนดตำแหน่งที่ความเร็วที่ต้องการ และรักษาระยะขอบที่เป็นประโยชน์สำหรับรูปแบบเครื่องมือและการติดตั้ง
น้ำหนักที่สูงกว่าจะดีกว่าเสมอหรือไม่?
ไม่ น้ำหนักที่สูงขึ้นสามารถเพิ่มต้นทุน ความสูง และน้ำหนักบรรทุกของพื้นได้โดยไม่ต้องปรับปรุงรอยเชื่อม ทางเลือกที่ดีกว่าคือเครื่องจักรที่เหมาะกับน้ำหนักบรรทุก จุดศูนย์ถ่วง ความเร็ว และรอบการทำงาน โดยมีระยะขอบที่ปลอดภัยแต่ไม่มากเกินไป
ความสามารถในการรับน้ำหนักและความสามารถในการบิดแตกต่างกันอย่างไร?
ความสามารถในการรับน้ำหนักคือมวลที่โครงสร้างและแบริ่งสามารถรองรับได้ ความสามารถในการบิดคือความพยายามในการเลี้ยวที่ตัวขับเคลื่อนและโครงสร้างสามารถส่งผ่านได้ เครื่องจักรสามารถรองรับโหลดได้แต่ยังคงไม่สามารถหมุนได้อย่างราบรื่นหากจุดศูนย์ถ่วงอยู่ห่างจากแกนมากเกินไป
เมื่อใดที่ฉันควรเลือกโรเตเตอร์แทนตัวกำหนดตำแหน่งจานหมุน
เลือกโรเตเตอร์สำหรับงานทรงกระบอกยาว เช่น ถัง ท่อ และเปลือก เนื่องจากลูกกลิ้งรองรับชิ้นส่วนตามความยาว เลือกแท่นหมุนสำหรับชิ้นส่วนขนาดกะทัดรัดที่ต้องเอียงและหมุนรอบแกนของโต๊ะ
สิ่งที่ควรรวมอยู่ในใบเสนอราคากำลังการผลิต?
ใบเสนอราคาควรประกอบด้วยพิกัดโหลด ค่าชดเชยจุดศูนย์ถ่วงที่อนุญาต แรงบิด ช่วงความเร็ว รอบการทำงาน ประเภทการควบคุม ขอบเขตเครื่องมือ ข้อกำหนดพื้นฐาน และการทดสอบการยอมรับ หากไม่มีรายละเอียดเหล่านั้น การเปรียบเทียบราคาจะไม่สมบูรณ์