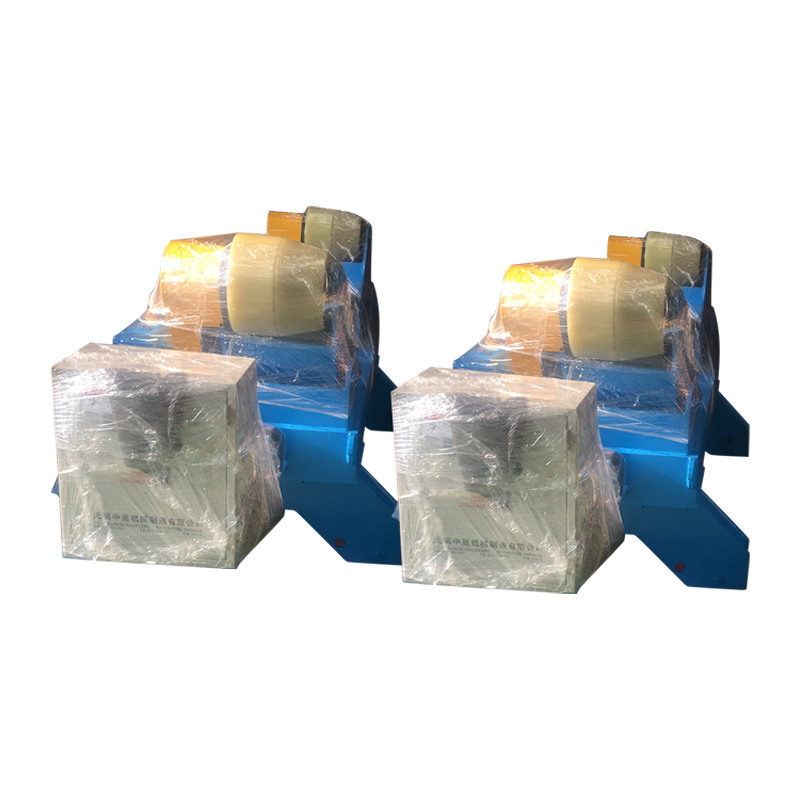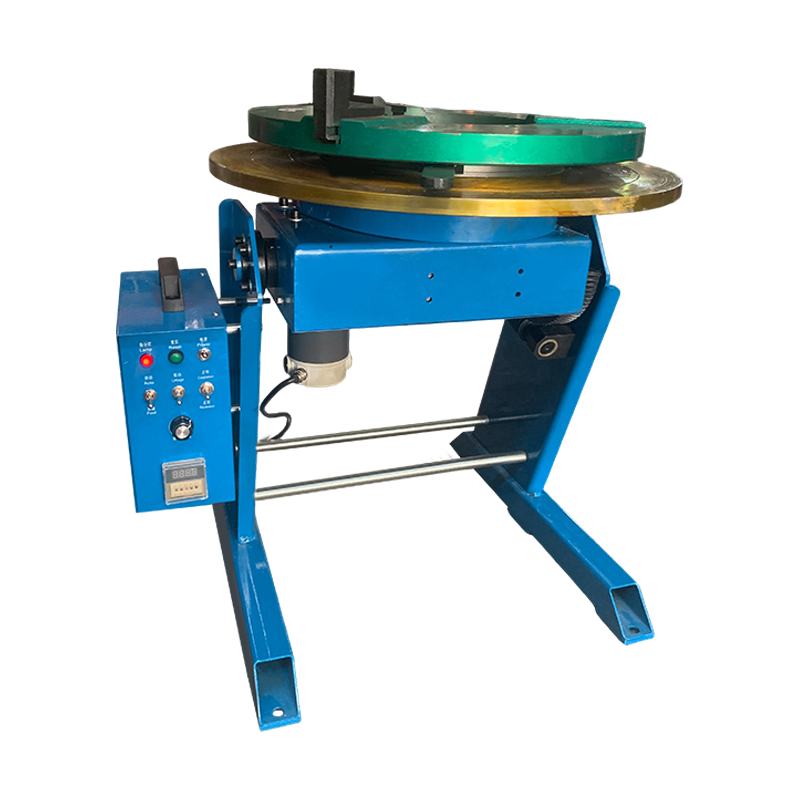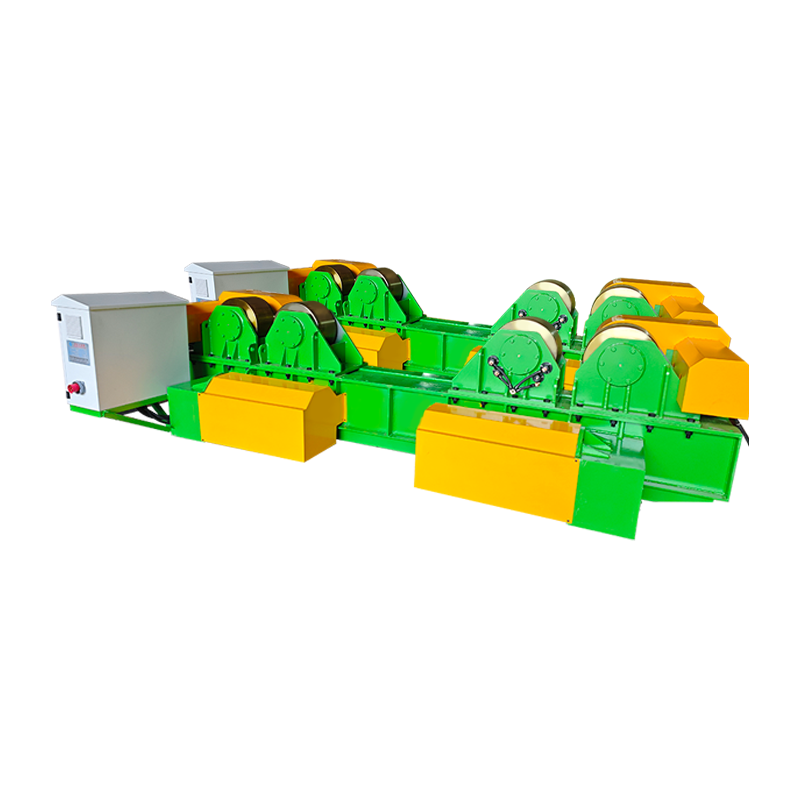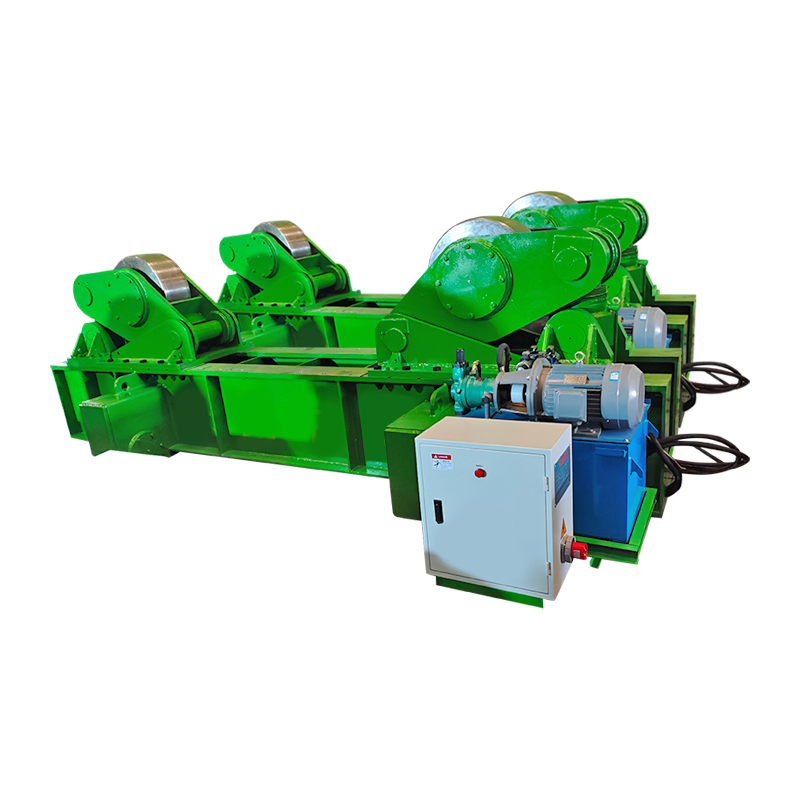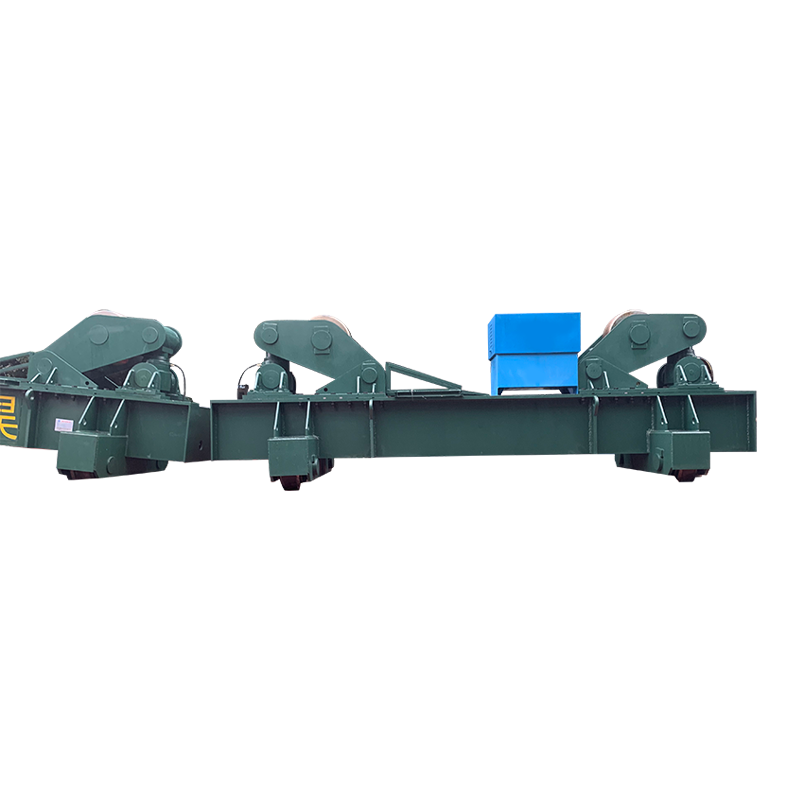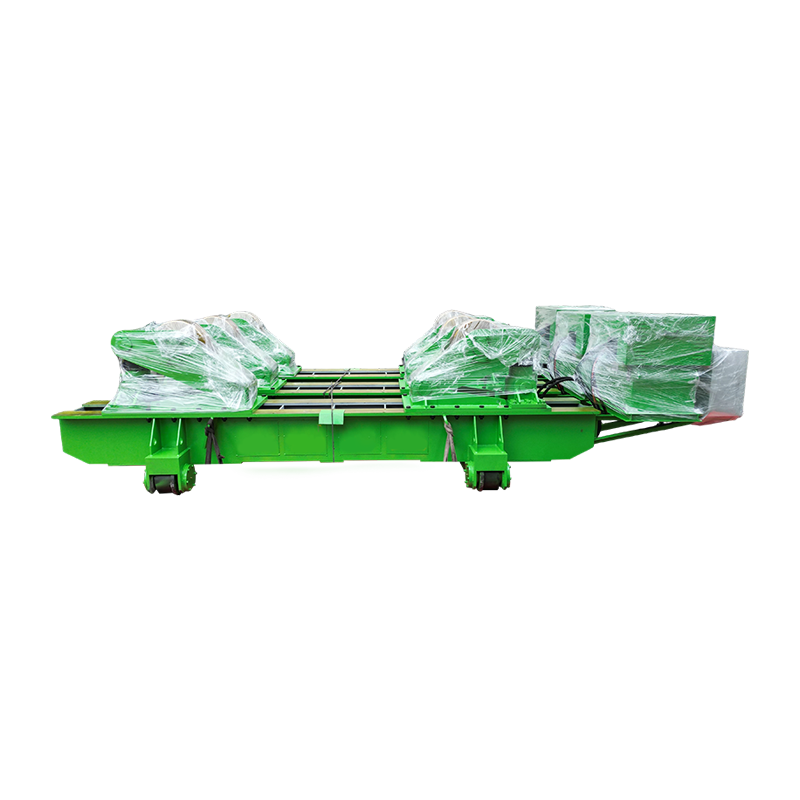
อ เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ เป็นอุปกรณ์ทางกลแบบใช้มอเตอร์ซึ่งจะยึด หมุน และเอียงชิ้นงานระหว่างการเชื่อม เพื่อให้มั่นใจว่ารอยเชื่อมยังคงอยู่ในตำแหน่งเรียบหรือแนวนอนที่เหมาะสมที่สุด ด้วยการขจัดการจัดตำแหน่งใหม่ด้วยตนเองและลดเวลาที่ไม่ใช่ส่วนโค้ง ทำให้สามารถเพิ่มภาพรวมได้ ประสิทธิภาพการเชื่อม 40% ถึง 60% เมื่อเทียบกับวิธีการจัดตำแหน่งแบบแมนนวล ตามการศึกษาประสิทธิภาพการผลิต
1. ทำความเข้าใจฟังก์ชันหลักของเครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ
ในระดับพื้นฐานที่สุด ก เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ แก้ปัญหาความท้าทายที่เกิดขึ้นอย่างต่อเนื่องในการผลิตโลหะ: ความจำเป็นในการเชื่อมส่วนประกอบที่ซับซ้อนจากหลายมุม ในขณะที่ยังคงรักษาคุณภาพการเชื่อมและความปลอดภัยของผู้ปฏิบัติงาน อุปกรณ์ประกอบด้วยโต๊ะทำงานที่ขับเคลื่อนด้วยมอเตอร์ซึ่งติดตั้งอยู่บนฐานที่เอียงได้ ซึ่งควบคุมผ่านอินเทอร์เฟซที่ตั้งโปรแกรมได้ซึ่งช่วยให้หมุนและกำหนดตำแหน่งเชิงมุมได้อย่างแม่นยำ
หลักการปฏิบัติงานตรงไปตรงมาแต่ทรงพลัง ชิ้นงานจะถูกยึดไว้กับแผ่นหน้าของตัวกำหนดตำแหน่งโดยใช้แคลมป์หรือหัวจับ จากนั้นผู้ปฏิบัติงานใช้แป้นควบคุมหรือแป้นเหยียบเพื่อหมุนชิ้นส่วน เพื่อให้พื้นที่เชื่อมแต่ละจุดอยู่ในตำแหน่งเรียบที่เหมาะสม โดยทั่วไปจะอยู่ภายในความคลาดเคลื่อน 15 องศาจากแนวนอน การวางแนวที่ใช้แรงโน้มถ่วงช่วยให้สระเชื่อมหลอมเหลวไหลได้อย่างสม่ำเสมอ ทำให้เกิดข้อต่อที่แข็งแรงและสม่ำเสมอมากขึ้นโดยใช้วัสดุตัวเติมน้อยลง
ระบบสมัยใหม่รวมเอาไดรฟ์แบบปรับความเร็วได้ ซึ่งช่วยให้หมุนได้เร็วตั้งแต่ต่ำเพียง 0.1 รอบต่อนาทีสำหรับการเชื่อมส่วนหนาที่แม่นยำถึง 10 รอบต่อนาทีสำหรับตะเข็บเส้นรอบวงความเร็วสูงบนส่วนประกอบขนาดเล็ก โดยทั่วไปกลไกการเอียงจะมีช่วงตั้งแต่ 0 ถึง 135 องศา ทำให้สามารถเข้าถึงมุมข้อต่อได้เกือบทุกมุม โดยที่ผู้ปฏิบัติงานไม่ต้องขยับชิ้นงาน
2. วิธีที่เครื่องกำหนดตำแหน่งการเชื่อมแบบอัตโนมัติช่วยปรับปรุงประสิทธิภาพการเชื่อมอย่างมาก
2.1 การลดเวลาที่ไม่ใช่อาร์คเพื่อเพิ่มผลผลิตสูงสุด
ผู้มีส่วนร่วมที่ยิ่งใหญ่ที่สุดเพียงคนเดียวในการปรับปรุง ประสิทธิภาพการเชื่อม คือการลดลงอย่างมากในเวลาที่ไม่ใช่อาร์ค ซึ่งเป็นช่วงเวลาที่หัวเชื่อมไม่สะสมวัสดุอย่างแข็งขัน งานวิจัยที่ตีพิมพ์โดย American Welding Society ระบุว่าในการเชื่อมด้วยมือโดยไม่มีอุปกรณ์กำหนดตำแหน่ง ปัจจัยเวลาอาร์คออน ซึ่งมักเรียกว่าปัจจัยผู้ปฏิบัติงาน อาจมีค่าต่ำถึง 15% ถึง 25% สำหรับการประกอบที่ซับซ้อน ผู้ผลิตที่ใช้เวลาแปดชั่วโมงในการจัดการและเปลี่ยนตำแหน่งส่วนประกอบเหล็กหนักด้วยตนเองอาจบรรลุการเชื่อมจริงเพียงสองชั่วโมงเท่านั้น
ด้วย เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ ปัจจัยตัวดำเนินการสามารถเพิ่มขึ้นเป็น 45% ถึง 65% แทนที่จะหยุดเพื่อคลายแคลมป์ ยก หมุน และยึดชุดประกอบ 200 กิโลกรัมกลับเข้าที่ระหว่างการเชื่อมแต่ละครั้ง ช่างเชื่อมจะกดแป้นเหยียบเพื่อให้ได้แนวที่ต้องการภายในไม่กี่วินาที ตลอดระยะเวลาการทำงาน 2,000 ชั่วโมงต่อปี ความแตกต่างนี้ส่งผลให้มีเวลาอาร์กเพิ่มขึ้นประมาณ 900 ชั่วโมงต่อสถานีเชื่อม ช่วยเพิ่มปริมาณงานเป็นสองเท่าโดยไม่ต้องเพิ่มแรงงาน
2.2 ขจัดการจัดการด้วยมือสำหรับชิ้นงานที่หนักกว่า
การเปลี่ยนตำแหน่งการผลิตที่มีน้ำหนักมากด้วยตนเองทำให้เกิดความไร้ประสิทธิภาพและความเสี่ยงด้านความปลอดภัย การประกอบที่มีน้ำหนัก 150 กิโลกรัมอาจต้องใช้คนงานสองคน และเครนสะพานหนึ่งตัว และใช้เวลาสิบนาทีในการหมุน 90 องศาระหว่างลำดับการเชื่อม ในระหว่างช่วงเวลานี้ อาร์คการเชื่อมจะถูกดับ การเชื่อมจะเย็นลง และขั้นตอนการรีสตาร์ทจะต้องคำนึงถึงการควบคุมอุณหภูมิระหว่างทางที่เหมาะสม
อ เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ ด้วยความจุ 500 กิโลกรัม สามารถหมุนชิ้นงานเดียวกันนั้นผ่านมุมที่ต้องการได้ภายในเวลาไม่ถึง 30 วินาที ควบคุมทั้งหมดโดยผู้ปฏิบัติงานเพียงคนเดียว ผลกระทบทางเศรษฐกิจสามารถวัดได้: โดยสมมติว่าอัตราค่าแรงอยู่ที่ 45 เหรียญสหรัฐฯ ต่อชั่วโมง และเหตุการณ์ในการเปลี่ยนตำแหน่ง 6 ครั้งต่อกะ การดำเนินการแบบแมนนวลมีค่าใช้จ่ายประมาณ 45 เหรียญสหรัฐฯ ในด้านค่าแรงเพียงอย่างเดียวสำหรับการจัดการ ซึ่งเป็นค่าใช้จ่ายที่เกิดขึ้นซ้ำทุกวันในทุกเซลล์การเชื่อม กว่าหนึ่งปีที่มี 240 วันทำการ ตัวกำหนดตำแหน่งตัวเดียวช่วยลดต้นทุนค่าแรงในการจัดการโดยตรงได้เกือบ 11,000 ดอลลาร์ ในขณะเดียวกันก็เพิ่มเวลาอาร์คไปพร้อมๆ กัน
2.3 การเพิ่มคุณภาพการเชื่อมด้วยการวางตำแหน่งข้อต่อที่เหมาะสมที่สุด
การเชื่อมในตำแหน่งเรียบจะทำให้ได้รอยเชื่อมคุณภาพสูงสุดและมีอัตราการสะสมสูงสุดอย่างสม่ำเสมอ เมื่อรอยต่อวางอยู่ในแนวราบ แรงโน้มถ่วงจะช่วยในการสร้างแนวเชื่อม ทำให้สามารถใช้อิเล็กโทรดที่มีเส้นผ่านศูนย์กลางใหญ่ขึ้นหรือความเร็วในการป้อนลวดที่สูงขึ้นได้โดยไม่เสี่ยงต่อการตัดด้านล่าง การทับซ้อนกัน หรือการขาดฟิวชัน รหัสการเชื่อมเชิงโครงสร้างของ American Welding Society ตระหนักดีว่าการเชื่อมในตำแหน่งเรียบยอมให้พารามิเตอร์อินพุตความร้อนสูงกว่าตำแหน่งแนวตั้งหรือเหนือศีรษะ ส่งผลให้เจาะได้ลึกกว่าและความเร็วในการเคลื่อนที่เร็วขึ้น
อ เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ ทำให้ทุกข้อต่อเป็นข้อต่อตำแหน่งแบน พิจารณาการประกอบแบบท่อต่อหน้าแปลนซึ่งต้องมีการเชื่อมเส้นรอบวง 360 องศา หากไม่มีตัวกำหนดตำแหน่ง ช่างเชื่อมจะต้องเคลื่อนผ่านตำแหน่งแนวราบ แนวตั้ง และเหนือศีรษะขณะเคลื่อนที่ไปรอบๆ ท่อ ด้วยตัวกำหนดตำแหน่ง ท่อจะหมุนอย่างต่อเนื่องในขณะที่คบเพลิงยังคงอยู่ที่ตำแหน่ง 12 นาฬิกา เพื่อรักษาการควบคุมแอ่งน้ำอย่างเหมาะสมตลอด ข้อมูลการทดสอบจากโรงงานผลิตแสดงให้เห็นว่าวิธีการนี้ช่วยเพิ่มอัตราการสะสมของรอยเชื่อมท่อเส้นรอบวงได้ 30% ถึง 50% ขณะเดียวกันก็ลดข้อบกพร่องในการเชื่อมได้มากถึง 70%
2.4 การปรับปรุงความสม่ำเสมอในการเชื่อมการผลิตซ้ำ
ในสภาพแวดล้อมการผลิตที่มีการเชื่อมส่วนประกอบที่เหมือนกันซ้ำๆ ความสม่ำเสมอจะกลายเป็นตัวชี้วัดคุณภาพหลัก ช่างเชื่อมด้วยมือที่มีทักษะย่อมหลีกเลี่ยงการเปลี่ยนแปลงเล็กน้อยของความเร็วในการเคลื่อนที่ มุมของคบเพลิง และรูปแบบการทอจากส่วนหนึ่งไปยังอีกส่วนหนึ่ง แม้ว่าช่างเชื่อมที่มีประสบการณ์สูงจะสามารถรักษาความสม่ำเสมอที่โดดเด่นได้ แต่ความแปรปรวนโดยธรรมชาติของการวางตำแหน่งแบบแมนนวลโดยสมบูรณ์จะสร้างโอกาสในการเบี่ยงเบนของมิติ
อ เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ เมื่อใช้ร่วมกับแท่นเชื่อมแบบใช้เครื่องจักรหรือแม้แต่คบเพลิงแบบบังคับด้วยมือจะช่วยลดความแปรปรวนนี้ได้อย่างมาก ตัวกำหนดตำแหน่งให้ความเร็วการหมุนและทิศทางเท่ากันสำหรับทุกชิ้นส่วนในชุด เมื่อตั้งค่าให้หมุนที่ 0.8 รอบต่อนาทีสำหรับการเชื่อมฟิเลต์ขนาด 12 มิลลิเมตร ส่วนประกอบทุกชิ้นจะได้รับการเคลื่อนที่เป็นเส้นรอบวงเหมือนกัน ข้อมูลจากบันทึกการควบคุมคุณภาพในการผลิตเครื่องจักรกลหนักระบุว่าการรวมตำแหน่งอัตโนมัติช่วยลดความคลาดเคลื่อนของมิติการเชื่อมได้ 40% ถึง 55% ซึ่งช่วยลดความจำเป็นในการยืดผมหรือการทำงานซ้ำหลังการเชื่อมให้เหลือน้อยที่สุด
2.5 การลดต้นทุนการทำงานซ้ำและความสิ้นเปลืองวัสดุ
การทำงานซ้ำถือเป็นหนึ่งในต้นทุนที่ซ่อนอยู่ที่สำคัญที่สุดในการเชื่อม การถอดรอยเชื่อมที่ชำรุดออก เตรียมรอยต่ออีกครั้ง และการเชื่อมใหม่อาจใช้แรงงานและวัสดุของการเชื่อมเดิมถึงสามถึงห้าเท่า ข้อมูลอุตสาหกรรมที่รวบรวมโดยโครงการขยายการผลิตของสถาบันมาตรฐานและเทคโนโลยีแห่งชาติ ชี้ให้เห็นว่าต้นทุนการทำงานซ้ำและเศษซากในร้านแปรรูปที่ไม่มีอุปกรณ์ระบุตำแหน่งที่เพียงพอสามารถเกิน 8% ของต้นทุนการผลิตทั้งหมด
โดยทำให้สามารถเชื่อมตำแหน่งเรียบได้สม่ำเสมอด้วยการจัดการคบเพลิงที่เหมาะสม เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ ระบุสาเหตุที่แท้จริงของข้อบกพร่องทั่วไปโดยตรง ความพรุนที่เกิดจากมุมคบเพลิงที่ไม่เหมาะสม การขาดฟิวชันจากการเข้าถึงข้อต่อที่ไม่ดี และโปรไฟล์เม็ดบีดที่ไม่ปกติจากการเชื่อมในตำแหน่งจะลดลงอย่างมาก ร้านค้าที่รวมการวางตำแหน่งแบบอัตโนมัติเข้ากับขั้นตอนการทำงานมักจะรายงานการลดอัตราการทำงานซ้ำจากช่วง 6% เป็น 8% ลงไปต่ำกว่า 2% ซึ่งช่วยประหยัดแรงงานโดยตรง ก๊าซป้องกัน สารเติมโลหะ และวัสดุสิ้นเปลืองในการเจียร
2.6 การปรับปรุงความปลอดภัยของผู้ปฏิบัติงานและลดความเหนื่อยล้า
การเชื่อมในตำแหน่งที่ไม่เอื้ออำนวย เช่น เหนือศีรษะ แนวตั้ง หรือบริเวณที่คับแคบ จะทำให้ผู้ปฏิบัติงานเกิดความเครียดอย่างมาก ความผิดปกติของระบบกระดูกและกล้ามเนื้อเป็นสาเหตุของการบาดเจ็บถึงขั้นหยุดงานในหมู่ช่างเชื่อมอย่างไม่สมสัดส่วน โดยสำนักงานสถิติแรงงานแห่งสหรัฐอเมริการายงานว่ามีอัตราอุบัติการณ์สูงกว่าค่าเฉลี่ยการผลิต 30% สำหรับธุรกิจการค้าที่เกี่ยวข้องกับการเชื่อม การยกและการจัดตำแหน่งรอยเชื่อมหนักด้วยมือทำให้ความเสี่ยงนี้เพิ่มมากขึ้น
อ เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ ช่วยให้ผู้ปฏิบัติงานทำงานในท่านั่งหรือยืนที่สะดวกสบายในระดับเอว โดยมีรอยเชื่อมแบนและเข้าถึงได้ การปรับปรุงตามหลักสรีระศาสตร์นี้ช่วยลดความเหนื่อยล้า ลดความเสี่ยงในการบาดเจ็บ และทำให้ระยะเวลาการทำงานมีประสิทธิภาพยาวนานขึ้น ช่างเชื่อมที่ก่อนหน้านี้จำเป็นต้องหยุดพักบ่อยๆ เพื่อพักผ่อนจากการทำงานเหนือศีรษะสามารถรักษาการผลิตที่สม่ำเสมอตลอดกะได้ ผลผลิตที่เพิ่มขึ้นนั้นมีความหมาย: การลดลง 15% ของการชะลอตัวที่เกี่ยวข้องกับความเหนื่อยล้าในช่วงกะแปดชั่วโมง จะเพิ่มเวลาในการเชื่อมที่มีประสิทธิผลประมาณ 45 นาทีทุกวัน
3. การใช้งานที่สำคัญทั่วทั้งภาคอุตสาหกรรม
ความอเนกประสงค์ของ เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติs ทำให้เป็นสิ่งที่ขาดไม่ได้ในอุตสาหกรรมการผลิตและการแปรรูปที่หลากหลาย ตารางต่อไปนี้แสดงการใช้งานทั่วไปและคุณประโยชน์ด้านประสิทธิภาพเฉพาะที่ได้รับในแต่ละภาคส่วน
| ภาคอุตสาหกรรม | การใช้งานทั่วไป | ประสิทธิภาพหลักที่ได้รับ |
|---|---|---|
| การผลิตเครื่องจักรกลหนัก | ชุดประกอบแขนและบูมของรถขุด | ลดเวลาในการจัดการ 50% สำหรับการเชื่อม 500 กก |
| การผลิตภาชนะรับความดัน | ตะเข็บตามยาวและเส้นรอบวงของเปลือก | อัตราการสะสมเพิ่มขึ้น 40% ด้วย SAW ตำแหน่งแบน |
| การผลิตท่อสปูล | การเชื่อมแบบแปลนต่อท่อและการเชื่อมแบบท่อต่อฟิตติ้ง | ลดอัตราข้อบกพร่องในการเชื่อมบนข้อต่อเส้นรอบวงลง 60% |
| การผลิตชิ้นส่วนยานยนต์ | ตัวเรือนเพลาและส่วนประกอบย่อยของระบบกันสะเทือน | รอบเวลาลดลงจาก 12 นาทีเหลือ 7 นาทีต่อส่วน |
| การผลิตหอลม | ส่วนทาวเวอร์เชื่อมภายในและภายนอก | ปัจจัยผู้ปฏิบัติงานดีขึ้นจาก 22% เป็น 55% |
ตารางที่ 1: การปรับปรุงประสิทธิภาพทำได้สำเร็จผ่านการบูรณาการเครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติในภาคอุตสาหกรรมหลักๆ โดยอิงตามข้อมูลกรณีศึกษาที่เผยแพร่จากสมาคมอุตสาหกรรมการผลิตและผู้ผลิตอุปกรณ์
4. การเปรียบเทียบการกำหนดตำแหน่งด้วยตนเองกับการกำหนดตำแหน่งอัตโนมัติ: การวิเคราะห์เชิงปริมาณ
การทำความเข้าใจความแตกต่างที่จับต้องได้ระหว่างการวางตำแหน่งแบบแมนนวลและแบบอัตโนมัติจำเป็นต้องมีการตรวจสอบเมตริกประสิทธิภาพหลักแบบเทียบเคียงกัน การเปรียบเทียบด้านล่างเน้นย้ำว่าเหตุใดร้านค้าที่เปลี่ยนผ่านจึงมักจะได้รับผลตอบแทนจากการลงทุนภายใน 12 ถึง 18 เดือน
| ตัวชี้วัดประสิทธิภาพ | การวางตำแหน่งด้วยตนเอง | เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ |
|---|---|---|
| ปัจจัยตัวดำเนินการ (เวลา Arc-On) | 15% ถึง 25% | 45% ถึง 65% |
| เวลาเปลี่ยนตำแหน่งต่อเหตุการณ์ (ชิ้นส่วน 150 กก.) | 8 ถึง 15 นาที | 15 ถึง 30 วินาที |
| อัตราข้อบกพร่องในการเชื่อม | รอยเชื่อม 6% ถึง 8% | รอยเชื่อม 1% ถึง 2% |
| อัตราการสะสม (FCAW เทียบเท่าตำแหน่งคงที่) | 2.5 ถึง 3.5 กิโลกรัมต่อชั่วโมง | 4.5 ถึง 6.5 กก. ต่อชั่วโมง |
| บุคลากรที่จำเป็นสำหรับการประกอบหนัก | คนงาน 2 ถึง 3 คน | คนงาน 1 คน |
| อnual Rework Cost (per welding station) | 8,000 ดอลลาร์ถึง 15,000 ดอลลาร์ | 1,500 ดอลลาร์ถึง 3,500 ดอลลาร์ |
ตารางที่ 2: การวิเคราะห์เปรียบเทียบการวัดตำแหน่งแบบแมนนวลกับการวัดประสิทธิภาพของตัวกำหนดตำแหน่งการเชื่อมแบบอัตโนมัติ ข้อมูลที่ได้มาจากเกณฑ์มาตรฐานอุตสาหกรรมที่รวบรวมโดยโปรแกรมการขยายความร่วมมือด้านการผลิตและการอ้างอิงทางวิศวกรรมการเชื่อม โดยอิงจากการดำเนินการแปรรูปขนาดกลาง
5. ประเภทของตัวกำหนดตำแหน่งการเชื่อมอัตโนมัติและเกณฑ์การคัดเลือก
การเลือกการกำหนดค่าที่ถูกต้องของ เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ ส่งผลโดยตรงต่อประสิทธิภาพที่ได้รับในแอปพลิเคชันเฉพาะ ตลาดมีหมวดหมู่ที่แตกต่างกันหลายประเภท โดยแต่ละหมวดหมู่ได้รับการปรับให้เหมาะกับรูปทรงของชิ้นงานและข้อกำหนดในการผลิตโดยเฉพาะ
5.1 ตัวกำหนดตำแหน่งโรตารีแกนเดียว
หน่วยแกนเดี่ยวให้การหมุนรอบแกนแนวตั้งหรือแนวนอน และแสดงถึงจุดเริ่มต้นที่พบบ่อยและประหยัดที่สุดในการวางตำแหน่งอัตโนมัติ โต๊ะหมุนแกนแนวนอนที่มีความจุ 300 กิโลกรัมและเส้นผ่านศูนย์กลางของแผ่นหน้า 600 มิลลิเมตร ถือเป็นแบบทั่วไปสำหรับงานประกอบทั่วไป ระบบเหล่านี้มีความเป็นเลิศในการเชื่อมท่อตามเส้นรอบวง การสร้างภาชนะทรงกระบอก และการใช้งานใดๆ ที่ต้องการการหมุนอย่างต่อเนื่องด้วยความเร็วที่ควบคุม ราคาสำหรับตัวกำหนดตำแหน่งแกนเดียวเกรดอุตสาหกรรมที่เหมาะสำหรับสภาพแวดล้อมการผลิตโดยทั่วไปจะอยู่ในช่วง 6,000 ถึง 25,000 เหรียญสหรัฐ ขึ้นอยู่กับความสามารถในการรับน้ำหนักและความซับซ้อนในการควบคุม
5.2 ตัวกำหนดตำแหน่งแบบเอียงและหมุนสองแกน
ระบบสองแกนเพิ่มกลไกการเอียงให้กับโต๊ะหมุน ช่วยให้สามารถวางตำแหน่งเชิงมุมแบบผสมได้ ผู้ปฏิบัติงานสามารถเอียงชิ้นงานได้ 45 องศา แล้วหมุน โดยนำเสนอรอยเชื่อมฟิเลต์ในตำแหน่งเรียบโดยไม่คำนึงถึงรูปทรงของชิ้นส่วน ตัวกำหนดตำแหน่งเหล่านี้จัดการกับโครงสร้างที่ซับซ้อน เช่น แบร็คเก็ต เฟรม และส่วนประกอบที่มีหลายเหลี่ยมเพชรพลอย โดยที่แกนการหมุนเพียงแกนเดียวไม่สามารถบรรลุการวางแนวรอยต่อที่เหมาะสมที่สุดสำหรับการเชื่อมทุกครั้ง ความสามารถในการรับน้ำหนักมีตั้งแต่ 100 กิโลกรัมสำหรับยูนิตแบบตั้งโต๊ะไปจนถึงมากกว่า 10,000 กิโลกรัมสำหรับเซลล์การผลิตขนาดใหญ่ โดยทั่วไปแกนเพิ่มเติมจะเพิ่มต้นทุนอุปกรณ์ 40% ถึง 60% เมื่อเปรียบเทียบกับรุ่นแกนเดียวที่มีพิกัดโหลดที่เท่ากัน
5.3 การกำหนดค่า Headstock-Tailstock
สำหรับชิ้นงานที่มีน้ำหนักและยาว เช่น เพลากังหัน แกนท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ และเสาโครงสร้าง การจัดเรียงส่วนหัวและส่วนท้ายจะให้การสนับสนุนที่ปลายทั้งสองข้างขณะหมุนชุดประกอบ ส่วนหัวของรถประกอบด้วยมอเตอร์ขับเคลื่อนและส่วนควบคุม ในขณะที่ส่วนท้ายของรถให้การรองรับการหมุนอย่างอิสระที่ปรับได้ การกำหนดค่าทั่วไปสำหรับการผลิตโครงสร้างอาจจัดการกับชิ้นงานที่มีความยาวสูงสุด 4 เมตร และน้ำหนัก 2,000 กิโลกรัม โดยหมุนด้วยความเร็วตั้งแต่ 0.05 ถึง 5 รอบต่อนาที ระบบเหล่านี้มีประสิทธิผลเป็นพิเศษสำหรับการเชื่อมด้วยตัวทำให้แข็งตามยาวและการใช้งานตะเข็บยาว ซึ่งความเร็วในการหมุนสม่ำเสมอเป็นสิ่งสำคัญสำหรับคุณภาพการเชื่อมที่สม่ำเสมอ
6. บูรณาการกับระบบการเชื่อมด้วยหุ่นยนต์และยานยนต์
อ เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ ทำหน้าที่เป็นเทคโนโลยีที่สำคัญสำหรับเซลล์การเชื่อมด้วยหุ่นยนต์ แขนหุ่นยนต์ แม้จะมีความยืดหยุ่น แต่ก็ไม่สามารถเชื่อมสิ่งที่เข้าไม่ถึงได้ ด้วยการติดตั้งตัวกำหนดตำแหน่งเป็นแกนภายนอกภายใต้การควบคุมที่ประสานกัน หุ่นยนต์จะได้รับความสามารถในการรักษาทิศทางของคบเพลิงที่เหมาะสมที่สุดในขณะที่ชิ้นงานหมุน ช่วยเพิ่มขอบเขตการทำงานอย่างมีประสิทธิภาพและการกำหนดค่าข้อต่อที่เข้าถึงได้
ในเซลล์หุ่นยนต์ที่มีการประสานงาน ตัวกำหนดตำแหน่งและหุ่นยนต์สื่อสารผ่านตัวควบคุมที่ใช้ร่วมกัน โปรแกรมหุ่นยนต์ระบุมุมของตัวกำหนดตำแหน่งและความเร็วในการหมุนในการซิงโครไนซ์กับการเคลื่อนที่ของคบเพลิง สำหรับการเชื่อมเส้นรอบวงบนข้องอของท่อ ตัวกำหนดตำแหน่งจะหมุนชิ้นส่วนในขณะที่หุ่นยนต์ใช้รูปแบบการทอเพียงเล็กน้อย ทำให้ได้อัตราการสะสมอยู่ที่ 6 ถึง 8 กิโลกรัมต่อชั่วโมงด้วยโปรไฟล์บีดที่สอดคล้องกัน ข้อมูลการผลิตจากผู้รวมระบบอัตโนมัติทางอุตสาหกรรมบ่งชี้ว่าระบบกำหนดตำแหน่ง-หุ่นยนต์ที่มีการประสานงานกันได้รับคะแนนประสิทธิภาพของอุปกรณ์โดยรวมสูงกว่าเซลล์หุ่นยนต์แบบตั้งโต๊ะคงที่ 25% ถึง 35% โดยมีสาเหตุหลักมาจากการลดเวลาใช้งานระหว่างการเปลี่ยนตำแหน่งชิ้นส่วน
การกำหนดค่ากึ่งอัตโนมัติยังได้รับประโยชน์อีกด้วย รถแทรคเตอร์เชื่อมอาร์กแบบจมอยู่ใต้น้ำแบบกลไกที่ติดตั้งอยู่เหนือตัวกำหนดตำแหน่งแบบหมุนสามารถฝากโลหะเชื่อมได้ในอัตราที่เกิน 15 กิโลกรัมต่อชั่วโมงสำหรับการผลิตภาชนะรับแรงดันที่มีผนังหนัก การผสมผสานระหว่างการหมุนอย่างต่อเนื่องและระยะห่างที่สม่ำเสมอทำให้เกิดการเชื่อมที่มีคุณภาพด้วยรังสีวิทยาในการผ่านครั้งเดียวบนวัสดุที่มีความหนาสูงสุด 50 มิลลิเมตร
7. คำถามที่พบบ่อยเกี่ยวกับเครื่องกำหนดตำแหน่งการเชื่อมแบบอัตโนมัติ
7.1 ฉันต้องใช้เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติขนาดใดสำหรับร้านค้าของฉัน?
ขนาดที่เหมาะสมจะขึ้นอยู่กับน้ำหนักชิ้นงานสูงสุดและขนาดที่คุณจัดการเป็นประจำเป็นหลัก เลือกตัวกำหนดตำแหน่งที่มีความสามารถในการรับน้ำหนักสูงกว่าชิ้นงานที่คุณคาดไว้ซึ่งหนักที่สุดอย่างน้อย 25% เพื่อพิจารณาโหลดแบบไดนามิกที่เกิดขึ้นระหว่างการเร่งความเร็วและการชะลอตัว สำหรับโรงผลิต การเชื่อมชิ้นส่วนโครงสร้างโดยเฉลี่ย 200 กิโลกรัมโดยมีส่วนประกอบ 350 กิโลกรัมเป็นครั้งคราว ตัวกำหนดตำแหน่งแบบสองแกนที่มีความจุ 500 กิโลกรัมจะให้ความปลอดภัยที่เพียงพอ นอกจากนี้ ให้พิจารณาระยะห่างจากจุดศูนย์ถ่วงจากแผ่นหน้าด้วย โดยพิกัด 500 กิโลกรัมที่ระยะ 150 มิลลิเมตรจากแผ่นหน้าอาจลดลงเหลือ 250 กิโลกรัม ที่ 300 มิลลิเมตร เนื่องจากโมเมนต์การโก่งตัวที่เพิ่มขึ้น
7.2 ต้องใช้เวลานานเท่าใดจึงจะเห็นผลตอบแทนจากการลงทุน?
โรงงานแปรรูปส่วนใหญ่สามารถคืนทุนได้ภายใน 12 ถึง 18 เดือน โดยขึ้นอยู่กับการปรับปรุงประสิทธิภาพแรงงานเพียงอย่างเดียว ตัวกำหนดตำแหน่งมูลค่า 20,000 เหรียญสหรัฐที่ช่วยลดเวลาในการจัดการที่ไม่เกิดประสิทธิผล 10 ชั่วโมงต่อสัปดาห์ด้วยอัตราค่าแรงรายชั่วโมง 45 เหรียญสหรัฐ ช่วยประหยัดแรงงานทางตรงได้ประมาณ 23,400 เหรียญต่อปี เมื่อคำนึงถึงต้นทุนการทำงานซ้ำที่ลดลง การใช้งานวัสดุสิ้นเปลืองที่ลดลงจากประสิทธิภาพการสะสมที่ดีขึ้น และการเรียกร้องค่าชดเชยพนักงานที่ลดลงจากการปรับปรุงตามหลักสรีรศาสตร์ ผลตอบแทนทางการเงินมักจะเร่งตัวเร็วขึ้นเหลือน้อยกว่า 10 เดือน ร้านค้าที่ผลิตงานที่มีส่วนผสมสูงและปริมาณน้อยมักจะคืนทุนได้เร็วกว่าร้านที่มีการประกอบที่เรียบง่ายและซ้ำๆ โดยต้องมีการเปลี่ยนตำแหน่งน้อยที่สุด
7.3 เครื่องกำหนดตำแหน่งการเชื่อมสามารถใช้กับกระบวนการเชื่อมทั้งหมดได้หรือไม่?
เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติเข้ากันได้กับกระบวนการเชื่อมอาร์กหลักๆ ทั้งหมด รวมถึงการเชื่อมอาร์กโลหะด้วยแก๊ส การเชื่อมอาร์กแบบฟลักซ์คอร์ การเชื่อมอาร์กทังสเตนด้วยแก๊ส การเชื่อมอาร์กแบบจุ่ม และการเชื่อมอาร์กพลาสมา ข้อพิจารณาที่สำคัญคือต้องแน่ใจว่าระบบสายดินของตัวกำหนดตำแหน่งจะจัดการกับกระแสการเชื่อมโดยไม่ทำให้ตลับลูกปืนเสียหาย ตัวกำหนดตำแหน่งคุณภาพสูงรวมแปรงกราวด์หรือแหวนสลิปที่ได้รับการจัดอันดับสำหรับกระแสเชื่อมสูงสุดที่คาดหวัง โดยทั่วไปคือ 400 ถึง 600 แอมแปร์สำหรับการใช้งานในการผลิตหนัก สำหรับการเชื่อมอาร์กใต้น้ำที่กระแสเกิน 800 แอมแปร์ ให้ตรวจสอบว่าผู้ผลิตระบุความสามารถในการรับกระแสไฟที่เหมาะสมสำหรับกราวด์โรตารี
7.4 เครื่องกำหนดตำแหน่งอัตโนมัติเหมาะสำหรับโรงงานแปรรูปขนาดเล็กหรือไม่?
ร้านค้าขนาดเล็กที่มีช่างเชื่อมเพียงสามถึงห้าคนสามารถลงทุนได้อย่างเหมาะสม เมื่อต้องจัดการกับการประกอบที่ต้องเปลี่ยนตำแหน่งหลายครั้งเป็นประจำ เครื่องกำหนดตำแหน่งแกนเดียวแบบตั้งโต๊ะที่มีพิกัดน้ำหนัก 100 กิโลกรัมมีราคาเริ่มต้นที่ประมาณ 3,500 ดอลลาร์ ซึ่งถือเป็นจุดเริ่มต้นที่เข้าถึงได้ โดยทั่วไปแล้ว ร้านผลิตโครงสร้างขนาดเล็กที่เชื่อมส่วนประกอบอุปกรณ์การเกษตรสามารถตัดจำหน่ายต้นทุนนี้ภายในปีแรกด้วยปริมาณงานที่ดีขึ้น ประสิทธิภาพที่เพิ่มขึ้นจะเห็นได้ชัดเจนที่สุดเมื่อตัวกำหนดตำแหน่งมีไว้สำหรับตระกูลผลิตภัณฑ์ที่เฉพาะเจาะจง แทนที่จะใช้เป็นระยะๆ ในงานที่แตกต่างกันอย่างกว้างขวาง
7.5 เครื่องกำหนดตำแหน่งการเชื่อมแบบอัตโนมัติเปรียบเทียบกับการใช้โคบอทสำหรับการเชื่อมชุดเล็กอย่างไร
A ตัวกำหนดตำแหน่งการเชื่อม และหุ่นยนต์ร่วมปฏิบัติงานทำหน้าที่เสริมแต่แตกต่างกัน เครื่องกำหนดตำแหน่งช่วยเพิ่มผลผลิตของช่างเชื่อมโดยการนำเสนอชิ้นงานอย่างเหมาะสม ช่างเชื่อมยังคงควบคุมการจัดการคบเพลิงและการตัดสินใจคุณภาพการเชื่อมได้อย่างเต็มที่ โคบอทควบคุมคบเพลิงโดยอัตโนมัติตามเส้นทางที่ตั้งโปรแกรมไว้ สำหรับงานชุดเล็กที่มีความแปรปรวนสูงซึ่งพารามิเตอร์การเชื่อมเปลี่ยนแปลงบ่อยครั้ง ช่างเชื่อมที่มีทักษะซึ่งใช้ตัวกำหนดตำแหน่งมักจะมีประสิทธิภาพเหนือกว่าโคบอททั้งในด้านความเร็วและคุณภาพ เนื่องจากการตัดสินใจของมนุษย์จะปรับทันทีให้เหมาะกับรูปแบบต่างๆ สำหรับการผลิตซ้ำๆ ของการประกอบชิ้นส่วนที่สอดคล้องกัน การผสมผสานตัวกำหนดตำแหน่งและโคบอทจะให้ปริมาณงานสูงสุด รูปแบบการลงทุนมีความแตกต่างกันอย่างมาก: ตัวกำหนดตำแหน่งที่มีคุณภาพมีราคา 5,000 ถึง 30,000 เหรียญสหรัฐ ในขณะที่ระบบการเชื่อมโคบอทแบบสมบูรณ์มักจะเริ่มต้นที่สูงกว่า 50,000 เหรียญสหรัฐ
8. มูลค่าเชิงกลยุทธ์ที่เหนือกว่าการได้รับประสิทธิภาพโดยตรง
นอกเหนือจากการปรับปรุงที่วัดได้ในเวลาอาร์คออนและอัตราการสะสมแล้ว เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ มอบผลประโยชน์เชิงกลยุทธ์ที่เสริมความแข็งแกร่งให้กับตำแหน่งทางการแข่งขันของธุรกิจการผลิต ร้านค้าที่มีความสามารถในการระบุตำแหน่งที่เพียงพอสามารถเสนอราคาเพื่อการแข่งขันได้มากขึ้นสำหรับการประกอบที่ซับซ้อน เนื่องจากต้นทุนการผลิตจริงของร้านนั้นสอดคล้องกับการเชื่อมตำแหน่งเรียบที่มีประสิทธิภาพที่ตัวกำหนดตำแหน่งสามารถทำได้ ผู้ผลิตที่ประมูลสัญญาโครงโครงสร้างด้วยค่าแรง 4,000 ดอลลาร์สหรัฐฯ ตามสมมติฐานในการจัดตำแหน่งด้วยตนเอง อาจพบว่าต้นทุนจริงสูงถึง 5,200 ดอลลาร์สหรัฐฯ เนื่องจากการจัดการไร้ประสิทธิภาพ สัญญาเดียวกันนี้ประเมินด้วยสมมติฐานการกำหนดตำแหน่งอัตโนมัติที่ 3,200 ดอลลาร์ในด้านแรงงาน ซึ่งสะท้อนต้นทุนการผลิตที่เป็นไปได้ได้แม่นยำยิ่งขึ้น ขณะเดียวกันก็ให้การเสนอราคาที่แข็งแกร่งยิ่งขึ้น
การพัฒนาบุคลากรยังได้รับประโยชน์อีกด้วย ช่างเชื่อมที่มีทักษะแสวงหานายจ้างที่ลงทุนในอุปกรณ์ที่ช่วยลดความเครียดและเพิ่มผลผลิตมากขึ้นเรื่อยๆ เซลล์การเชื่อมที่ติดตั้งเครื่องกำหนดตำแหน่งจะส่งสัญญาณถึงการปฏิบัติงานแบบมืออาชีพที่คำนึงถึงความปลอดภัย โดยช่วยเหลือทั้งการสรรหาและการรักษาไว้ในตลาดแรงงานที่ผู้เชี่ยวชาญด้านการเชื่อมที่มีคุณสมบัติเหมาะสมยังมีภาวะขาดแคลนอย่างมาก
เอกสารคุณภาพและความสามารถในการตรวจสอบย้อนกลับได้รับการปรับปรุงเช่นกัน ตัวควบคุมการกำหนดตำแหน่งสมัยใหม่หลายตัวบันทึกความเร็วในการหมุน จำนวนรอบ และอินพุตของผู้ปฏิบัติงาน โดยให้ข้อมูลสำหรับการตรวจสอบกระบวนการและความคิดริเริ่มในการปรับปรุงอย่างต่อเนื่อง ในอุตสาหกรรมที่ต้องการเอกสารคุณภาพที่เข้มงวด เช่น การสร้างภาชนะรับความดันภายใต้รหัส ASME การเชื่อมโครงสร้างภายใต้ AWS D1.1 หรือข้อกำหนดทางการทหาร การบันทึกข้อมูลอัตโนมัตินี้จะช่วยลดภาระด้านการบริหารของการเก็บบันทึกด้วยตนเอง ในขณะเดียวกันก็ปรับปรุงความพร้อมในการตรวจสอบ
9. บทสรุป: การวางตำแหน่งเพื่อการเชื่อมที่มีประสิทธิภาพ
อ เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ ถือเป็นการลงทุนที่คุ้มค่าที่สุดประการหนึ่งที่การดำเนินการด้านการผลิตสามารถปรับปรุงได้ ประสิทธิภาพการเชื่อม . ด้วยการเปลี่ยนทุกการเชื่อมให้เป็นข้อต่อในตำแหน่งที่เหมาะสม อุปกรณ์เหล่านี้จะเพิ่มเวลาอาร์คออนจากต่ำเพียง 15% เป็นมากกว่า 50% ลดต้นทุนการทำงานซ้ำได้ 60% หรือมากกว่า และสร้างสภาพแวดล้อมการทำงานที่ปลอดภัยและถูกหลักสรีรศาสตร์มากขึ้น เทคโนโลยีนี้ปรับขนาดตั้งแต่เครื่องตั้งโต๊ะขนาดกะทัดรัดสำหรับร้านค้าขนาดเล็กไปจนถึงระบบหลายแกนและหลายตันสำหรับการผลิตทางอุตสาหกรรมหนัก เพื่อให้มั่นใจว่าสามารถนำไปใช้ได้กับการผลิตที่เน้นการเชื่อมทุกสเปกตรัม
ข้อมูลที่สนับสนุนคำกล่าวอ้างด้านประสิทธิภาพเหล่านี้มีความสอดคล้องและน่าสนใจ: การปรับปรุงปัจจัยผู้ปฏิบัติงาน 40% ถึง 60% อัตราการสะสมเพิ่มขึ้น 30% ถึง 50% และการลดอัตราข้อบกพร่องที่จ่ายให้กับอุปกรณ์ภายในไม่กี่เดือนผ่านการประหยัดการทำงานซ้ำเพียงอย่างเดียว สำหรับผู้จัดการฝ่ายผลิตใดๆ ที่ประเมินการลงทุนในอุปกรณ์ที่เป็นทุน คำถามไม่ได้อยู่ที่ว่า เครื่องกำหนดตำแหน่งการเชื่อมอัตโนมัติ สามารถปรับปรุงประสิทธิภาพได้ แต่การปรับปรุงจะเกิดขึ้นได้เร็วแค่ไหนในสภาพแวดล้อมการผลิตเฉพาะของพวกเขา