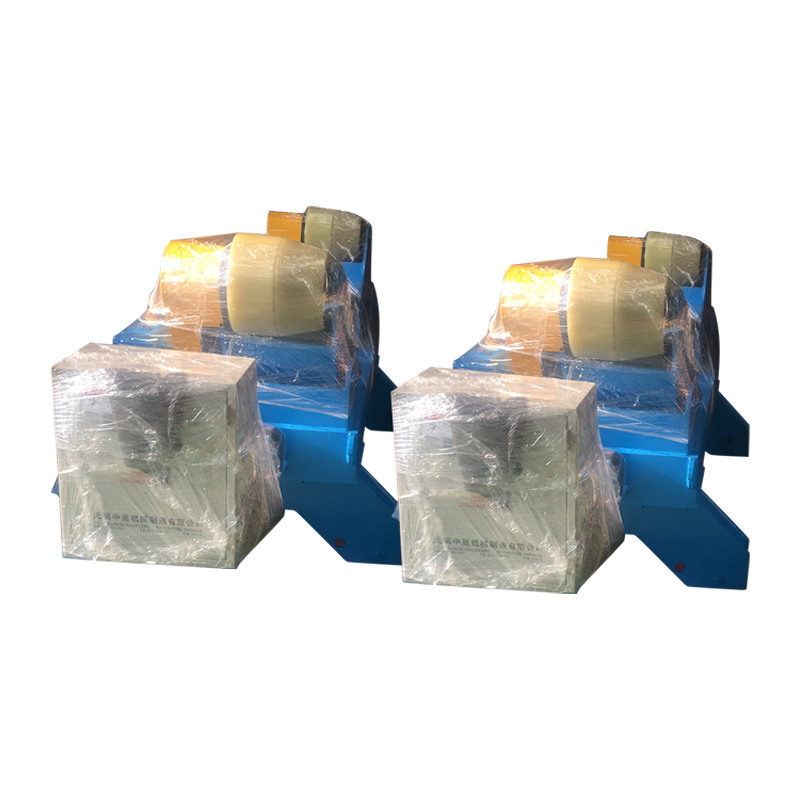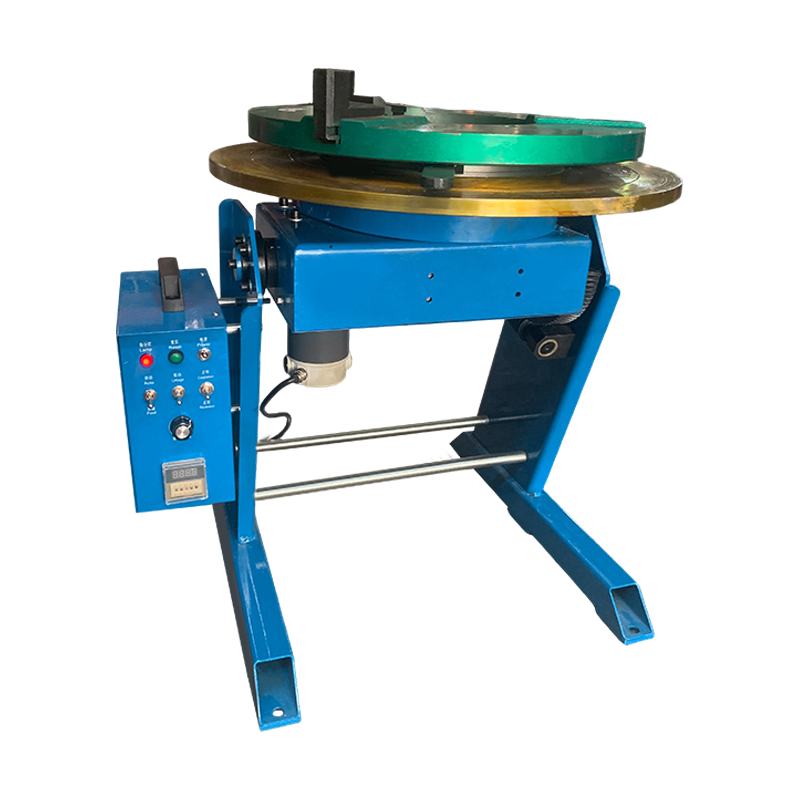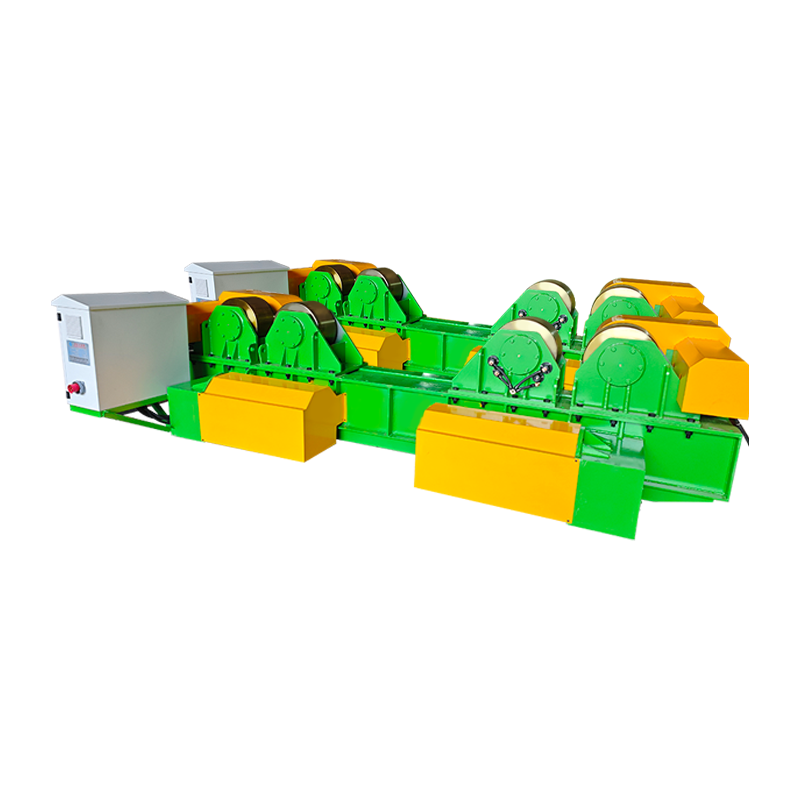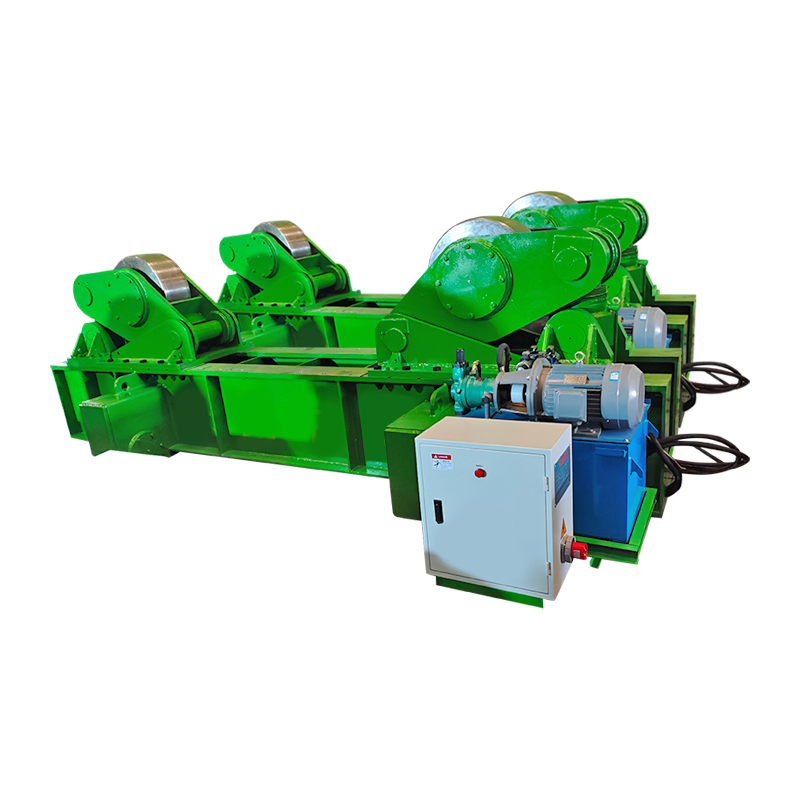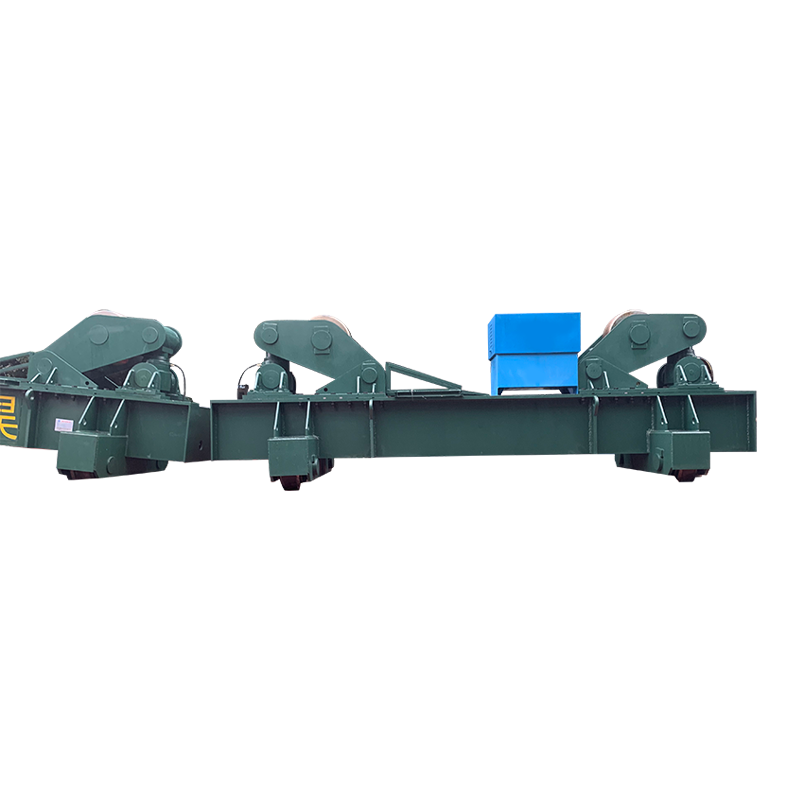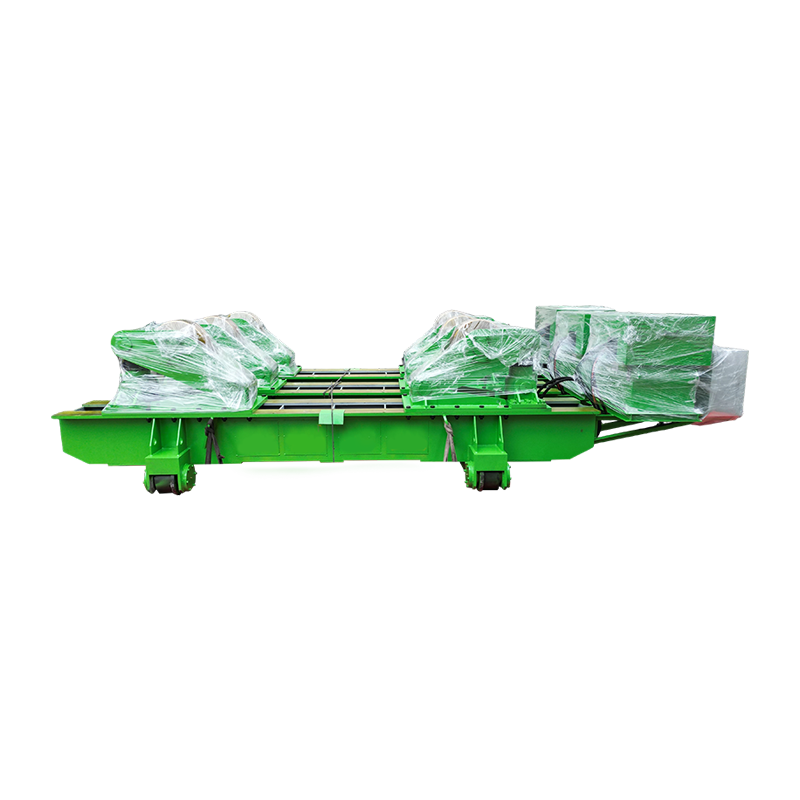
อุปกรณ์สำหรับการเชื่อม เป็นอุปกรณ์ทางกลที่สร้างขึ้นตามวัตถุประสงค์โดยเฉพาะ ซึ่งระบุตำแหน่ง หนีบ และรองรับชิ้นงานโลหะในการจัดตำแหน่งที่แน่นอนในระหว่างกระบวนการเชื่อม ทำให้มั่นใจได้ว่าการประกอบที่เสร็จสมบูรณ์ทุกชิ้นตรงตามข้อกำหนดด้านมิติโดยมีการบิดเบือนน้อยที่สุดและสามารถทำซ้ำได้สูงสุด ในสถานีเชื่อมแบบแมนนวล ผู้ปฏิบัติงานที่มีทักษะอาจใช้เวลาอย่างมากในการวัด การยึดติด และการปรับชิ้นส่วน ด้วยการออกแบบอย่างเหมาะสม อุปกรณ์เชื่อม ชิ้นส่วนจะอยู่ในตำแหน่งที่ถูกต้องทันทีที่ใส่เข้าไปในเครื่องมือ จากข้อมูลของ American Welding Society (AWS) การปรับใช้ฟิกซ์เจอร์การเชื่อมแบบแข็งสามารถลดเวลาในการผลิตโดยรวมได้ 30% ถึง 60% และลดอัตราการทำงานซ้ำที่เกี่ยวข้องกับการเชื่อมให้เหลือต่ำกว่า 3% . การทำความเข้าใจอย่างแน่ชัดว่าฟิกซ์เจอร์เหล่านี้คืออะไรและจะนำไปใช้อย่างไรได้อย่างมีประสิทธิภาพจะช่วยลดช่องว่างระหว่างต้นแบบและสายการผลิตปริมาณมากที่ทำกำไรได้ คู่มือที่ครอบคลุมนี้จะสำรวจหลักการทางวิศวกรรม วิธีการออกแบบ เหตุผลทางเศรษฐกิจ และเทคโนโลยีใหม่ๆ ที่กำหนดอุปกรณ์เชื่อมสมัยใหม่
ฟิกซ์เจอร์การเชื่อมคืออะไร และเหตุใดจึงมีความสำคัญอย่างยิ่งต่อความแม่นยำ
ฟิกซ์เจอร์การเชื่อมเป็นเครื่องมือการผลิตที่ได้รับการออกแบบทางวิศวกรรมโดยเฉพาะ ซึ่งจะยึดส่วนประกอบทางกายภาพทั้งหมดของชุดประกอบจากแรงขยายตัวและการหดตัวเนื่องจากความร้อน รับประกันว่าความสามารถในการทำซ้ำมิติของการเชื่อมขั้นสุดท้ายนั้นตรงกับพิมพ์เขียวทางวิศวกรรม ฟิสิกส์ของการเชื่อมฟิวชันถือเป็นความท้าทายขั้นพื้นฐาน: เหล็กหลอมเหลวจะหดตัวเมื่อแข็งตัว และดึงโลหะออกจากรูปร่าง ก อุปกรณ์สำหรับการเชื่อม แก้ไขสิ่งนี้โดยยึดชิ้นส่วนให้เข้าที่อย่างแน่นหนา ไม่เพียงแต่ป้องกันการเคลื่อนไหวเท่านั้น มันมักจะเน้นวัสดุล่วงหน้าหรือรองรับการหดตัวที่คำนวณไว้ ด้วยการผสมผสานแนวทางที่เป็นระบบในการอ้างอิงชิ้นงาน โดยใช้ตัวระบุตำแหน่งและตัวรองรับเฉพาะ ฟิกซ์เจอร์ช่วยขจัดการคาดเดาของมนุษย์ สิ่งนี้ทำให้มั่นใจได้ว่าแม้แต่ช่างเชื่อมมือใหม่ก็สามารถผลิตชิ้นส่วนที่อยู่ภายใต้พิกัดความเผื่อ ISO 13920 ที่เข้มงวดสำหรับขนาดเชิงเส้นและความตรงได้ ผลกระทบทางเศรษฐกิจมีนัยสำคัญ: การศึกษาโดย Edison Welding Institute (EWI) พบว่าการยึดติดที่เหมาะสมสามารถช่วยเพิ่มผลผลิตจากการส่งผ่านครั้งแรกได้ 40% และลดความจำเป็นในการยืดผมหลังเชื่อมได้ถึง 70% . ในร้านผลิตงานหนักทั่วไป การยืดชิ้นส่วนที่บิดเบี้ยวหลังการเชื่อมให้ตรงอาจใช้เวลานานถึง 30% ของชั่วโมงแรงงานการผลิตทั้งหมด ซึ่งค่าใช้จ่ายส่วนใหญ่จะถูกกำจัดออกไปเมื่อจับชิ้นส่วนอย่างถูกต้องตั้งแต่เริ่มต้น นอกจากนี้ ฟิกซ์เจอร์ที่ได้รับการออกแบบมาอย่างดียังช่วยให้ใช้กระแสการเชื่อมที่สูงขึ้นและความเร็วในการเคลื่อนที่ที่เร็วขึ้น เนื่องจากผู้ปฏิบัติงานหรือหุ่นยนต์ไม่จำเป็นต้องหยุดชั่วคราวเพื่อตรวจสอบการวางแนว ผลลัพธ์ที่ได้ไม่เพียงแต่เป็นผลิตภัณฑ์ที่ดีขึ้นเท่านั้น แต่ยังเป็นผลิตภัณฑ์ที่รวดเร็วอีกด้วย
ฟังก์ชันหลักสามประการ: การค้นหา การหนีบ และการรองรับ
ฟิกซ์เจอร์การเชื่อมที่มีประสิทธิภาพทุกตัวมีฟังก์ชันทางกลที่ไม่สามารถต่อรองได้สามประการ: จะหาตำแหน่งของชิ้นงานได้อย่างแม่นยำโดยการอ้างอิงจุดอ้างอิงที่ทราบ จับยึดชิ้นส่วนด้วยแรงเพียงพอที่จะต้านทานการหดตัวของรอยเชื่อม และรองรับการประกอบเพื่อป้องกันการหย่อนคล้อยภายใต้แรงโน้มถ่วงและความร้อน หลักการระบุตำแหน่ง 3-2-1 เป็นมาตรฐานอุตสาหกรรมสำหรับชิ้นส่วนทรงแท่งปริซึมส่วนใหญ่ จุดสัมผัสหกจุดจำกัดระดับความเป็นอิสระทั้งหกจุด: สามจุดกำหนดระนาบหลัก สองจุดกำหนดขอบรอง และจุดหนึ่งกำหนดจุดหยุดระดับตติยภูมิ เมื่อออกแบบ อุปกรณ์สำหรับการเชื่อม จะต้องส่งแรงจับยึดไปยังตัวระบุตำแหน่งคงที่เหล่านี้ องค์ประกอบรองรับ ซึ่งมักจะเป็นแกนหมุนหรือสกรูแม่แรงแบบปรับได้ จะช่วยป้องกันไม่ให้แผ่นเหล็กหนักโก่งตัวเมื่อถูกความร้อน การออกแบบสามฟังก์ชันนี้ช่วยให้แน่ใจว่าเมื่อโลหะเชื่อมหดตัว จะดึงเข้ากับฟิกซ์เจอร์ แทนที่จะทำให้ชิ้นส่วนบิดเบี้ยว ตัวอย่างเช่น ในการผลิตโครงเครื่องจักรกลหนัก ตัวระบุตำแหน่งที่ทำจากเหล็กกล้าเครื่องมือชุบแข็งสามารถยึดส่วนประกอบของเฟรมไว้ภายในได้ ±0.3 มม ในขณะที่แคลมป์ใช้แรงหลายกิโลนิวตันเพื่อป้องกันการเคลื่อนที่ระหว่างการเชื่อมหลายรอบ แรงจับยึดที่ต้องการนั้นไม่ได้เป็นไปตามอำเภอใจ จะต้องคำนวณตามแรงหดตัวที่คาดหวังของรอยเชื่อม การเชื่อมเนื้อที่มีความยาวขา 8 มม. สามารถสร้างแรงหดตัวตามขวางที่เกินกว่านั้นได้ 10,000 นิวตัน และฟิกซ์เจอร์จะต้องตอบสนองสิ่งนี้โดยไม่ทำให้เสียรูป
การเปรียบเทียบการใช้เครื่องมือแบบแมนนวล ระบบโมดูลาร์ และเซลล์อัตโนมัติ
การเลือกระบบฟิกซ์เจอร์การเชื่อมขึ้นอยู่กับปริมาณการผลิต ความซับซ้อนของชิ้นส่วน และความยืดหยุ่นที่ต้องการ ตารางด้านล่างเปรียบเทียบแนวทางแบบแมนนวล แบบโมดูลาร์ และแบบอัตโนมัติ
| คุณสมบัติ | อุปกรณ์ติดตั้งเฉพาะแบบแมนนวล | การยึดแบบโมดูลาร์ (3D) | อัตโนมัติ (ไฮดรอลิก/นิวแมติก) |
|---|---|---|---|
| เวลาที่เปลี่ยนแปลง | สูง (ชั่วโมง) | ต่ำมาก (นาที) | ต่ำ (เปลี่ยนโปรแกรม) |
| ความเหมาะสมของปริมาณ | ปริมาณมากส่วนเดียว | ต่ำถึงปานกลาง การสร้างต้นแบบ | การผลิตจำนวนมาก |
| ต้นทุนเริ่มต้น | ปานกลางถึงสูง | ต่ำมาก | สูงมาก |
| การควบคุมความผิดเพี้ยน | ดีเยี่ยม (แข็ง) | ดี | ยอดเยี่ยม (การควบคุมแบบแอ็คทีฟ) |
โดยทั่วไปอุปกรณ์จับยึดแบบแมนนวลจะสร้างจากแผ่นเหล็กและยึดเข้ากับฐาน มีความแข็งแกร่งเป็นพิเศษและเป็นมาตรฐานสำหรับการผลิตที่มีน้ำหนักมาก ระบบโมดูลาร์ใช้แผ่นกริดและหมุดเดือยที่แม่นยำเพื่อให้สามารถกำหนดค่าใหม่ได้อย่างรวดเร็ว ทำให้เหมาะสำหรับร้านขายงาน ฟิกซ์เจอร์แบบอัตโนมัติมักจะถูกรวมเข้ากับเซลล์การเชื่อมด้วยหุ่นยนต์ โดยที่แคลมป์แบบนิวแมติกหรือไฮดรอลิกจะทำงานตามลำดับ และเซ็นเซอร์จะตรวจสอบการมีอยู่ของชิ้นส่วน แต่ละประเภทมีจุดยืนที่แตกต่างกันในการผลิตสมัยใหม่ และโรงงานขนาดใหญ่หลายแห่งใช้ทั้งสามแนวทางร่วมกัน
การออกแบบสำหรับการเปลี่ยนแปลงทางความร้อน: ฟิกซ์เจอร์ชดเชยการหดตัวได้อย่างไร
รอยเชื่อมจะหดตัวลงเมื่อเย็นตัวลง และหนึ่งในแง่มุมที่ซับซ้อนที่สุดของการออกแบบฟิกซ์เจอร์คือการคำนวณและตอบโต้การเคลื่อนไหวนี้ เพื่อให้ชิ้นส่วนที่เสร็จแล้วเป็นไปตามข้อกำหนดโดยไม่จำเป็นต้องยืดผมหลังการเชื่อม เหล็กคาร์บอนหดตัวประมาณ ความยาวเชื่อม 1.0 ถึง 1.5 มิลลิเมตรต่อเมตร ในทิศทางตามขวาง ขั้นสูง อุปกรณ์สำหรับการเชื่อม อย่าล็อคชิ้นส่วนอย่างสมบูรณ์เสมอไป บางครั้งพวกเขาใช้บล็อก "ลอย" หรือ "หดตัว" สิ่งเหล่านี้ทำให้โลหะสามารถดึงไปในทิศทางหนึ่งได้อย่างคาดเดาได้ในขณะที่จำกัดไว้ในอีกทิศทางหนึ่ง การใช้การวิเคราะห์องค์ประกอบไฟไนต์เอลิเมนต์ (FEA) วิศวกรสามารถจำลองโปรไฟล์อุณหภูมิของการเชื่อมแบบหลายรอบและแคลมป์จับตำแหน่งได้อย่างแม่นยำในบริเวณที่มีความเข้มข้นของความเค้นสูง วิธีการทางวิศวกรรมนี้คือสิ่งที่ป้องกันผลกระทบจาก "มันฝรั่งทอด" ที่น่ากลัวในเฟรมประดิษฐ์ขนาดใหญ่ การเปลี่ยนแปลงทางความร้อนของตัวฟิกซ์เจอร์เองก็รับประกันการพิจารณาเช่นกัน ฟิกซ์เจอร์เหล็กที่ได้รับความร้อนจากการเชื่อมซ้ำๆ จะขยายตัว และหากไม่คำนึงถึงการขยายตัวนี้ ตำแหน่งเครื่องระบุตำแหน่งจะเปลี่ยนไปตลอดกะการผลิต บางครั้งอุปกรณ์ติดตั้งระบบระบายความร้อนด้วยน้ำจะใช้ในเซลล์อัตโนมัติรอบการทำงานสูงเพื่อรักษาอุณหภูมิอุปกรณ์ติดตั้งให้คงที่ เพื่อให้มั่นใจว่าตำแหน่งของเครื่องระบุตำแหน่งคงที่ตั้งแต่ช่วงแรกของช่วงเช้าไปจนถึงช่วงสุดท้ายของช่วงบ่าย
การออกแบบสำหรับกระบวนการเชื่อมเฉพาะ: MIG, TIG, เลเซอร์ และการเชื่อมแบบจุด
กระบวนการเชื่อมนั้นกำหนดพารามิเตอร์การออกแบบฟิกซ์เจอร์ที่สำคัญ เนื่องจากข้อกำหนดด้านอินพุตความร้อน รอบเวลา การสร้างสะเก็ดเงิน และข้อกำหนดในการเข้าถึงแตกต่างกันอย่างมากระหว่างการเชื่อม MIG, TIG, เลเซอร์ และจุดต้านทาน สำหรับการเชื่อม MIG อินพุตความร้อนสูง อุปกรณ์เชื่อม ต้องมีขนาดใหญ่และรวมระบบระบายความร้อนด้วยน้ำหรือแถบรองทองแดงเพื่อระบายความร้อนออกไปและป้องกันการบิดงอ การเชื่อม TIG ซึ่งไม่กระเด็น ช่วยให้นักออกแบบสามารถวางแคลมป์และตัวระบุตำแหน่งใกล้กับข้อต่อมากขึ้น โดยไม่ต้องกลัวว่าจะเชื่อมเข้ากับชิ้นงาน ฟิกซ์เจอร์สำหรับการเชื่อมด้วยเลเซอร์ต้องการพิกัดความเผื่อที่แน่นเป็นพิเศษ—บ่อยครั้ง ±0.05 มม.—เนื่องจากลำแสงเลเซอร์โฟกัสนั้นต้องการการติดข้อต่อที่แม่นยำโดยแทบไม่มีช่องว่าง ในการเชื่อมจุดต้านทาน ฟิกซ์เจอร์เป็นส่วนสำคัญของวงจรไฟฟ้า แขนและอิเล็กโทรดต้องทำจากโลหะผสมทองแดงที่มีค่าการนำไฟฟ้าจำเพาะและต้องหุ้มฉนวนจากฐานเพื่อป้องกันกระแสเล็ดลอด การทำความเข้าใจข้อจำกัดเฉพาะกระบวนการเหล่านี้ถือเป็นสิ่งสำคัญในการเลือกวัสดุและการพิจารณาตำแหน่งแคลมป์เพื่อให้ประสบความสำเร็จ อุปกรณ์สำหรับการเชื่อม .
บูรณาการ Poka-Yoke และการป้องกันข้อผิดพลาดในการออกแบบฟิกซ์เจอร์
ฟิกซ์เจอร์การเชื่อมที่ได้รับการออกแบบมาอย่างดีประกอบด้วยคุณสมบัติโพก้าแอกหรือการป้องกันข้อผิดพลาด ซึ่งจะป้องกันไม่ให้ผู้ปฏิบัติงานโหลดชิ้นงานอย่างไม่ถูกต้อง ดังนั้นจึงช่วยขจัดแหล่งที่มาของข้อบกพร่องที่สำคัญก่อนที่ส่วนโค้งของการเชื่อมจะเกิดการชน คุณลักษณะเหล่านี้อาจเรียบง่าย เช่น รูปแบบพินแบบอสมมาตรที่ช่วยให้ชิ้นส่วนพอดีในทิศทางเดียวเท่านั้น หรือซับซ้อนพอๆ กับพรอกซิมิตี้เซนเซอร์ที่ตรวจจับได้ว่าส่วนประกอบหายไปและขัดขวางวงจรการเชื่อมหรือไม่ ในซัพพลายเออร์ระดับหนึ่งด้านยานยนต์รายหนึ่ง การดำเนินการป้องกันข้อผิดพลาด อุปกรณ์สำหรับการเชื่อม ลดอัตราของเสียจาก 1,200 ส่วนในล้านส่วนเหลือต่ำกว่า 50 ส่วนในล้านส่วนภายในหกเดือน การออกแบบ Poka-yoke ช่วยลดการพึ่งพาความระมัดระวังและการฝึกอบรมของผู้ปฏิบัติงาน ทำให้คุณภาพของเครื่องมือกลายเป็นหน้าที่ ปัจจุบันแนวทางนี้ได้รับคำสั่งจาก OEM หลายรายในคู่มือคุณภาพซัพพลายเออร์ ซึ่งสะท้อนถึงประสิทธิภาพที่ได้รับการพิสูจน์แล้วในการผลิตปริมาณมาก
เหตุผลทางเศรษฐกิจ: การคำนวณผลตอบแทนจากการลงทุนสำหรับอุปกรณ์เชื่อม
รายจ่ายฝ่ายทุนสำหรับฟิกซ์เจอร์การเชื่อมแบบกำหนดเองต้องได้รับการพิสูจน์ด้วยการคำนวณผลตอบแทนจากการลงทุน (ROI) ที่ชัดเจน ซึ่งจะช่วยประหยัดแรงงานโดยตรง ลดการทำงานซ้ำ อัตราของเสียลดลง และปริมาณงานที่เพิ่มขึ้นซึ่งเป็นผลมาจากรอบเวลาที่รวดเร็วขึ้น ฟิกซ์เจอร์เฉพาะทั่วไปสำหรับการเชื่อมขนาดกลางอาจมีราคาอยู่ระหว่าง 5,000 ดอลลาร์และ 50,000 ดอลลาร์ เพื่อออกแบบและสร้าง หากฟิกซ์เจอร์นี้ลดเวลาในการเชื่อมและประกอบสำหรับการประกอบครั้งเดียวลง 15 นาที และร้านค้าผลิตชิ้นส่วนได้ 5,000 ชิ้นต่อปีที่อัตราค่าแรงเต็มจำนวนที่ 45 ดอลลาร์ต่อชั่วโมง การประหยัดแรงงานทางตรงต่อปีจะเท่ากับ 56,250 ดอลลาร์ . การเพิ่มความประหยัดจากการกำจัดการยืดผมและลดวัสดุสิ้นเปลืองในการเชื่อมมักจะทำให้ระยะเวลาคืนทุนเหลือน้อยกว่าหนึ่งปี แม้สำหรับการดำเนินงานที่มีปริมาณน้อยลง การปรับปรุงคุณภาพและความสามารถในการได้รับสัญญาที่จำเป็นต้องมีการควบคุมกระบวนการที่จัดทำเป็นเอกสารสามารถทำให้เกิดการลงทุนใน อุปกรณ์เชื่อม จำเป็นเชิงกลยุทธ์ ดังนั้นต้นทุนเริ่มแรกจึงถูกตัดจำหน่ายไม่เพียงแต่สำหรับชิ้นส่วนที่ผลิตเท่านั้น แต่ยังรวมไปถึงโอกาสทางธุรกิจด้วย
วัสดุ การรักษาความร้อน และวิศวกรรมพื้นผิวเพื่อการมีอายุยืนยาว
เนื่องจากฟิกซ์เจอร์ต้องรับน้ำหนักมาก การกระเด็น และการเสียดสีอย่างต่อเนื่อง อายุการใช้งานจึงขึ้นอยู่กับเกรดเหล็ก การอบชุบด้วยความร้อน และการแข็งตัวของพื้นผิวของจุดสัมผัสโดยตรง แผ่นฐานทั่วไปทำจากเหล็กรีดร้อน A36 หรือเหล็ก S355 ธรรมดา สำหรับการระบุตำแหน่งพินและแผ่นแคลมป์ที่ทนทานต่อการสึกหรอ วัสดุ เช่น เหล็กกล้าเครื่องมือ D2 หรือเหล็กโลหะผสม 4140 ที่ผ่านการชุบแข็งจนถึง 55–60 เหล็กแผ่นรีดร้อน เป็นมาตรฐาน ในเซลล์หุ่นยนต์ที่การนำไฟฟ้าเป็นสิ่งสำคัญสำหรับส่วนโค้ง แท่งสำรองทองแดงจะรวมอยู่ใน อุปกรณ์เชื่อม มีจุดประสงค์สองประการ: นำความร้อนออกจากบริเวณรอยเชื่อมและป้องกันเครื่องมือเหล็กจากการแผ่รังสีส่วนโค้งโดยตรง การตกแต่งพื้นผิวของแผ่นกำหนดตำแหน่งก็มีความสำคัญเช่นกัน: พื้นผิวที่มีความหยาบ Ra 0.8 ถึง 1.6 ไมครอน ให้การสัมผัสที่เชื่อถือได้โดยไม่ต้องสวมพื้นผิวชิ้นส่วนที่ผสมพันธุ์ สำหรับสภาพแวดล้อมที่รุนแรง เช่น การผลิตสเตนเลสสตีล ซึ่งฟิกซ์เจอร์ต้องต้านทานการกัดกร่อน เกรดเช่นสเตนเลส 316L จะถูกระบุสำหรับตัวฟิกซ์เจอร์และพื้นผิวสัมผัสทั้งหมด
การรวมฟิกซ์เจอร์เข้ากับระบบการเชื่อมด้วยหุ่นยนต์และอัตโนมัติ
พลังที่แท้จริงของฟิกซ์เจอร์การเชื่อมจะเกิดขึ้นได้เมื่อจับคู่กับแขนหุ่นยนต์หรือเครื่องเชื่อมอัตโนมัติโดยเฉพาะ ช่วยให้การผลิตไม่เกิดไฟดับและคุณภาพที่สม่ำเสมอตลอดเวลา ในเซลล์ดังกล่าว อุปกรณ์เชื่อม กลายเป็นมากกว่าอุปกรณ์จับยึดแบบคงที่ เป็นผู้มีส่วนร่วมในลำดับการผลิต เซ็นเซอร์ยืนยันว่าชิ้นส่วนได้รับการโหลดอย่างถูกต้อง แคลมป์นิวแมติกทำงานตามลำดับที่ตั้งโปรแกรมไว้ และหุ่นยนต์จะได้รับสัญญาณเพื่อเริ่มวงจรการเชื่อม ตัวกำหนดตำแหน่ง headstock-tailstock เป็นฟิกซ์เจอร์ทั่วไปสำหรับชิ้นส่วนทรงกระบอก ช่วยให้หุ่นยนต์เชื่อมในตำแหน่งเรียบในขณะที่ฟิกซ์เจอร์หมุนชิ้นงาน สำหรับการหล่อที่ซับซ้อน ฟิกซ์เจอร์อาจมีการหมุนหลายแกนเพื่อให้หุ่นยนต์เข้าถึงทุกข้อต่อได้ จากข้อมูลของสหพันธ์วิทยาการหุ่นยนต์นานาชาติ จำนวนหุ่นยนต์อุตสาหกรรมที่ใช้ในการเชื่อมเพิ่มขึ้นมากกว่าปกติ 50% ในช่วงห้าปีที่ผ่านมา โดยอุปกรณ์ติดตั้งเป็นส่วนเสริมที่จำเป็นสำหรับฮาร์ดแวร์นี้ อินเทอร์เฟซระหว่างตัวควบคุมหุ่นยนต์และฟิกซ์เจอร์มีความซับซ้อนมากขึ้น: หุ่นยนต์สามารถตรวจสอบสถานะแคลมป์ ปรับพารามิเตอร์การเชื่อมตามความแปรผันของชิ้นส่วนที่ตรวจพบ และแม้แต่ส่งสัญญาณให้ผู้ปฏิบัติงานเมื่อส่วนประกอบฟิกซ์เจอร์ใกล้ถึงขีดจำกัดการสึกหรอ
บทบาทของการผลิตสารเติมแต่งและการพิมพ์ 3 มิติในการผลิตอุปกรณ์จับยึด
การผลิตแบบเติมเนื้อกำลังเปลี่ยนแปลงวิธีการผลิตฟิกซ์เจอร์สำหรับการเชื่อมอย่างรวดเร็ว ช่วยให้วิศวกรสามารถสร้างช่องระบายความร้อนที่ซับซ้อนและสอดคล้องกัน โครงสร้างน้ำหนักเบา และรูปทรงเรขาคณิตของตัวกำหนดตำแหน่งแบบกำหนดเอง ซึ่งเป็นไปไม่ได้ด้วยการตัดเฉือนแบบดั้งเดิม การพิมพ์โลหะ 3 มิติ โดยใช้วัสดุ เช่น เหล็กมาราจจิ้งหรืออินโคเนล ช่วยให้สามารถประดิษฐ์ส่วนประกอบฟิกซ์เจอร์ที่มีทางเดินระบายความร้อนในตัวที่ตามแนวโค้งของรอยเชื่อม การระบายความร้อนแบบกำหนดเป้าหมายนี้ช่วยลดรอบเวลาในการทำงานที่มีปริมาณมากได้อย่างมาก โดยทั่วไปแล้ว การพิมพ์โพลีเมอร์ 3 มิติจะใช้ในการผลิตเครื่องระบุตำแหน่งต้นแบบ อุปกรณ์จับยึด และขากรรไกรแบบอ่อนสำหรับมือจับแบบหุ่นยนต์ภายในไม่กี่ชั่วโมง แทนที่จะเป็นวันหรือสัปดาห์ที่จำเป็นสำหรับชิ้นส่วนโลหะที่ผ่านการกลึง แม้ว่าส่วนประกอบโพลีเมอร์เหล่านี้ไม่เหมาะสำหรับการสัมผัสกับส่วนโค้งโดยตรง แต่ก็เหมาะสำหรับการยึดชิ้นส่วนให้ห่างจากบริเวณรอยเชื่อม ความสามารถในการทำซ้ำการออกแบบฟิกซ์เจอร์อย่างรวดเร็วโดยใช้ต้นแบบที่พิมพ์ด้วย 3D จะบีบอัดไทม์ไลน์การพัฒนาและลดต้นทุนของการทดลอง ทำให้มีการปรับให้เหมาะสม อุปกรณ์สำหรับการเชื่อม วิสาหกิจขนาดกลางและขนาดย่อมสามารถเข้าถึงได้
มาตรวิทยาและการตรวจสอบความถูกต้อง: การรับรองว่าฟิกซ์เจอร์ตรงตามความแม่นยำที่ตั้งใจไว้
ก่อนที่ฟิกซ์เจอร์การเชื่อมใหม่จะเข้าสู่การผลิต จะต้องได้รับการตรวจสอบความถูกต้องโดยใช้เครื่องวัดพิกัด (CMM) เครื่องติดตามด้วยเลเซอร์ หรือโฟโตแกรมเมทรี เพื่อให้แน่ใจว่าจุดระบุตำแหน่ง ใบหน้าของแคลมป์ และพื้นผิวอ้างอิงทั้งหมดอยู่ภายในพิกัดความคลาดเคลื่อนของตำแหน่งที่ระบุ ซึ่งโดยทั่วไปคือ ±0.1 มม. หรือเข้มงวดกว่า การตรวจสอบนี้ไม่ใช่เหตุการณ์ที่เกิดขึ้นเพียงครั้งเดียว ตารางการสอบเทียบที่จัดทำเป็นเอกสาร โดยใช้ชิ้นส่วนหลักที่สอบเทียบแล้วหรือการวัดโดยตรง เป็นสิ่งจำเป็นสำหรับการประกันคุณภาพอย่างต่อเนื่อง ในอุตสาหกรรมการบินและอวกาศ ข้อกำหนด AS9100 กำหนดให้มีการตรวจสอบเครื่องมือการผลิตทั้งหมดตามช่วงเวลาที่กำหนด เมื่อฟิกซ์เจอร์หลุดออกจากเกณฑ์ความคลาดเคลื่อน จะมีการตัดเฉือนใหม่หรือเปลี่ยนส่วนประกอบที่สึกหรอ แนวทางมาตรวิทยาที่มีระเบียบวินัยนี้ทำให้มั่นใจได้ว่า อุปกรณ์เชื่อม ยังคงผลิตชิ้นส่วนที่สอดคล้องตลอดอายุการใช้งานทั้งหมด
การบำรุงรักษาทั่วไป แนวทางปฏิบัติในการสอบเทียบ และการดูแลระยะยาว
แม้แต่ฟิกซ์เจอร์การเชื่อมที่แข็งแกร่งที่สุดก็จะค่อยๆ สูญเสียความแม่นยำไป หากไม่ได้รับการทำความสะอาดและสอบเทียบอย่างสม่ำเสมอ โดยเฉพาะอย่างยิ่งในสภาพแวดล้อมที่มีการผลิตสูง ซึ่งปัญหาการกระเด็นสะสมและการสึกหรอของแคลมป์เป็นปัญหาอยู่ตลอดเวลา ตารางการบำรุงรักษาเชิงป้องกันควรรวมถึงการทำความสะอาดพื้นผิวตัวระบุตำแหน่งทุกวันเพื่อขจัดคราบและเศษต่างๆ โดยใช้เครื่องขูดทองเหลืองและสเปรย์ป้องกันการกระเด็น จำเป็นต้องมีการตรวจสอบแรงยึดจับทุกสัปดาห์ด้วยประแจแรงบิดหรือเกจวัดแรงดันเพื่อให้แน่ใจว่าเป็นไปตามข้อกำหนดเฉพาะ การตรวจสอบขนาดรายเดือนด้วย CMM หรือเครื่องติดตามแบบเลเซอร์ช่วยยืนยันว่าจุดระบุตำแหน่งของฟิกซ์เจอร์ยังคงอยู่ในตำแหน่งที่ต้องการ การสร้างใหม่หรือการเปลี่ยนชิ้นส่วนที่สึกหรอ เช่น หมุดระบุตำแหน่ง บูช และแผ่นแคลมป์ถือเป็นแนวปฏิบัติมาตรฐาน การละเลยงานบำรุงรักษาเหล่านี้สามารถนำไปสู่การเบี่ยงเบนขนาดชิ้นส่วนอย่างค่อยเป็นค่อยไป ซึ่งท้ายที่สุดแล้วทำให้เกิดความล้มเหลวในสนามหรือการหยุดสายการผลิต ต้นทุนของการปฏิเสธของลูกค้ารายเดียวเนื่องจากการเชื่อมที่เกินความคลาดเคลื่อนอาจเกินงบประมาณการบำรุงรักษาประจำปีทั้งหมดสำหรับร้านฟิกซ์เจอร์
คำถามที่พบบ่อยเกี่ยวกับอุปกรณ์เชื่อม
ฉันสามารถใช้ฟิกซ์เจอร์ตัวเดียวสำหรับทั้งการยึดติดและการเชื่อมแบบเต็มได้หรือไม่
ขึ้นอยู่กับอินพุตความร้อน สำหรับกระบวนการที่ใช้หุ่นยนต์หรือกระบวนการที่มีความร้อนสูง บางครั้งจะดีกว่าถ้ามีฟิกซ์เจอร์ยึดติดเฉพาะที่เบากว่าและเร็วกว่า ตามมาด้วยฟิกซ์เจอร์ที่หนักกว่า อุปกรณ์เชื่อม สำหรับการผ่านครั้งสุดท้าย หากใช้ฟิกซ์เจอร์เดียวกันสำหรับทั้งสองจุด รอยเชื่อมอาจทำให้จุดจับยึดเปลี่ยนรูปได้ ส่งผลให้รอยเชื่อมทั้งหมดอยู่ในแนวที่ไม่ตรง ความเครียดจากความร้อนเพิ่มเติมจากการเชื่อมขั้นสุดท้ายอาจทำให้ฟิกซ์เจอร์สูญเสียการสอบเทียบเมื่อเวลาผ่านไป
ฉันจะป้องกันตัวระบุตำแหน่งฟิกซ์เจอร์จากการกระเด็นของรอยเชื่อมได้อย่างไร
เศษที่กระเด็นไม่ติดทองเหลืองหรือทองแดง ดังนั้นตัวระบุตำแหน่งที่อยู่ใกล้ส่วนโค้งจึงมักทำจากวัสดุเหล่านี้หรือเคลือบด้วยสเปรย์ป้องกันการกระเด็นจากเซรามิก รอบการทำความสะอาดเป็นประจำก็เป็นสิ่งจำเป็นเช่นกัน แม้แต่สิ่งที่ดีที่สุด อุปกรณ์สำหรับการเชื่อม จะสูญเสียความแม่นยำหากลูกบอลโปรยลงมาสะสมบนพื้นผิวอ้างอิง ระบบระดับไฮเอนด์บางระบบมีระบบฉีดลมอัตโนมัติที่จะเป่าเครื่องระบุตำแหน่งให้สะอาดระหว่างรอบ
ความแม่นยำโดยทั่วไปที่ฟิกซ์เจอร์การเชื่อมต้องมีคือเท่าใด?
สำหรับการผลิตอุปกรณ์หนัก ค่าความคลาดเคลื่อนเชิงเส้นของ ±0.5 มม เป็นเรื่องธรรมดา สำหรับชิ้นส่วนโลหะแผ่นในยานยนต์ ฟิกซ์เจอร์มักจะถูกปรับแต่งให้มีความคลาดเคลื่อน ±0.05 มม. ถึง ±0.1 มม เพื่อให้ส่วนสุดท้ายเมื่อพิจารณาถึงสปริงหลังแล้วจึงเข้ากับตัวรถได้อย่างลงตัว ความแม่นยำของฟิกซ์เจอร์ที่ต้องการนั้นเข้มงวดกว่าค่าเผื่อชิ้นส่วนที่ต้องการเสมอ โดยทั่วไปแล้วจะมีค่าสองเท่าหรือมากกว่านั้น
ฉันจะเลือกระหว่างฟิกซ์เจอร์เฉพาะแบบถาวรและระบบโมดูลาร์ได้อย่างไร
การตัดสินใจขึ้นอยู่กับปริมาณการผลิตและความหลากหลายของชิ้นส่วน หากคุณกำลังผลิตชิ้นส่วนที่เหมือนกันหลายพันชิ้นต่อปี คุณจะต้องทุ่มเทอย่างถาวร อุปกรณ์เชื่อม จะคุ้มค่าที่สุดในระยะยาว หากร้านค้าของคุณจัดการชิ้นส่วนต่างๆ จำนวนมากเป็นชุดเล็กๆ ระบบโมดูลาร์จะมอบความยืดหยุ่นในการกำหนดค่าเครื่องมือใหม่สำหรับแต่ละงาน ร้านค้าหลายแห่งใช้วิธีการแบบผสมผสาน: ฟิกซ์เจอร์เฉพาะสำหรับผลิตภัณฑ์ที่ขายดีที่สุด และระบบโมดูลาร์สำหรับงานต้นแบบและคำสั่งซื้อปริมาณน้อย
การลงทุนกับการออกแบบทางวิศวกรรมที่ดี อุปกรณ์สำหรับการเชื่อม ไม่ใช่ค่าใช้จ่าย เป็นการตัดสินใจเชิงกลยุทธ์ที่ส่งผลกระทบโดยตรงต่อผลกำไร ด้วยการขจัดการคาดเดาในการปรับแต่ง ลดการบิดเบือนจากความร้อน และช่วยให้เปลี่ยนจากงานฝีมือแบบแมนนวลไปสู่ความสามารถในการทำซ้ำแบบอัตโนมัติ เครื่องมือเหล่านี้วางรากฐานสำหรับการผลิตคุณภาพสูงที่ปรับขนาดได้ ตั้งแต่การออกแบบเบื้องต้นไปจนถึงการบำรุงรักษารายวัน การใส่ใจในรายละเอียดในทุกขั้นตอนทำให้มั่นใจได้ว่าฟิกซ์เจอร์ยังคงเป็นรากฐานที่เชื่อถือได้และแม่นยำมานานหลายทศวรรษของการผลิต