คำตอบสั้นๆ: พลาสมาอาร์กคือการปล่อยประจุไฟฟ้าที่เดินทางผ่านคอลัมน์ของก๊าซไอออไนซ์แทนที่จะผ่านโลหะแข็ง คอลัมน์นั้นถูกบีบอัดด้วยปากหัวฉีดขนาดเล็ก คอลัมน์นั้นจึงกลายเป็นไอพ่นที่มีอุณหภูมิประมาณ 15,000–30,000 °C ซึ่งร้อนพอที่จะละลายโลหะวิศวกรรมทุกชนิด และคุณสมบัติเดียวนั้นคือสาเหตุที่ผลกระทบทางกายภาพอย่างหนึ่งสามารถเฉือนผ่านแผ่นขนาด 40 มม. และวางแนวรากที่สะอาดในท่อสแตนเลสขนาด 6 มม.
หากคุณระบุ ซื้อ หรือใช้งานอุปกรณ์การแปรรูป คำถามที่มีประโยชน์แทบจะไม่บ่อยเลยคือพลาสมาอาร์กคืออะไร และเกือบทุกครั้งที่คุณต้องการอาร์กชนิดใด กระแสไฟเท่าใด ใช้แก๊สอะไร และใช้เครื่องจักรใด สิ่งต่อไปนี้คือคำจำกัดความ วิธีสร้างส่วนโค้ง รูปแบบต่างๆ ที่ปรากฏจริงบนพื้นโรงงาน ซึ่งหน้าที่ในการตัดและการเชื่อมมีความแตกต่างกัน และข้อกำหนดเฉพาะที่ควรถกเถียงกับซัพพลายเออร์ก่อนที่คุณจะลงนามในคำสั่งซื้อ
จริงๆ แล้ว Plasma Arc คืออะไร
พลาสมาอาร์กคือการคายประจุไฟฟ้าอย่างต่อเนื่อง โดยเส้นทางที่เป็นสื่อกระแสไฟฟ้าคือก๊าซที่ให้ความร้อนจนกระทั่งแยกออกเป็นอิเล็กตรอนอิสระ ไอออนบวก และอนุภาคที่เป็นกลาง เมื่อส่วนโค้งถูกกระแทกแล้ว ไม่จำเป็นต้องสัมผัสเชิงกลระหว่างอิเล็กโทรดกับชิ้นงาน
คุณสมบัติการออกแบบสองประการที่ทำให้แตกต่างจาก TIG หรือส่วนโค้งแบบแท่ง ส่วนโค้งถูกจำกัดโดยกลไก: หัวฉีดทองแดงจะบังคับการไหลออกผ่านช่องแคบ ทำให้ความหนาแน่นกระแสและอุณหภูมิแกนกลางสูงขึ้นเหนือส่วนโค้งที่ลุกไหม้อย่างอิสระ และอิเล็กโทรดจะอยู่ภายในตัวไฟฉาย ห่างจากชิ้นงาน ดังนั้นก๊าซป้องกันแทนที่จะเป็นบรรยากาศส่วนโค้งจะช่วยปกป้องสระเชื่อมหรือหน้าตัด
หมายเลขการทำงานที่เป็นประโยชน์เมื่อคุณเปรียบเทียบใบเสนอราคา:
- อุณหภูมิแกนกลาง: ประมาณ 15,000–30,000 °C
- เส้นผ่านศูนย์กลางของส่วนโค้ง: ประมาณ 1–5 มม. กำหนดตามขนาดปาก การไหลของก๊าซ และกระแส
- ช่วงการตัด: 30–400 ก ครอบคลุมแผ่นบางจนถึงเหล็กคาร์บอนประมาณ 50 มม. ระบบความละเอียดสูงเข้าถึงได้ไกลกว่าสเตนเลส
- ช่วงการเชื่อม: ไมโครพลาสมาตั้งแต่ฟอยล์ประมาณ 0.1 มม. ขึ้นไป; การเชื่อมรูกุญแจได้ประมาณ 10–12 มม. ในครั้งเดียว
รูปร่างโค้งเป็นอย่างไรทีละขั้นตอน
การก่อตัวเป็นไปตามลำดับที่ตายตัว และข้อผิดพลาดในขั้นตอนใดๆ จะปรากฏขึ้นทั้งจากการสตาร์ทที่ล้มเหลวหรือเป็นส่วนโค้งที่ไม่ยอมคงความเสถียร
- แก๊สกำหนดเส้นทาง อากาศอัด ไนโตรเจน อาร์กอน หรือส่วนผสมของอาร์กอน-ไฮโดรเจนจะไหลผ่านคบเพลิงด้วยอัตราที่ควบคุมและหมุนวน
- ไอออนไนซ์เริ่มต้นขึ้น ประกายไฟความถี่สูงหรือการสัมผัสระหว่างอิเล็กโทรดถึงหัวฉีดสั้นๆ จะปล่อยอิเล็กตรอนตัวแรกออกมา
- ปัจจุบันเข้าครอบงำ. แหล่งจ่ายไฟ DC คงการคายประจุและวงจรความถี่สูงจะปิด
- การหดตัวและการจัดเรียง หัวฉีดและก๊าซหมุนวนจะบีบอัดส่วนโค้งให้กลายเป็นจุดพลังงานที่มีความเข้มข้น
- ถ่ายโอนไปยังชิ้นงาน ในการตัดและการเชื่อมอาร์กพลาสมา รากอาร์คจะยึดติดกับแผ่นและเส้นทางกลับจะไหลผ่านสายงาน ก่อนหน้านั้นมันเป็นเพียงส่วนนำร่องเท่านั้น
พลาสม่าอาร์คหลากหลายรูปแบบที่คุณจะได้พบกับ
ข้อผิดพลาดในการผลิตส่วนใหญ่สืบย้อนไปถึงโหมดเหล่านี้ที่ทำให้เกิดความสับสน พวกมันไม่สามารถใช้แทนกันได้ และส่วนโค้งคู่ก็ไม่ใช่กระบวนการแต่อย่างใด แต่เป็นความเสียหายที่เกิดขึ้นแบบเรียลไทม์
| ประเภทส่วนโค้ง | เส้นทางปัจจุบัน | การใช้งานในอุตสาหกรรมทั่วไป |
|---|---|---|
| ส่วนโค้งที่ถ่ายโอน | อิเล็กโทรดไปที่ชิ้นงาน | การตัดพลาสม่า การเชื่อมอาร์คพลาสม่า การเซาะร่อง |
| ส่วนโค้งที่ไม่ถ่ายโอน | อิเล็กโทรดถึงหัวฉีด | การพ่นพลาสม่า, การทำความร้อนด้วยคบเพลิง, การบำบัดก๊าซ |
| ส่วนโค้งนักบิน | อิเล็กโทรดถึงหัวฉีด at low current | การปฐมพยาบาล; ตัดแผ่นที่ทาสี ขึ้นสนิม หรือเคลือบ |
| อาร์คคู่ | ส่วนโค้งของกาฝากจากหัวฉีดถึงชิ้นงาน | รอยเลื่อนที่กัดกร่อนหัวฉีดและทำให้การตัดอ่อนตัวลง |
| ส่วนโค้งร่อน | ส่วนโค้งยืดไปตามอิเล็กโทรดที่แยกออกจากกันในการไหลของก๊าซที่รวดเร็ว | การเปิดใช้งานพื้นผิว การปรับสภาพแก๊ส งานห้องปฏิบัติการ |
การตัดและการเชื่อม: อาร์คเดียวกัน หน้าที่ต่างกัน
พาวเวอร์ซัพพลายตระกูลเดียวสามารถรองรับได้ทั้งสองแบบ แต่กรอบเวลาการทำงานแตกต่างไปจากเดิมอย่างสิ้นเชิง การตัดช่วยเพิ่มความหนาแน่นของพลังงานและการไหลของก๊าซให้สูงสุด ดังนั้นเจ็ทจึงเป่าโลหะหลอมเหลวให้พ้นจากรอยตัด การเชื่อมต้องการคอลัมน์ที่มีความปั่นป่วนต่ำ ควบคุมอย่างแน่นหนา ซึ่งหลอมละลายโดยไม่ต้องเจาะรู การผสมรอบการทำงานทั้งสองเป็นวิธีที่เร็วที่สุดในการเผาวัสดุสิ้นเปลือง
| พารามิเตอร์ | การตัดพลาสม่า | การเชื่อมอาร์คพลาสม่า |
|---|---|---|
| โหมดอาร์ค | ถ่ายโอนความหนาแน่นกระแสสูง | ถ่ายโอน, ตีบ, ความปั่นป่วนต่ำ |
| ปัจจุบันทั่วไป | 30–400 A | 0.1–200 A, ไมโครพลาสมาถึง PAW ของรูกุญแจ |
| แก๊ส | อากาศ ไนโตรเจน ออกซิเจน อาร์กอน-ไฮโดรเจน | ส่วนผสมของอาร์กอน อาร์กอน-ไฮโดรเจน และฮีเลียม |
| วัสดุ | โลหะที่เป็นสื่อกระแสไฟฟ้าใดๆ | สแตนเลส, ไทเทเนียม, โลหะผสมนิกเกิล, เหล็กคาร์บอน |
| ความหนา | 0.5 มม. ถึง 50 มม. และมากกว่านั้น | ฟอยล์ 0.1 มม. ถึงรูกุญแจประมาณ 12 มม |
| ปัญหาคุณภาพที่สำคัญ | ขี้เถ้า มุมเอียง ความกว้างของรอยตัด | ความพรุน รูกุญแจยุบ โปรไฟล์เม็ดบีด |
ที่ที่ Plasma Arcs ได้รับการเก็บรักษา
ไม่ว่าจุดใดก็ตามที่ต้องตัดหรือเชื่อมรอยต่อแบบวงกลม พลาสมาอาร์กแบบใช้เครื่องจักรจะมีข้อดีในเรื่องความสามารถในการทำซ้ำ เช่น ถังเก็บและภาชนะรับแรงดัน แกนม้วนท่อในกระบวนการผลิต ส่วนหอลม คานตัว H และเหล็กโครงสร้าง และแผ่นบางสำหรับงานเครื่องมือและการบินและอวกาศ
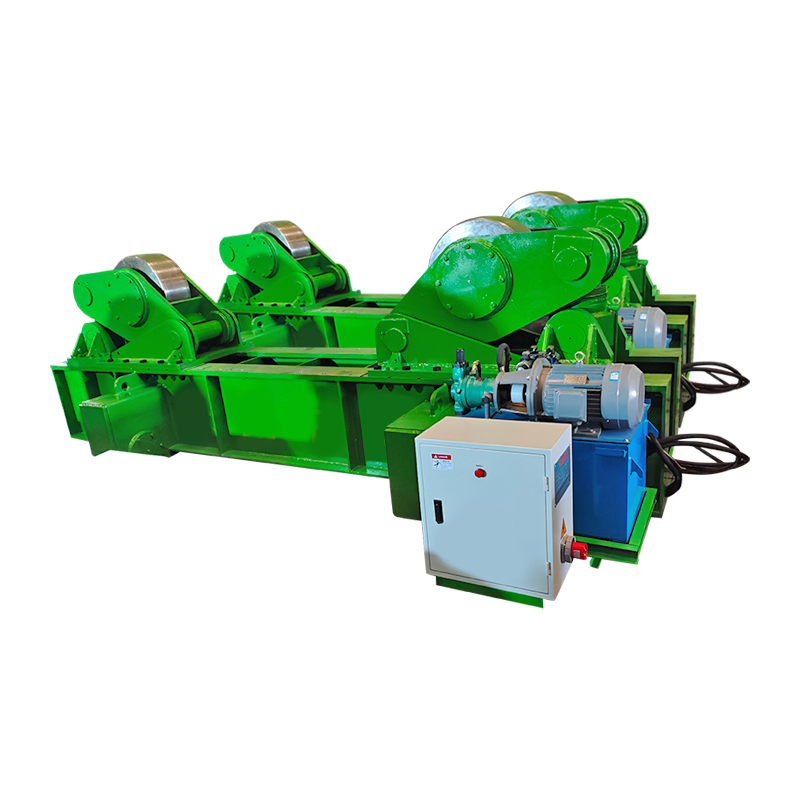
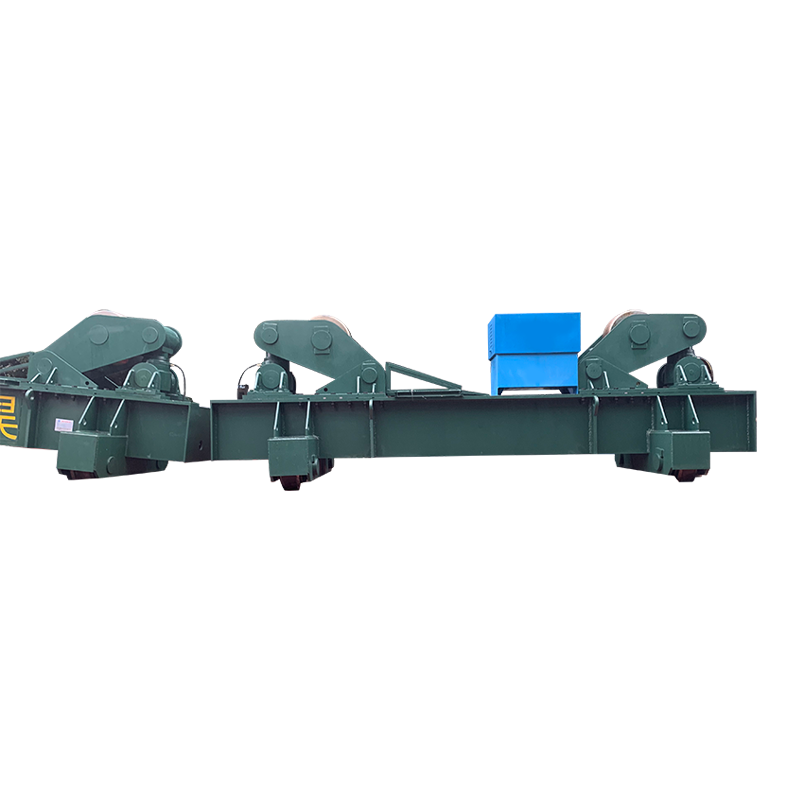
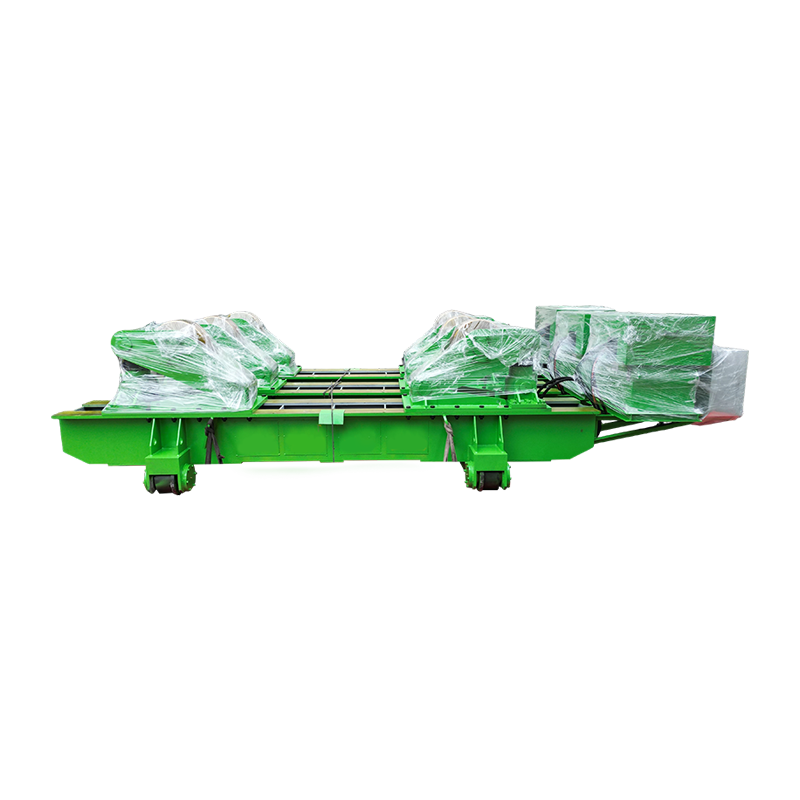
งานถังและเปลือกหอยถือเป็นกรณีคลาสสิก หัวพลาสม่าหรือส่วนโค้งที่จมอยู่ใต้น้ำจะไหลไปตามตะเข็บในขณะที่เปลือกหมุนอยู่ข้างใต้ ดังนั้นรากของส่วนโค้งจึงตกลงที่ตำแหน่งเดียวกันในทุก ๆ ส่วนที่ผ่าน นั่นทำให้เกิดภาระในการหมุน — การหนีศูนย์ของลูกกลิ้ง ความนุ่มนวลในการขับเคลื่อน และการยึดความเร็ว ทั้งหมดนี้จะแสดงโดยตรงในลักษณะของเม็ดบีด โรเตเตอร์แบบติดตั้งพร้อมระบบยกแบบไฮดรอลิกครอบคลุมเส้นผ่านศูนย์กลางของท่อขนาดกลางส่วนใหญ่ เหตุผลระดับโรงงานที่อยู่เบื้องหลังตัวเลือกนั้นได้อธิบายไว้ในบันทึกนี้เกี่ยวกับวิธีการ โรเตเตอร์เชื่อมเปลี่ยนถังและการผลิตท่อ .
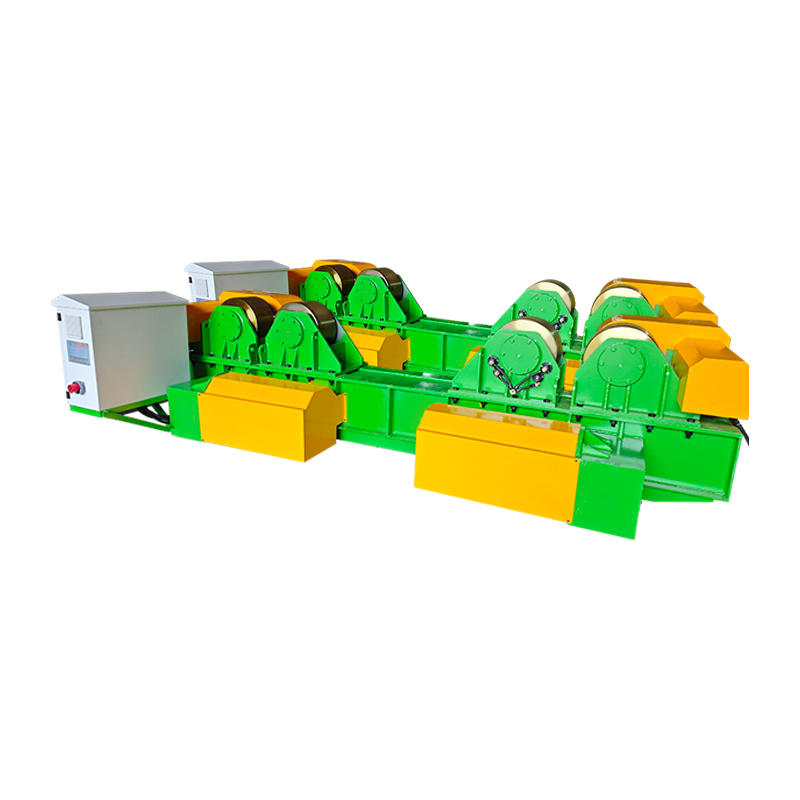 40T Fit-Up Welding Rotator พร้อมระบบยกไฮดรอลิกและการเคลื่อนที่ของวงโคจรแบบแมนนวล จัดการการประกอบและการเชื่อมชิ้นงานทรงกระบอกขนาด 40 ตัน พร้อมการปรับความสูงไฮดรอลิก การเคลื่อนที่ของรางแบบแมนนวล และการหมุนด้วยความเร็วหลายระดับสำหรับตะเข็บถังและภาชนะ ดูผลิตภัณฑ์ →
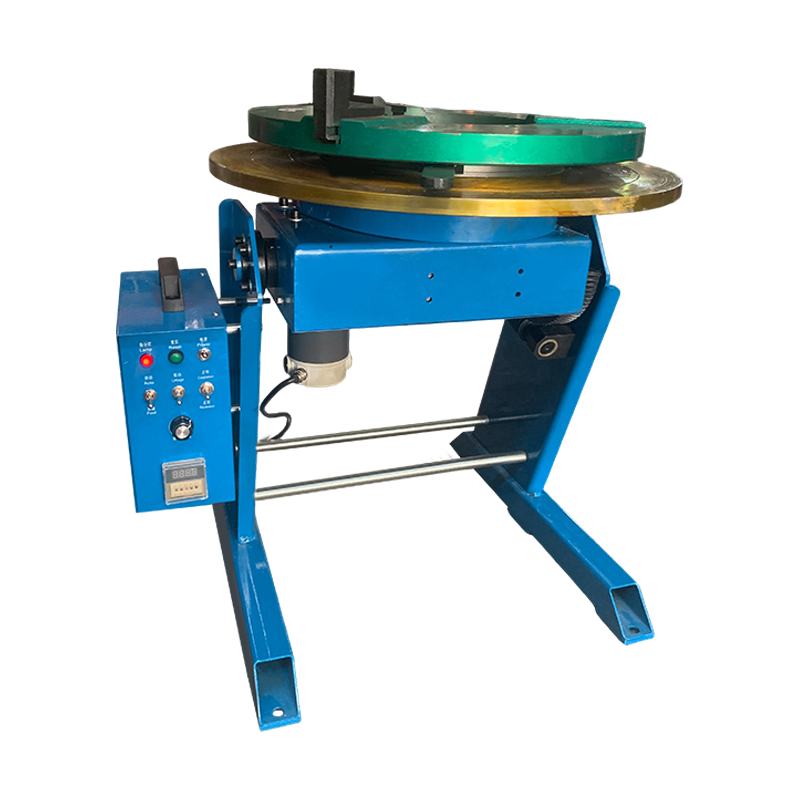
ไม่ใช่ว่าชิ้นงานทุกชิ้นจะมีทรงกระบอก สำหรับตัวเรือนปั๊ม โครง และตัววาล์ว ตัวกำหนดตำแหน่งการเชื่อมจะเปลี่ยนข้อต่อให้อยู่ในตำแหน่งเรียบหรือแนวนอนตามส่วนโค้งที่แคบ และความเอียงและการหมุนที่ควบคุมโดยเซอร์โวจะรักษามุมไว้ภายในเสี้ยวองศา ซึ่งสำคัญเมื่อรูกุญแจมีความกว้างเพียงไม่กี่มิลลิเมตร
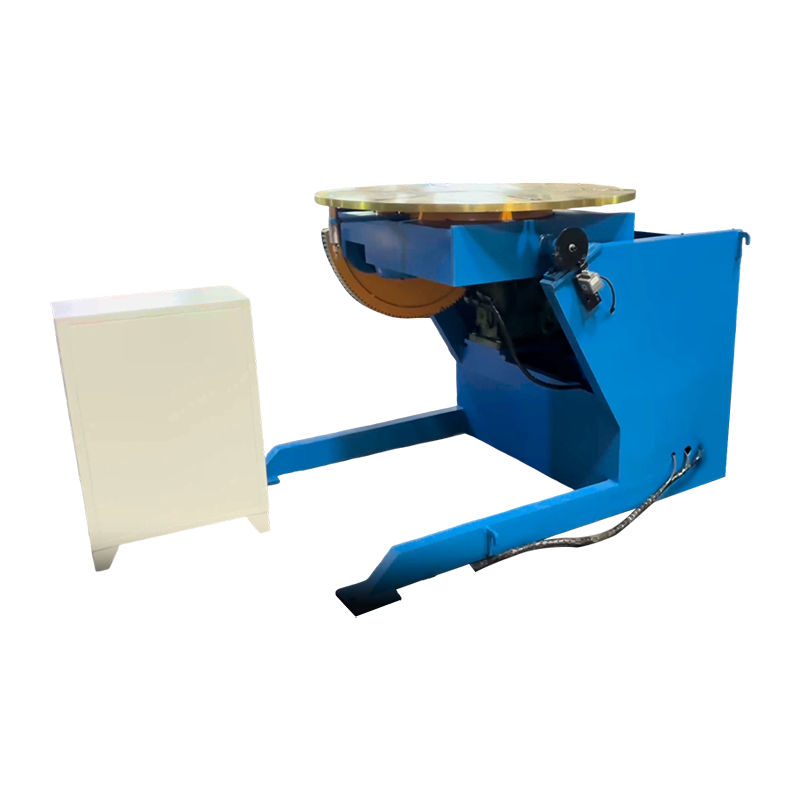 เครื่องกำหนดตำแหน่งการเชื่อมแบบควบคุมด้วยเซอร์โว 1T เครื่องกำหนดตำแหน่งเซอร์โวขนาด 1 ตันสำหรับชิ้นส่วนที่ไม่ใช่ทรงกระบอก ให้การเอียง 0–105° และการหมุน 360° อย่างต่อเนื่องเพื่อจัดแนวคบเพลิงในการเชื่อมอัตโนมัติ ดูผลิตภัณฑ์ →
ตะเข็บยาวตรงมักจะวิ่งโดยถือคบเพลิงไว้บนเสาและมีบูมเหนือเตียงหรือชุดลูกกลิ้ง การเคลื่อนที่ของวงโคจรด้วยไฟฟ้าช่วยให้การสวิงของศีรษะชัดเจนสำหรับการโหลดและกลับไปยังมุมที่ตั้งโปรแกรมไว้เดิม ซึ่งจะทำให้ระยะเวลาการตั้งค่าระหว่างชิ้นส่วนสั้นลง
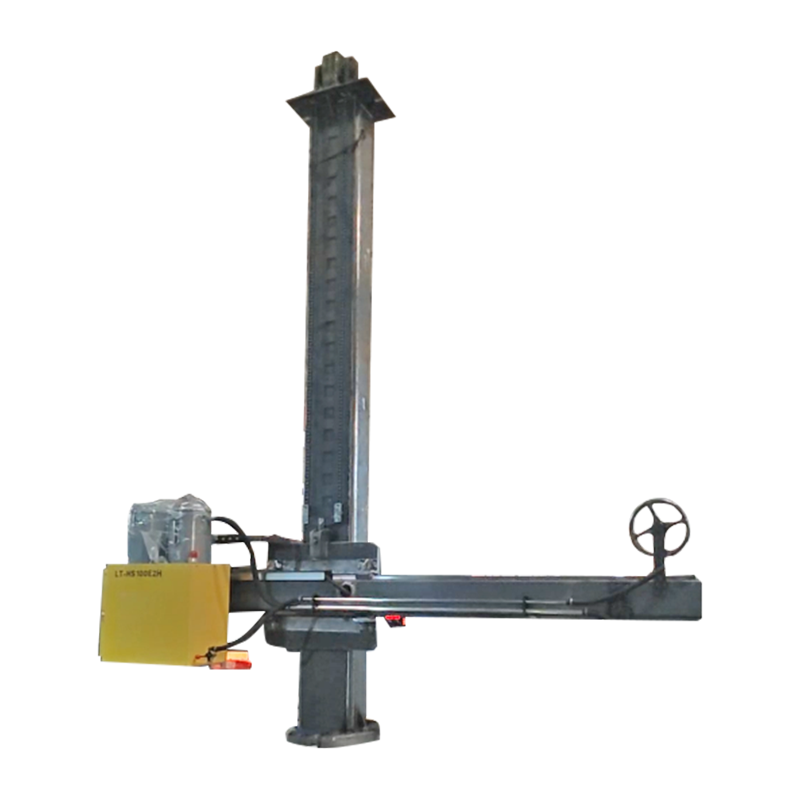 4030 คอลัมน์และบูมแบบกำหนดเองพร้อมการเคลื่อนที่ของวงโคจรไฟฟ้า คอลัมน์และบูมแบบกำหนดเองสำหรับการเชื่อมอัตโนมัติ โดยมีการเคลื่อนที่ของวงโคจรด้วยไฟฟ้าเพื่อวางตำแหน่งตะเข็บตรงยาวและการตั้งค่าความเร็วระหว่างชิ้นส่วน ดูผลิตภัณฑ์ →
การผลิตหอลมเป็นการผสมผสานทั้งสามอย่างเข้าด้วยกัน: เปลือกหอยถูกติดตั้งบนโรเตเตอร์ ตะเข็บตามยาวอยู่ใต้บูม และกระบวนการอาร์ก — พลาสมา ส่วนโค้งที่จมอยู่ใต้น้ำ หรือไฮบริด — ถูกเลือกสำหรับการเจาะทะลุและความเร็วในการเคลื่อนที่ การแลกเปลี่ยนกระบวนการจะกล่าวถึงในบทความนี้ เทคโนโลยีการเชื่อมเพื่อผลิตพลังงานลม .
สิ่งที่ควรตรวจสอบก่อนตัดสินใจซื้อ
คุณภาพของพลาสมาอาร์กจะพิจารณาจากเอกสารข้อมูลจำเพาะ ไม่ใช่ส่วนสาธิต หกรายการที่สำคัญที่สุด
- รอบหน้าที่ตามกระแสจริงของคุณ เครื่องจักรขนาด 200 A ที่พิกัดภาษี 60 เปอร์เซ็นต์เป็นเครื่องจักรที่แตกต่างจากเครื่องจักรพิกัด 100 เปอร์เซ็นต์
- การทำความเย็นคบเพลิงและต้นทุนสิ้นเปลืองต่อการตัดหนึ่งเมตร คบเพลิงระบายความร้อนด้วยน้ำมีราคาสูงกว่าและมีอายุการใช้งานนานกว่าประมาณ 100 A
- การจัดหาก๊าซและความบริสุทธิ์ การปนเปื้อนและแรงดันตกเป็นสาเหตุสองประการที่พบบ่อยที่สุดของส่วนโค้งที่ไม่เสถียร
- ความแม่นยำในการเคลื่อนไหว สำหรับการเชื่อมด้วยเครื่องจักร ให้มองหาตำแหน่งเซอร์โว ±0.1 มม. หรือดีกว่า และความเร็วที่ทำซ้ำได้ภายใต้โหลด
- ความสามารถในการรับน้ำหนักพร้อมระยะขอบ โรเตเตอร์กำหนดขนาดและตัวกำหนดตำแหน่งสำหรับชิ้นงานที่หนักที่สุดพร้อมทั้งเครื่องมือ ไม่ใช่แบบทั่วไป
- การรับรองและเอกสารประกอบ เครื่องหมาย CE บันทึกการทดสอบ และการเยี่ยมชมโรงงานบอกคุณได้มากกว่าโบรชัวร์
การวินิจฉัยข้อผิดพลาดทั่วไปของพลาสมาอาร์ก
ข้อผิดพลาดส่วนใหญ่มีรายการสาเหตุสั้นๆ และการแก้ไขที่ถูกที่สุดมักเป็นข้อผิดพลาดที่ถูกต้อง
- สิ่งสกปรกที่ด้านล่างของการตัด: ความเร็วในการเดินทางช้าเกินไป กระแสไฟต่ำเกินไป หรือความขัดแย้งมากเกินไป
- เกิดประกายไฟสองครั้ง: หัวฉีดชำรุดหรือไม่ถูกต้อง ความขัดแย้งไม่เพียงพอ หรือมีความชื้นในท่อแก๊ส
- อายุการใช้งานสั้น: น้ำหล่อเย็นไหลไม่ดี ก๊าซปนเปื้อน หรือการเจาะที่ความสูงต่ำเกินไป
- อาร์กเดินหรือรูกุญแจยุบตัวเมื่อทำการเชื่อม: การไหลของก๊าซไม่ถูกต้อง การสะสมของแม่เหล็กในชิ้นงาน หรือช่องว่างรอยต่อที่ไม่ได้เตรียมไว้
- ความพรุนในรอยเชื่อม PAW: การครอบคลุมของกำบังหายไป การดึงไฮโดรเจน หรือความยาวส่วนโค้งที่ยาวเกินไป
คำถามที่พบบ่อย
พลาสมาอาร์กร้อนกว่าอาร์ค TIG หรือไม่
ใช่ โดยปกติแล้วจะมีปัจจัยสองหรือมากกว่านั้น ส่วนโค้ง TIG ที่เผาไหม้อย่างอิสระจะอยู่ที่ประมาณ 10,000–11,000 °C ในขณะที่ส่วนโค้งพลาสม่าที่หดตัวจะมีอุณหภูมิถึง 15,000 °C และสูงกว่า ข้อดีไม่ใช่ความร้อนเพียงอย่างเดียว แต่เป็นความเข้มข้น พลังงานมาถึงในคอลัมน์แคบ
พลาสมาอาร์คสามารถตัดวัสดุใดๆ ได้หรือไม่?
ไม่ การตัดแบบ Transfered Arc ต้องใช้ชิ้นงานที่เป็นสื่อไฟฟ้า เนื่องจากกระแสไฟฟ้าจะต้องไหลกลับผ่านสายงาน แก้ว เซรามิก และพลาสติกส่วนใหญ่ไม่สามารถตัดด้วยวิธีนี้ได้
ทำไมคบเพลิงถึงต้องมีส่วนโค้งนำร่อง?
ส่วนโค้งนำร่องจะแตกตัวเป็นไอออนในเส้นทางก๊าซที่กระแสต่ำ เพื่อให้ส่วนโค้งหลักสามารถถ่ายโอนช่วงเวลาที่คบเพลิงไปถึงจาน นอกจากนี้ยังให้จุดคบเพลิงบนพื้นผิวที่ทาสี เป็นสนิม หรือเคลือบซึ่งอาจทำให้จุดสตาร์ทขาดได้
การเชื่อมพลาสมาอาร์กเป็นเพียงการเปลี่ยนแปลงของ TIG หรือไม่?
ไม่ TIG ปล่อยส่วนโค้งให้กระจายอย่างอิสระ ในขณะที่ PAW บังคับส่วนโค้งผ่านหัวฉีด ผลลัพธ์ที่ได้คือคอลัมน์ที่หนาแน่นมากขึ้น โหมดรูกุญแจสำหรับการเจาะผ่านครั้งเดียว และมีความไวต่อความยาวส่วนโค้งน้อยกว่ามาก
การตัดพลาสม่าทำงานใต้น้ำได้หรือไม่?
ใช่. การตัดใต้น้ำช่วยลดเสียง ควัน และรังสีอัลตราไวโอเลต ซึ่งเป็นเหตุผลว่าทำไมจึงเป็นเรื่องปกติในอู่ต่อเรือและในโรงงานที่ตัดสเตนเลสหรือแผ่นทาสี
บรรทัดล่าง
พลาสมาอาร์กคือการคายประจุที่บีบรัดผ่านก๊าซไอออไนซ์ และงานทางอุตสาหกรรมสองอย่างคือการตัดและเชื่อม การตัดต้องการความหนาแน่นของพลังงานและการไหลของก๊าซสูงสุด การเชื่อมจำเป็นต้องมีเสาที่มั่นคงและอยู่ในตำแหน่งที่แม่นยำ ระหว่างทั้งสองจะมีกลไก ได้แก่ โรเตเตอร์ ตัวกำหนดตำแหน่ง และบูมคอลัมน์ที่ยึดรากส่วนโค้งตรงตำแหน่งที่ขั้นตอนบอกว่าควรจะเป็น รับพารามิเตอร์ส่วนโค้งที่ถูกต้อง จากนั้นทำให้การเคลื่อนไหวทำซ้ำได้ และกระบวนการจะกลายเป็นส่วนที่คาดเดาได้ทีละส่วน